Por qué la selección de la fresa anular es importante para la productividad del taladro magnético VD50
Para los gerentes de proyecto responsables de la fabricación de estructuras de acero, el mantenimiento o la instalación en obra, la selección de la fresa anular afecta directamente a la productividad de un taladro magnético VD50. La fresa no es un pequeño detalle de compra; es el componente que determina la rapidez con la que un equipo completa un programa de perforación, la limpieza con la que se producen los orificios y la frecuencia con la que el trabajo se detiene para sustituciones o retrabajos.
En un trabajo exigente de estructuras de acero, los retrasos rara vez proceden de un único fallo grave. Con mayor frecuencia, se acumulan debido a una perforación lenta, dientes de fresa quemados, orificios sobredimensionados, expulsión difícil de testigos y reposicionamientos repetidos. Elegir una fresa compatible con el material, el diámetro del orificio y las condiciones de trabajo ofrece al taladro una oportunidad razonable de rendir a su capacidad prevista.
Por qué la fresa cambia el rendimiento real de un taladro magnético VD50
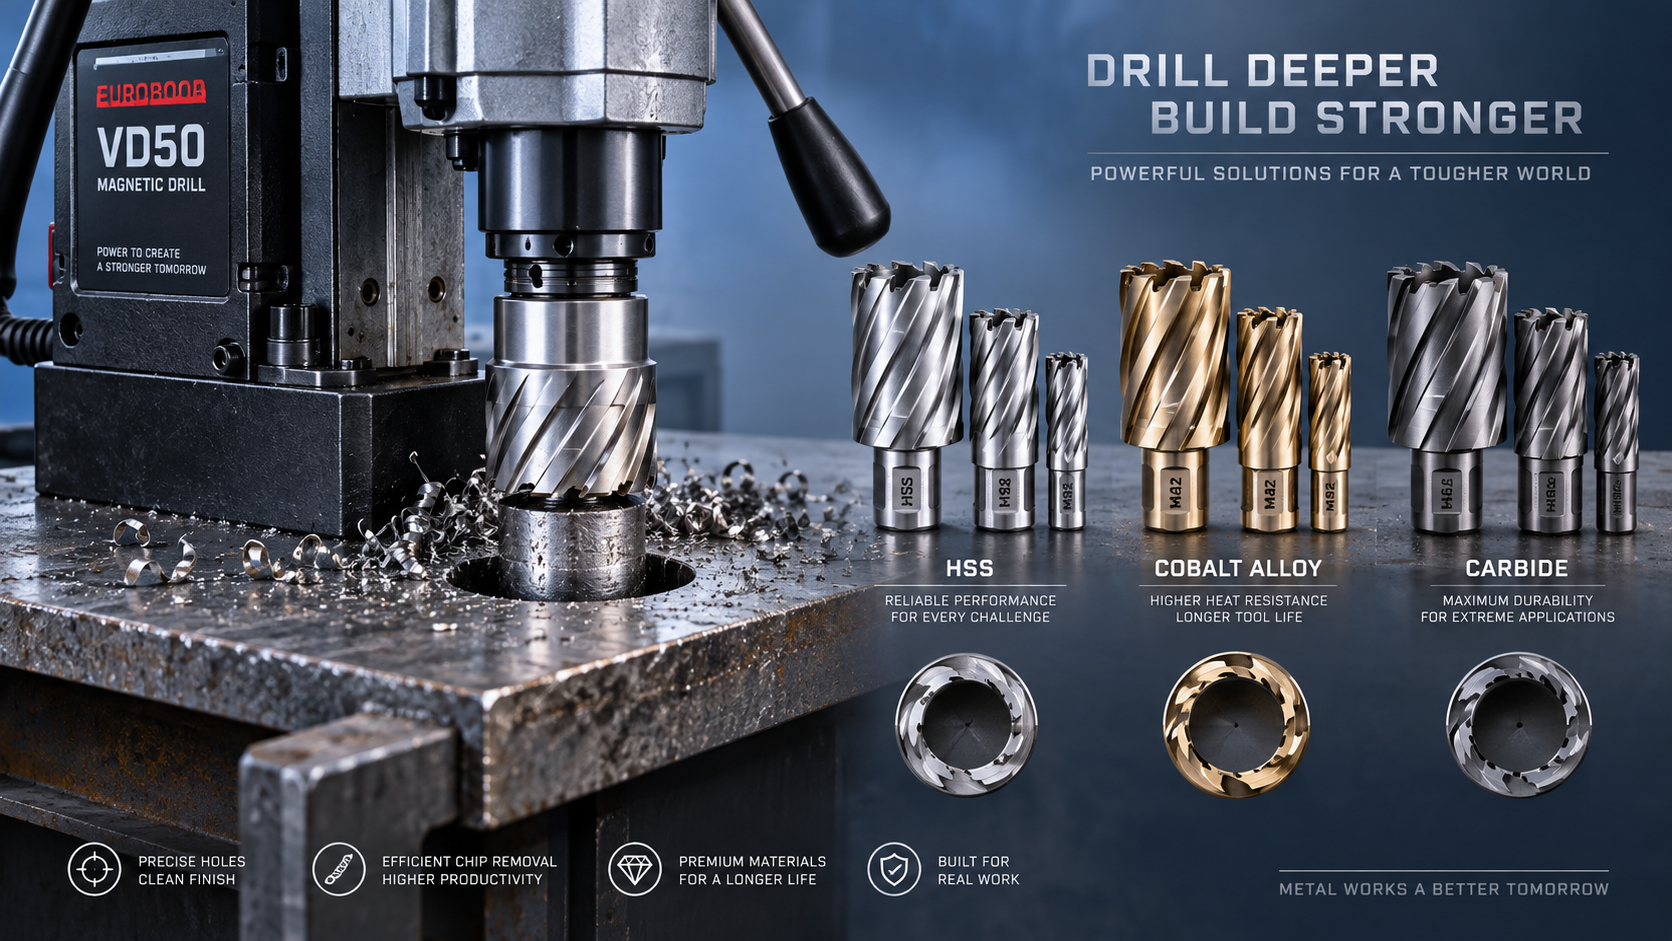
Una fresa anular elimina únicamente el anillo de material alrededor del orificio, en lugar de convertir todo el orificio en virutas como lo hace una broca helicoidal convencional. Por ello, la perforación magnética se utiliza ampliamente en vigas, placas, componentes de puentes, bastidores de maquinaria y trabajos de reparación in situ. Sin embargo, la ventaja de eficiencia depende del filo de corte de la fresa, el diseño de las ranuras y la compatibilidad con la pieza de trabajo.
En un taladro magnético VD50, una fresa mal seleccionada puede generar una resistencia de corte excesiva. El motor trabaja más, el avance se vuelve irregular y la base magnética puede quedar expuesta a vibraciones innecesarias y evitables. Por el contrario, una fresa correctamente seleccionada debe producir una formación uniforme de virutas, mantener un sonido de corte estable y dejar un orificio que requiera poco acabado antes del atornillado o montaje.
Desde la perspectiva del proyecto, esto afecta a más aspectos que el tiempo de perforación. Un rendimiento predecible de la fresa mejora la planificación de la mano de obra, reduce la cantidad de herramientas de repuesto que los equipos deben transportar y disminuye el riesgo de descubrir problemas de ajuste después de que los elementos de acero ya hayan pasado a la siguiente operación.
Empiece por el material, no por el diámetro
El diámetro es importante, pero el material suele ser el primer punto de decisión. Las fresas anulares estándar de acero rápido (HSS) suelen ser adecuadas para acero dulce general y fabricación rutinaria. Ofrecen un equilibrio práctico entre rendimiento de corte y coste cuando el material está limpio, es estable y no es excesivamente duro.
Los aceros más duros, el acero inoxidable, los materiales estructurales de alta resistencia o las piezas con cascarilla abrasiva requieren mayor atención. Las fresas de HSS aleado con cobalto generalmente conservan mejor la dureza del filo bajo el calor, por lo que son una elección sensata cuando las fresas HSS convencionales se desafilan demasiado rápido. Para condiciones de producción exigentes o materiales difíciles, las fresas anulares con punta de carburo pueden ofrecer una vida útil más prolongada y una mayor resistencia al desgaste. Sin embargo, el carburo tolera menos los impactos. Una fresa que funciona bien en una configuración rígida de taller puede astillarse si se utiliza en un montaje inestable en obra con vibración o cortes interrumpidos.
Antes de aprobar un pedido de fresas, plantee una pregunta sencilla: ¿cuál es el acero real en el punto de perforación? Una viga puede ser de acero al carbono, pero también puede tener revestimiento galvanizado, acumulación de pintura, cascarilla de laminación, capas laminadas o una zona previamente soldada. Estos detalles cambian la generación de calor y el desgaste del filo. Seleccionar únicamente según una indicación de catálogo como «para acero» suele ser demasiado general para un proyecto con plazos ajustados.
La geometría de corte determina el comportamiento del orificio
El número y la forma de los dientes de la fresa influyen en la evacuación de virutas, la presión de corte y la calidad del acabado. Los diámetros mayores suelen utilizar más dientes de corte para distribuir la carga, mientras que la geometría de las ranuras ayuda a transportar las virutas fuera de la zona de corte. Cuando las virutas se compactan en las ranuras, el calor aumenta rápidamente y la fresa puede perder filo mucho antes de su vida útil prevista.
La profundidad de corte también merece atención. Una fresa debe tener suficiente profundidad de corte para atravesar el material sin obligar al operador a realizar un reajuste incómodo ni depender de una configuración de extensión inadecuada. Al mismo tiempo, comprar fresas de corte profundo para todas las tareas no siempre es eficiente. Las fresas más largas pueden ser más costosas y requerir mayor cuidado en el control del avance, especialmente al perforar materiales más delgados, donde una fresa corta sería más estable.
La tolerancia del orificio es otra cuestión práctica. Si los orificios están destinados a pasadores de ajuste preciso, pernos de alineación o componentes mecánicos ensamblados, la excentricidad de la fresa y el estado del pasador piloto adquieren importancia. Los pasadores piloto desgastados pueden reducir la precisión de centrado e interferir con la expulsión del testigo. Una fresa puede seguir pareciendo afilada y, aun así, producir resultados inconsistentes porque se ha descuidado el sistema piloto.
Lista de verificación de selección orientada al trabajo en campo
Los equipos de proyecto no necesitan una matriz de herramientas excesivamente complicada, pero sí una forma repetible de evitar incompatibilidades. Las siguientes comprobaciones son útiles antes de entregar las fresas a un equipo:
- Confirme el material y el espesor de la pieza de trabajo. Incluya revestimientos, cascarilla, zonas de soldadura y si la superficie es lo suficientemente plana para un montaje magnético seguro.
- Haga coincidir el tipo de vástago con el portaherramientas del taladro. El rendimiento de la fresa es irrelevante si el vástago no se asienta correctamente o el pasador piloto es incompatible.
- Seleccione el diámetro según el requisito final. No suponga que un orificio mayor resolverá los problemas de alineación; sobredimensionarlo puede comprometer la calidad de la unión y generar cuestiones de aprobación posteriores.
- Elija la profundidad de corte teniendo en cuenta la configuración completa. Considere el espesor del material, el espacio de acceso y si las virutas pueden salir libremente.
- Planifique el uso de refrigerante. El fluido de corte es especialmente valioso para orificios grandes, secciones gruesas y materiales inoxidables o de alta aleación. Reduce la fricción y ayuda a conservar el filo.
- Inspeccione el pasador piloto y la acción de expulsión. La liberación limpia del testigo evita una retirada manual peligrosa y mantiene en marcha la secuencia de perforación.
La velocidad, el avance y la fuerza de sujeción magnética deben trabajar conjuntamente
Incluso la fresa anular adecuada tendrá un rendimiento insuficiente cuando los parámetros de perforación sean incorrectos. Trabajar a una velocidad demasiado alta genera calor y acelera el desgaste; avanzar con demasiada suavidad puede causar rozamiento en lugar de corte. Por otro lado, una fuerza excesiva puede sobrecargar el filo de corte y producir orificios rugosos. Los operadores deben buscar un avance constante y decidido que genere virutas uniformes, en lugar de polvo o fragmentos decolorados.
La fuerza de sujeción magnética forma parte de esta ecuación. El taladro debe colocarse sobre una superficie ferrosa limpia y de espesor suficiente, sin pintura suelta, cascarilla ni residuos bajo la base magnética. Si la pieza es delgada o irregular, la fuerza de sujeción disponible puede reducirse. En esas circunstancias, la selección de la fresa debe favorecer un corte controlado y de baja vibración, en lugar de ritmos de producción agresivos.
Para la perforación industrial de metales, donde la portabilidad y la potencia controlada son importantes, elVDW50 ofrece un rango operativo útil. Su potencia nominal de 1500 W, velocidad en vacío de 0–600 r/min, adhesión magnética de 12.000 N y capacidad máxima de perforación anular de 50 mm respaldan una amplia variedad de tareas de fabricación y mantenimiento. Estas cifras no eliminan la necesidad de seleccionar correctamente la fresa; hacen que la selección correcta sea aún más valiosa al permitir que la herramienta, la fresa y el operador trabajen como un solo sistema.
Opciones habituales que parecen económicas, pero luego cuestan tiempo
Un error frecuente es estandarizar la fresa más económica para todos los grados de acero. Esto puede parecer eficiente en la etapa de compra, pero a menudo traslada el coste a la obra mediante una perforación más lenta y un mayor consumo. Otro error común es seguir utilizando una fresa después de que haya empezado a rozar, vibrar o dejar un borde de orificio visiblemente deficiente. Los operadores pueden intentar compensarlo con más presión, lo que normalmente daña tanto la fresa como el calendario.
También es arriesgado tratar las fresas usadas como existencias intercambiables sin etiquetarlas. Separar las fresas por diámetro, profundidad de corte, grado de material y estado de desgaste ayuda a los equipos a evitar montar una herramienta inadecuada cuando el trabajo avanza rápidamente. Una rutina de inspección sencilla —revisar dientes, ranuras, estado del vástago y movimiento del pasador piloto— puede evitar una parada evitable en altura o en una zona de instalación restringida.
Haga que la planificación de fresas forme parte del plan de perforación
Los proyectos más productivos tratan las fresas anulares como consumibles planificados, no como sustituciones de emergencia. Calcule con antelación los tamaños de los orificios y los grados de acero, asigne tipos de fresa adecuados a cada paquete de trabajo y mantenga una reserva realista para ubicaciones difíciles o modificaciones no planificadas. Este enfoque proporciona a los supervisores un mejor control tanto del avance como de la calidad.
Para un taladro magnético VD50, la fresa adecuada es el vínculo entre la potencia disponible de la máquina y resultados fiables en campo. Cuando se consideran conjuntamente la idoneidad del material, la geometría, la refrigeración y la disciplina operativa, la perforación deja de ser una actividad incierta en obra y pasa a ser una etapa de producción controlada, exactamente lo que necesita el calendario de un proyecto.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas