Prácticas de instalación segura para la perforación en altura con el taladro magnético VD50
Prácticas de configuración segura para perforación en altura con un taladro magnético VD50
La perforación en altura es una de esas operaciones en las que un pequeño error de configuración puede convertirse en un incidente grave. El operador trabaja debajo de la máquina, las virutas metálicas caen hacia la cara y el cuerpo, y la fuerza de sujeción del taladro actúa contra la gravedad. Para los responsables de control de calidad y seguridad, la cuestión no es simplemente si se puede realizar un orificio, sino si eltaladro magnético VD50 puede montarse, alimentarse, sujetarse y utilizarse de una manera que mantenga seguras a las personas y cumpla al mismo tiempo los requisitos de ubicación y acabado del orificio.
Una configuración disciplinada marca la diferencia. Antes de que la fresa toque la pieza de trabajo, deben verificarse la base magnética, la superficie de acero, la fuente de alimentación, la cadena de seguridad, la herramienta de corte, la zona de trabajo y la posición del operador. Este enfoque reduce la probabilidad de liberación del taladro, mala calidad del orificio, rotura de fresas, fallos eléctricos y caída de objetos.
Por qué la perforación en altura requiere una mentalidad de riesgo diferente
En una posición de perforación horizontal, un taladro magnético suele estar sostenido por la pieza de trabajo y su propia base. El trabajo en altura invierte esta relación. La gravedad tira continuamente de la máquina alejándola de la superficie de montaje, mientras que el empuje de perforación, la vibración, la acumulación de virutas y el arrastre del cable pueden comprometer aún más la fijación magnética.
El imán es esencial, pero nunca debe considerarse la única medida de protección. Una configuración segura en altura utiliza controles por capas: material de base adecuado, superficies de contacto limpias, un dispositivo de retención independiente, protección eléctrica fiable, equipos de acceso estables y un procedimiento claro para detener el trabajo cuando cambian las condiciones.
Los equipos de calidad tienen una preocupación adicional. Si el taladro se desplaza aunque sea ligeramente, el orificio puede quedar fuera de posición, sobredimensionado, inclinado o dañado por la vibración de la fresa. Por lo tanto, una configuración fallida constituye tanto un incidente de seguridad como un fallo de control de calidad.
Comience por la superficie de montaje, no por el taladro
Antes de colocar un taladro magnético VD50, inspeccione la pieza de trabajo donde se asentará la base magnética. La superficie debe ser ferromagnética, tener suficiente espesor para una sujeción magnética fiable y ser razonablemente plana. El acero pintado, las incrustaciones de óxido, las salpicaduras de soldadura, las rebabas de mecanizado, las películas de aceite y los residuos sueltos pueden crear una separación entre el imán y el acero. Incluso una separación fina puede reducir el rendimiento efectivo de sujeción.
Utilice un paño limpio y, cuando corresponda, una rasqueta no dañina o una almohadilla abrasiva para preparar el área de contacto. El objetivo no es una limpieza estética; es lograr un contacto completo y estable en toda la base magnética. Inspeccione también la parte inferior de la base del taladro. Las virutas metálicas atrapadas debajo del imán son especialmente peligrosas porque pueden debilitar el contacto y permitir que el taladro se balancee bajo carga.
No utilice un taladro magnético sobre material incierto, delgado, muy curvado, laminado o estructuralmente comprometido, a menos que se haya evaluado la aplicación y se disponga de un método alternativo de montaje aprobado. El acero inoxidable, el aluminio y otros materiales no magnéticos requieren fijaciones especializadas en lugar de depender de la base magnética.
Verifique la retención antes de iniciar la perforación
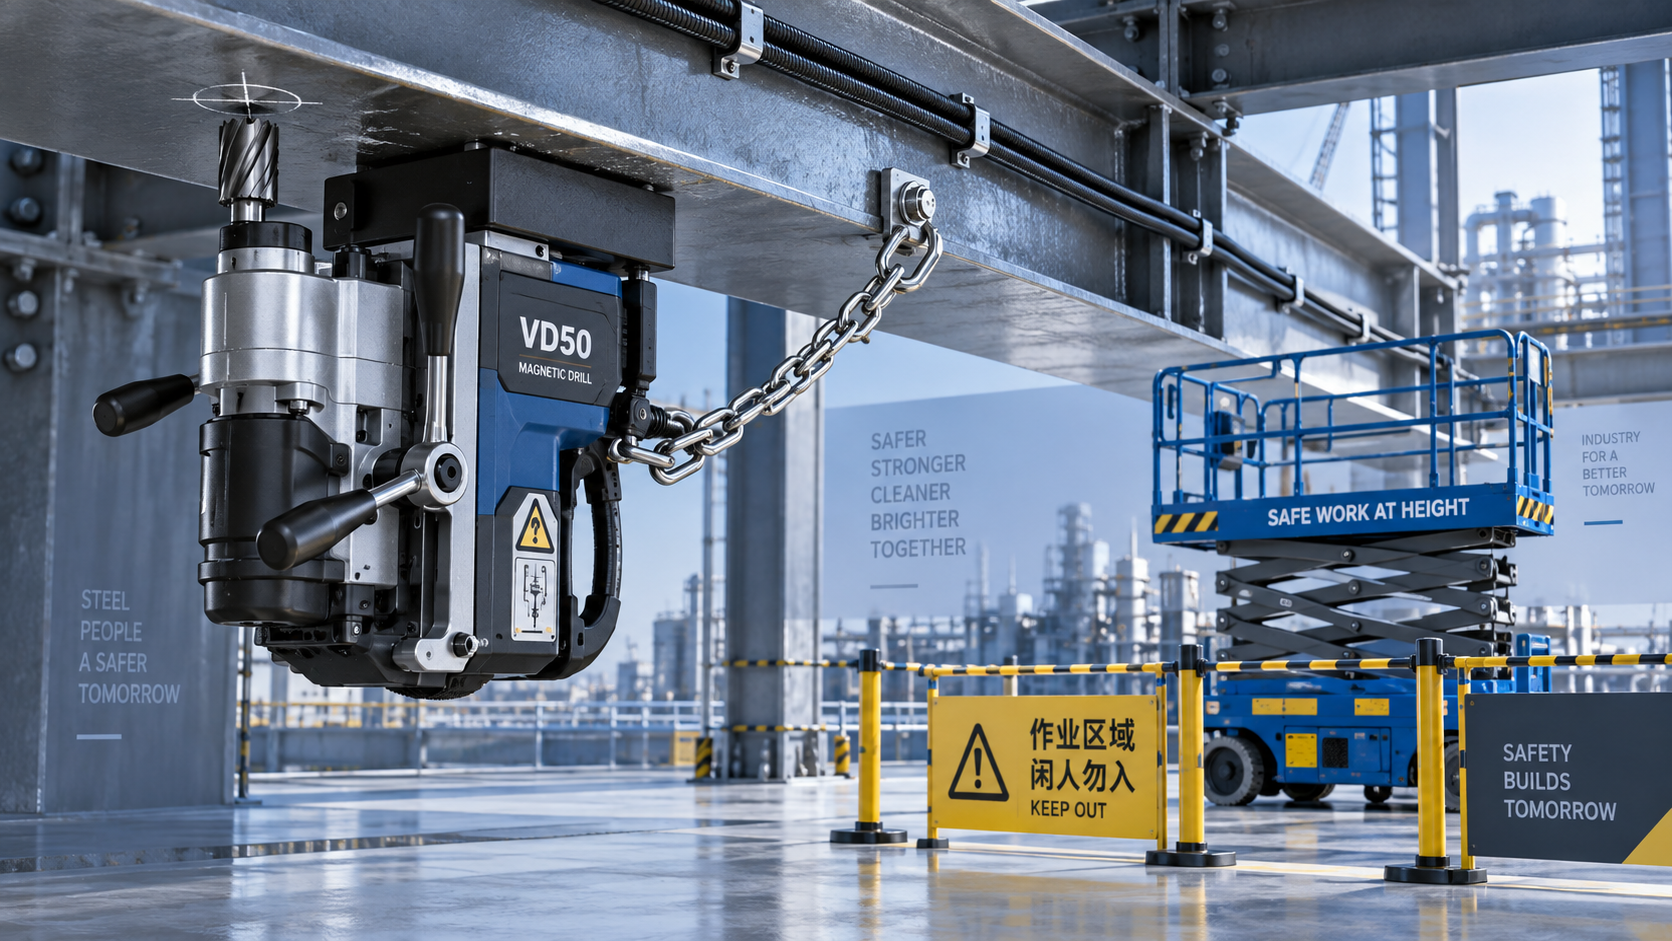
Una cadena de seguridad independiente, una correa o un sistema de retención anticaídas aprobado es un requisito fundamental para la perforación magnética en altura. No sustituye la activación del imán; es un control secundario en caso de que falle la alimentación, la base pierda contacto o la superficie de la pieza resulte inadecuada.
Fije el sistema de retención a un punto estructural capaz de soportar el peso del taladro y las cargas dinámicas previsibles. Mantenga la conexión lo suficientemente corta para limitar la distancia de caída, pero evite tenderla donde pueda interferir con las manijas de avance, los cables o la fresa. Una cadena enrollada alrededor de una tubería, barandilla o componente temporal puede parecer práctica, pero la conveniencia no determina la capacidad de carga.
El personal de seguridad debe confirmar que el sistema de retención esté instalado antes de elevar la máquina a la posición de trabajo. Una práctica útil en el sitio es un aviso sencillo de “montar–imantar–retener”: monte el taladro sobre el acero preparado, active y verifique el imán, y después conecte y compruebe el sistema de retención independiente. El motor de perforación no debe arrancarse hasta que se hayan completado las tres acciones.
Las comprobaciones de alimentación son tan importantes como las comprobaciones mecánicas
Dado que la sujeción magnética depende de la alimentación eléctrica, la disposición del suministro merece especial atención. Inspeccione el cable de alimentación para detectar cortes, aislamiento aplastado, conductores expuestos, enchufes flojos o reparaciones improvisadas. Mantenga el recorrido del cable alejado de bordes afilados, superficies calientes, equipos en movimiento y zonas de paso. En trabajos en altura, un cable colgante también puede ejercer una tracción lateral sobre el taladro y alterar gradualmente la alineación.
Utilice una alimentación eléctrica protegida adecuada de acuerdo con los requisitos del sitio. Cuando se especifique protección de corriente residual o protección contra fallos a tierra, verifique que esté presente y funcione correctamente. Los cables de extensión deben ser adecuados para el entorno y la carga; los cables excesivamente largos o de sección insuficiente pueden contribuir a la caída de tensión y a un rendimiento poco fiable.
Nunca suponga que un taladro en funcionamiento demuestra que la configuración es segura. El imán debe estar activado y sujetando antes de operar el motor. Si el equipo dispone de un indicador de imán o sistema de advertencia, inclúyalo en la comprobación previa al uso. Cualquier condición de alimentación intermitente, sonido inusual, sobrecalentamiento o movimiento inesperado es motivo para detener el trabajo inmediatamente.
Controle la carga de perforación para proteger la fuerza de sujeción y la calidad del orificio
Una vez que la máquina está montada en altura, la técnica de perforación pasa a formar parte del sistema de seguridad. Una presión de avance excesiva puede provocar el agarre de la fresa, vibración o una reacción repentina de par. Una presión insuficiente puede generar calor, endurecer la superficie por deformación en algunos materiales y reducir la vida útil de la fresa. Los operadores deben aplicar un avance constante y controlado en lugar de forzar la fresa a través del material.
Seleccione la fresa anular o broca helicoidal correcta para el diámetro del orificio, el grado del material y el acabado requerido. Confirme que la fresa esté afilada, correctamente asentada y sea compatible con el árbol portafresas. Una fresa desgastada o mellada aumenta el empuje y la vibración, precisamente las fuerzas que pueden comprometer una base magnética durante la perforación en altura.
Cuando se permita el fluido de corte, aplíquelo cuidadosamente. No se debe permitir que el exceso de fluido llegue al área de contacto magnético, a los componentes eléctricos ni a las superficies del suelo situadas debajo. La evacuación de virutas también requiere atención. Las virutas calientes y los testigos pueden caer sin previo aviso, por lo que debe establecerse una zona de exclusión debajo del área de trabajo y exigirse protección adecuada para ojos, cara, cabeza y ropa de protección.
La posición del operador y el equipo de acceso deben planificarse conjuntamente
La posición de perforación más segura es aquella en la que el operador puede controlar el avance sin estirarse, sobreextenderse ni colocarse directamente debajo de la fresa. Las escaleras suelen ser una mala elección para perforación sostenida en altura porque limitan el equilibrio y dificultan la retirada de emergencia. Una plataforma, andamio o plataforma elevadora móvil de trabajo correctamente seleccionada puede proporcionar mejor apoyo, control de la herramienta y espacio para que una segunda persona observe la operación.
Los trabajadores no deben colocar las manos cerca de la fresa giratoria, intentar atrapar un testigo que cae ni retirar virutas mientras el motor está en marcha. El cabello largo, las mangas holgadas, los guantes no aptos para maquinaria rotativa, las joyas y las herramientas sin asegurar introducen riesgos evitables. Establezca una señal clara de parada, especialmente cuando la perforación se realice cerca de operaciones de elevación, movimiento de vehículos o rutas de acceso compartidas.
Una inspección práctica previa a la perforación para los equipos de seguridad y calidad
En lugar de tratar la inspección como un trámite documental, utilícela para confirmar las condiciones físicas que determinan si la operación es aceptable:
- El material de la pieza de trabajo es magnético, está en buenas condiciones y es adecuado para la posición de perforación prevista.
- La base magnética y la superficie de montaje están limpias, planas y libres de virutas, pintura y aceite.
- La posición del orificio se ha marcado y comprobado con el plano o la referencia de fabricación.
- La fresa, el pasador piloto, el árbol y la disposición de avance correctos están instalados y asegurados.
- La activación del imán se verifica antes de arrancar el motor.
- La cadena de seguridad o sistema de retención independiente está fijado a un anclaje estructural aprobado.
- El cable de alimentación, enchufe, cable de extensión y dispositivo de protección han superado la inspección visual.
- Se ha excluido al personal situado debajo del trabajo de la zona de caída de virutas y testigos.
- La plataforma de acceso es estable y el operador puede mantener una postura de trabajo equilibrada.
Cuándo una máquina fija es el mejor control
La perforación magnética portátil es valiosa cuando la pieza de trabajo es grande, está instalada o es inaccesible para una máquina convencional. Sin embargo, no todos los orificios deben perforarse en altura en el campo. Si el componente puede retirarse o reposicionarse de forma segura, una máquina fija puede proporcionar un mayor control sobre la ubicación, la sujeción, el avance y la inspección.
Por ejemplo, una fresadora versátil como laX6436 puede realizar trabajos de perforación, mandrinado y fresado en componentes que pueden llevarse a una estación de trabajo controlada. La capacidad de su mesa, el recorrido multieje y la disposición ajustable del cabezal pueden ser relevantes cuando la repetibilidad y la fijación son más importantes que la portabilidad en campo. La elección debe basarse en una evaluación de riesgos: utilice equipos móviles cuando el trabajo lo requiera y traslade el trabajo a una configuración fija cuando esa opción reduzca la exposición.
Errores comunes que deben cuestionarse durante las auditorías
Varios hábitos requieren corrección inmediata: perforar sobre pintura sin limpiar el área de contacto; confiar en el imán sin una cadena de seguridad; utilizar un cable de extensión dañado; aplicar una fuerza de avance excesiva; y permitir que el personal permanezca debajo de la operación. Otro error común es continuar después de que el taladro empiece a vibrar o deslizarse. El movimiento es una advertencia, no una condición que deba “superarse”. Detenga el trabajo, desconecte la alimentación, sostenga el taladro si es necesario y vuelva a evaluar la superficie de montaje, el estado de la fresa y el método de avance.
Documentar estas observaciones puede mejorar la planificación de trabajos futuros. Los problemas repetidos pueden revelar que los trabajadores necesitan instrucciones de trabajo más claras, mejores equipos de acceso, fresas más adecuadas o un método de perforación completamente distinto.
La perforación segura en altura es un proceso controlado
El taladro magnético VD50 puede ser una herramienta práctica para trabajos de acero en altura, mantenimiento, fabricación e instalación, pero un funcionamiento seguro depende de la configuración que lo rodea. Un contacto magnético limpio, una alimentación fiable, una prevención independiente de caídas, una fuerza de perforación controlada y una gestión cuidadosa del área de trabajo crean las condiciones para una mayor seguridad de las personas y orificios más uniformes.
Para los responsables de seguridad e inspectores de control de calidad, la intervención más eficaz suele realizarse antes de que comience la perforación: detenga el trabajo, inspeccione la configuración y exija correcciones antes de que el riesgo se convierta en movimiento, daños o lesiones.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas