Cómo mantener la fuerza de sujeción magnética al utilizar un taladro magnético VD50
Mantener una fuerza de sujeción magnética fiable es esencial para realizar perforaciones seguras y precisas, especialmente en entornos industriales exigentes. Al utilizar un Taladro magnético VD50, los profesionales de control de calidad y seguridad deben mirar más allá del propio interruptor del imán. El espesor de la pieza de trabajo, el estado de la superficie, la estabilidad de la fuente de alimentación, la posición del taladro y el comportamiento del operador afectan a que la máquina permanezca firmemente fijada durante el corte.
Un taladro magnético rara vez da muchas advertencias antes de que un problema de sujeción se vuelva grave. Las primeras señales pueden ser sutiles: ligera vibración, una marca irregular de la fresa, una máquina que parece menos estable de lo esperado o virutas acumuladas alrededor de la herramienta. Si se ignoran estas señales, el taladro puede desplazarse, dañar la pieza de trabajo, romper la fresa o crear una situación de alto riesgo para el operador. Por lo tanto, un plan de control práctico debe centrarse en prevenir la pérdida de fuerza de sujeción en lugar de reaccionar después de que se produzca el movimiento.
Comience por el acero, no por el taladro
La base magnética necesita una superficie ferromagnética adecuada para desarrollar la fuerza de sujeción prevista. Esto parece evidente, pero es uno de los aspectos que más se pasan por alto durante las operaciones apresuradas de fabricación, mantenimiento y trabajo en campo.
Antes de colocar el Taladro magnético VD50, confirme que el material sea acero magnético y que tenga el espesor suficiente para la perforación magnética. Las placas delgadas pueden saturarse y no proporcionar la misma fuerza de sujeción que el acero estructural más grueso. Si la pieza de trabajo es demasiado delgada, flexible o cuenta con un soporte deficiente, la presión de perforación puede provocar desviaciones incluso cuando el imán parece inicialmente seguro.
La composición del material también es importante. Los aceros inoxidables, paneles recubiertos, estructuras pintadas y conjuntos compuestos pueden parecer adecuados, pero ofrecer poca o ninguna atracción magnética. No confíe únicamente en la apariencia. Una prueba rápida con un imán es útil, pero una comprobación documentada previa al uso es mejor para operaciones controladas.
Para material delgado, superficies curvas o ubicaciones próximas a un borde, la opción más segura puede ser cambiar el método de perforación, añadir una placa de soporte correctamente diseñada cuando esté permitido o utilizar un sistema de sujeción mecánica. Intentar “hacer que funcione” con un contacto magnético marginal no es un atajo de productividad; es una variable no controlada.
El contacto limpio es un requisito de seguridad
La fuerza magnética se debilita por la más pequeña separación entre la base y la pieza de trabajo. La cascarilla de óxido, las salpicaduras de soldadura, las virutas de mecanizado, la pintura, la película de aceite y las rebabas crean una separación de aire. Incluso una superficie que parece razonablemente limpia a simple vista puede tener suficiente contaminación para reducir el contacto efectivo.
Incluya lo siguiente en la inspección previa a la perforación:
- Limpie la parte inferior de la base magnética con un paño limpio y seco.
- Retire la cascarilla suelta, las virutas y las salpicaduras de soldadura de la zona de montaje prevista.
- Compruebe si hay cordones de soldadura salientes, juntas, orificios o perfiles irregulares debajo del imán.
- Elimine el exceso de aceite o residuos de refrigerante sin introducir humedad debajo de la base.
- Inspeccione la cara de la base para detectar abolladuras, rayaduras o partículas metálicas incrustadas.
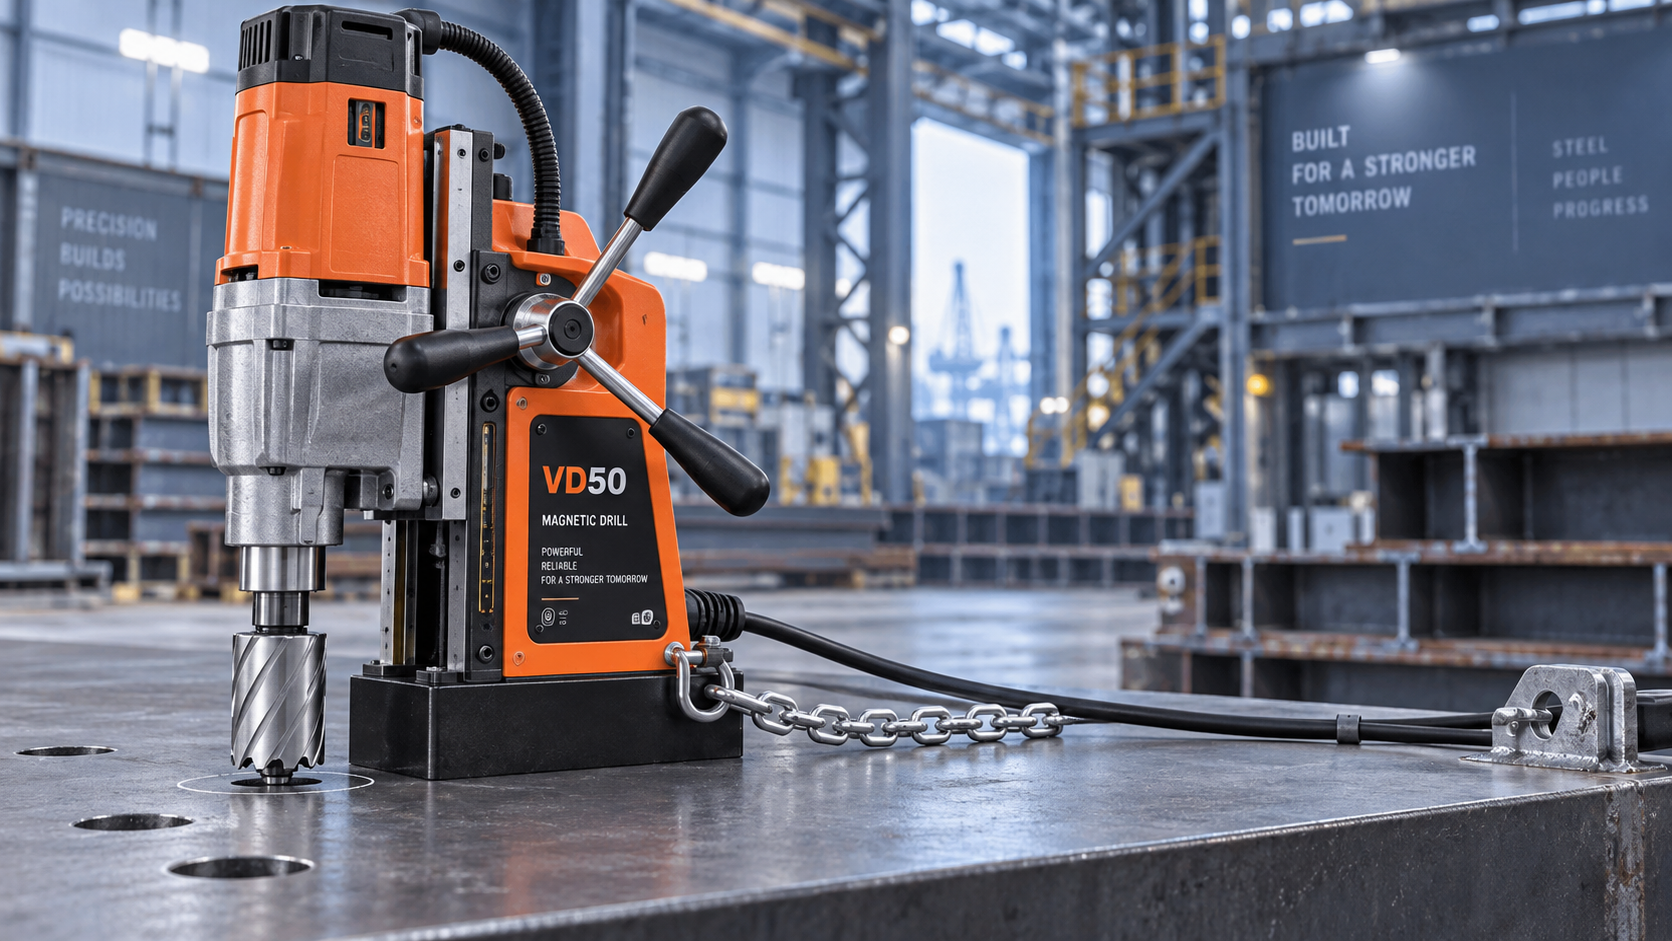
Esta inspección no debe considerarse únicamente una tarea de limpieza. Para un equipo de calidad, es un punto de control repetible: una zona de contacto limpia y plana favorece una mayor precisión de posicionamiento y reduce la posibilidad de movimiento durante la salida de la fresa. Para el personal de seguridad, constituye una barrera directa contra el desplazamiento del taladro.
El posicionamiento determina cómo las cargas de perforación llegan al imán
Una base magnética sujeta con mayor fiabilidad cuando la carga de perforación actúa directamente hacia abajo a través de una configuración estable. Un posicionamiento deficiente introduce carga lateral, par y palanca que pueden superar una fijación magnética que de otro modo sería fuerte.
Coloque el taladro de modo que la base se asiente completamente sobre la pieza de trabajo, sin que ninguna parte quede sobre un hueco, borde, transición de brida o zona de soldadura irregular. Mantenga la fresa alineada perpendicularmente a la superficie siempre que la aplicación lo permita. En acero vertical, trabajos por encima de la cabeza o superficies inclinadas, utilice la cadena de seguridad o correa de seguridad suministrada como retención secundaria obligatoria. La correa no es prueba de que el imán sea débil; es una protección contra una pérdida de alimentación, una condición inesperada de la superficie o un desprendimiento accidental.
Tenga especial precaución al perforar cerca de los bordes de una placa. El circuito magnético necesita suficiente acero debajo de la base. Si la base está demasiado cerca de un borde, la fuerza de sujeción puede disminuir considerablemente. Los procedimientos internos deben especificar una distancia mínima de colocación segura basándose en el manual del equipo y la geometría de la base magnética, en lugar de dejar ese criterio por completo al operador.
La estabilidad de la alimentación eléctrica forma parte de la fuerza de sujeción magnética
En los taladros magnéticos alimentados eléctricamente, el imán depende de un suministro estable. Un cable alargador flojo, un cable dañado, una conexión deficiente, un circuito de alimentación temporal sobrecargado o la desconexión accidental del enchufe pueden liberar la base de inmediato. En zonas de trabajo móviles, este riesgo merece la misma atención que la selección de la fresa.
Antes de la operación, inspeccione el cable de alimentación, el enchufe, el alivio de tensión, la capacidad nominal del cable alargador y el punto de conexión. Evite tender cables donde puedan ser tirados por equipos de elevación, engancharse en acero afilado o quedar expuestos a escoria caliente y refrigerante. Cuando las condiciones del lugar lo permitan, una fuente de alimentación protegida y un plan de gestión de cables reducen las interrupciones evitables.
Los operadores también deben comprender la secuencia de control de la máquina. El imán debe energizarse y comprobarse antes de que arranque el motor. Si se interrumpe la alimentación, la respuesta correcta es sujetar la máquina de forma segura si es posible, aislar el suministro e inspeccionar la configuración antes de reiniciar. Nunca suponga que el taladro permanecerá fijado después de una falla eléctrica.
Controle la presión de avance y el estado de la fresa
La fuerza de sujeción no es solo una cuestión estática. Se somete continuamente a las fuerzas de perforación. Una fresa anular desafilada, una presión de avance excesiva, una evacuación deficiente de virutas o una fresa que se engancha al atravesar el material pueden tirar de la máquina lateralmente o hacer que se retuerza.
Utilice una broca sacanúcleos afilada y adecuada, y aplique un avance constante en lugar de forzar el corte. Deje que la fresa produzca virutas uniformes. Si las virutas se vuelven azules, se acumulan, son inusualmente finas o irregulares, deténgase e investigue el calor, la lubricación, la velocidad y el desgaste de la fresa. Una fuerza excesiva puede parecer más rápida durante unos segundos, pero a menudo genera vibración, reduce la calidad del orificio y aumenta la carga transmitida a la base magnética.
La salida de la fresa requiere una atención especial. A medida que la fresa sale del material, la resistencia cambia bruscamente y el núcleo puede liberarse. Reduzca la presión de avance cerca de la finalización y asegúrese de que la pieza de trabajo esté estable. En materiales delgados, el momento de salida puede ser particularmente brusco.
Una rutina sencilla de verificación para equipos de calidad y seguridad
En lugar de depender únicamente de la experiencia individual, establezca una breve rutina de verificación antes de cada tarea de perforación o cada vez que se reposicione el taladro:
- Confirme que la pieza de trabajo sea ferromagnética, tenga un espesor adecuado y esté apoyada.
- Prepare una zona de apoyo limpia y plana e inspeccione la cara del imán.
- Posicione la base completamente sobre el acero, alejada de bordes y elementos irregulares.
- Conecte y energice el imán; a continuación, realice una cuidadosa comprobación manual de estabilidad sin aplicar fuerza peligrosa.
- Instale la cadena o correa de seguridad para trabajos verticales, inclinados, por encima de la cabeza y de mayores consecuencias.
- Verifique el estado de la fresa, la fijación de la herramienta, el estado del cable y los parámetros de perforación adecuados.
- Supervise la vibración, la formación de virutas y el movimiento de la máquina durante todo el corte.
Documentar estos puntos en una lista de verificación previa al uso puede revelar causas recurrentes de no conformidad: un material recubierto específico, un cable alargador que se daña con frecuencia, herramientas de limpieza inadecuadas u operadores que colocan el taladro demasiado cerca de los bordes de las bridas. El objetivo no es cargar el trabajo con documentación. Es hacer visibles las condiciones críticas antes de que se conviertan en incidentes.
Cuando la configuración estándar no es suficiente
Algunas aplicaciones requieren mayor recorrido, una capacidad de perforación más grande o un formato de máquina diferente. En la construcción naval, el mantenimiento de petróleo y gas, la fabricación de componentes de automoción y las estructuras metálicas, el taladro correcto debe seleccionarse según el material, el tamaño del orificio, el acceso y la orientación, no simplemente según la disponibilidad en el taller.
Para los equipos que evalúan una opción de mayor capacidad dentro de la misma gama de equipos, elVD60 puede revisarse junto con las configuraciones VD38, VD40 y VD50. La tensión nominal, el diámetro de perforación, el recorrido, el peso y las especificaciones de la base magnética siempre deben verificarse frente a la tarea real y la documentación actual del fabricante. Una máquina más grande no es automáticamente más segura si su peso, tamaño de base o requisitos de acceso no son adecuados para el área de trabajo.
Qué hacer si el taladro comienza a moverse
Detenga el avance inmediatamente. Si es seguro hacerlo, apague el motor y manténgase alejado de la posible trayectoria de movimiento de la máquina. No intente sujetar con la mano el cuerpo de un taladro que se desplaza mientras la fresa está girando. Una vez que la máquina esté asegurada y aislada, inspeccione la superficie de apoyo, el espesor del material, la cara del imán, la fuente de alimentación, el estado de la fresa y la posición del taladro antes de reanudar el trabajo.
El movimiento repetido es una señal para detener la tarea y reevaluar el método. Reposicionar la misma configuración sin identificar la causa puede convertir un cuasi incidente en una lesión o un componente dañado.
Una fuerza de sujeción magnética fiable proviene de una preparación disciplinada: acero limpio, contacto completo de la base, alimentación eléctrica estable, cargas de perforación controladas y una retención secundaria cuando se requiera. Cuando estas condiciones se verifican de forma constante, el Taladro magnético VD50 es más fácil de controlar, la calidad de los orificios se vuelve más repetible y las decisiones de seguridad se basan en evidencias en lugar de suposiciones.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas