Estimación de los costes operativos del taladro magnético VD50 para equipos móviles de trabajo en acero
Un taladro magnético VD50 debe considerarse como una herramienta de producción en campo, no como una compra única. Para un equipo móvil de trabajos en estructuras de acero, el resultado más costoso rara vez es la electricidad consumida por el motor. Es una conexión retrasada, una fresa dañada, una configuración insegura sobre acero fino o irregular, o un taladro que se detiene a mitad del turno sin una vía de servicio práctica.
Una estimación útil del coste operativo combina el precio de compra con los consumibles, el tiempo de mano de obra, el mantenimiento, la manipulación durante el transporte y el efecto financiero de los tiempos de inactividad no planificados. Este enfoque proporciona a los responsables de la toma de decisiones una base más realista para comparar un taladro magnético de la clase VD50 con alternativas que pueden parecer más económicas en la fase de cotización.
Comience por el coste por orificio terminado, no por el coste por máquina
Los equipos móviles suelen perforar orificios para soportes, conexiones estructurales, apoyos de equipos, pasamanos, trabajos de reparación y modificaciones en obra. La máquina puede desplazarse repetidamente entre áreas de trabajo, colocarse en posición elevada o vertical y utilizarse sobre acero con diferentes condiciones de superficie. En este entorno, el coste de perforación está vinculado a la cantidad de orificios aceptables que el equipo puede completar en un turno.
Calcule el coste analizando el paquete de trabajo: diámetros de orificio previstos, espesor del acero, grado del material, número de ubicaciones, condiciones de acceso y si el trabajo requiere solo perforación o también roscado. Un taladro que realiza de forma fiable el orificio requerido con menos intentos de reposicionamiento puede reducir la exposición de mano de obra incluso cuando su precio inicial es mayor.
Para la elaboración de presupuestos, separe los costes en cuatro grupos:
- Costes de propiedad: adquisición, transporte, protección durante el almacenamiento y vida útil prevista de la herramienta.
- Costes operativos: fresas anulares, pasadores piloto, fluido de corte, energía, escobillas o interruptores de repuesto cuando corresponda, y elementos de inspección rutinaria.
- Costes de mano de obra: preparación, alineación, perforación, desbarbado, traslado del taladro y corrección de orificios imprecisos.
- Costes de inactividad: tiempo perdido del equipo, retrasos de los oficios posteriores, alquiler de herramientas de emergencia y reprogramación del trabajo cuando un taladro no está disponible.
La electricidad debe incluirse en el cálculo, pero normalmente representa una partida menor en comparación con el consumo de fresas y la mano de obra en campo. La cuestión principal es si el taladro, el sistema de fresas y el método de trabajo están correctamente adaptados al trabajo.
Los consumibles son el punto donde las estimaciones suelen volverse poco fiables
El gasto en fresas anulares varía considerablemente según la aplicación. La vida útil de la fresa se ve afectada por la dureza del acero, el espesor de la placa, el diámetro del orificio, la presión de avance, el suministro de refrigerante, la evacuación de virutas y si el operador comienza con una base magnética estable. Una fresa utilizada a una velocidad incorrecta o forzada después de perder el filo puede encarecerse rápidamente, al tiempo que aumenta la posibilidad de un orificio sobrecalentado o sobredimensionado.
No estime el coste de las fresas utilizando únicamente el precio de la fresa del proveedor. Conviértalo en una provisión operativa: precio de la fresa dividido entre el número aproximado de orificios buenos que produce en el material y las condiciones previstas. Mantenga provisiones separadas para los rangos de diámetro habituales, en lugar de aplicar una tasa promedio a cada orificio.
El trabajo móvil también hace que los consumibles pequeños sean más importantes. Los pasadores piloto, las botellas de refrigerante, los cables de alimentación de repuesto, las cadenas de seguridad y las herramientas de desbarbado evitan interrupciones evitables. Su coste individual es modesto, pero la ausencia de un solo artículo puede impedir que un equipo termine una tarea sencilla.
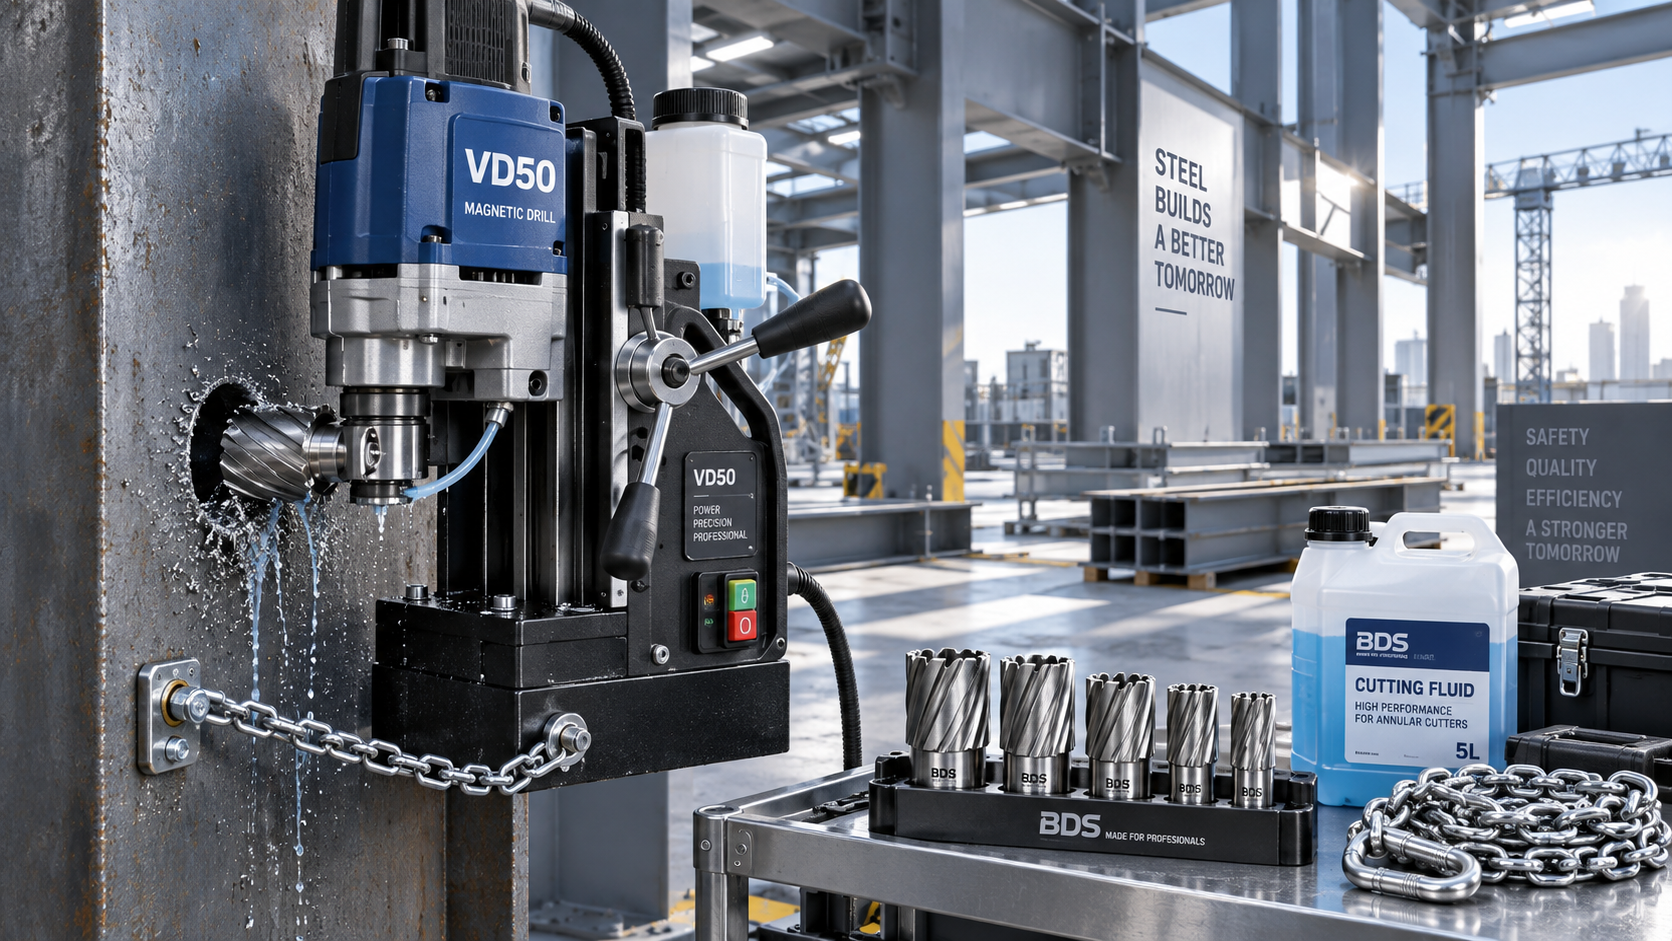
La capacidad de sujeción magnética afecta tanto a la seguridad como a la productividad
La base magnética no es solo una característica de seguridad. Su rendimiento de sujeción afecta al tiempo de preparación, la estabilidad de perforación, el desgaste de las fresas y la probabilidad de retrabajo. El óxido, la pintura, las cascarillas, el material fino, las superficies curvas y los espacios entre el imán y el acero pueden reducir la sujeción efectiva. Por tanto, una cifra de fuerza magnética cotizada debe considerarse junto con las superficies y orientaciones reales que encuentra el equipo.
Antes de incorporar un taladro de la clase VD50 a un modelo de costes, identifique el porcentaje de trabajo realizado sobre acero ferroso limpio y plano frente a material revestido, fino, irregular o no magnético. La perforación magnética puede ser muy eficiente en el primer caso, pero puede requerir preparación, alternativas de sujeción o un método de perforación diferente en el segundo. Considerar todo el acero de obra como material ideal para taladros magnéticos genera una estimación optimista.
La perforación vertical y en posición elevada requiere un control adicional. El taladro debe asegurarse mediante el método de retención adecuado, y los equipos necesitan suficiente acceso para colocarse de forma segura sin apresurar el avance. Estos trabajos pueden ser rentables, pero su provisión de mano de obra no debe basarse en tiempos de perforación horizontal en banco.
Compare la productividad a nivel de equipo
Un taladro de bajo coste puede parecer económico cuando se evalúa únicamente por la potencia del motor y la capacidad máxima. Esta comparación omite el coste de la persona que lo opera y de las personas que esperan a que se complete la conexión o el componente.
Utilice tiempos de ciclo realistas. Incluya el tiempo necesario para encontrar una superficie de perforación adecuada, limpiar el área de contacto, asegurar la herramienta, perforar, retirar las virutas, inspeccionar el orificio y desplazarse al siguiente punto. Cuando la dirección compara alternativas, una breve prueba controlada en obra utilizando el perfil de acero real resulta más informativa que una simple declaración de capacidad.
El mantenimiento debe planificarse según las condiciones de campo
Un taladro magnético trabaja en un entorno que lo expone a virutas metálicas, vibración, humedad, cables dañados y suministro eléctrico inestable. Las comprobaciones rutinarias deben incluir la superficie de contacto del imán, el estado del cable y el enchufe, el funcionamiento del interruptor, el movimiento de la corredera, los elementos de fijación, el suministro de refrigerante y señales de ruido o calor anormal del motor. Limpiar las virutas de la base y mantener el mecanismo de corredera en condiciones adecuadas protege tanto la precisión de perforación como la herramienta.
El presupuesto de mantenimiento debe incluir tiempo de inspección planificado y un proceso claro para retirar de servicio una herramienta sospechosa. Esperar a una avería total rara vez resulta económico en proyectos móviles. Puede dañar las fresas, crear orificios imprecisos y obligar a los equipos a tomar decisiones de alquiler o sustitución de última hora.
Adapte la capacidad del taladro a la combinación recurrente de trabajos
Comprar el taladro más grande disponible “por si acaso” puede añadir peso y coste de capital sin beneficiar el trabajo diario. Por el contrario, seleccionar una máquina compacta para trabajos que se acercan repetidamente a su capacidad puede aumentar el desgaste y ralentizar la producción. La elección práctica es el modelo que cubre la carga de trabajo habitual con un margen razonable, manteniendo una manipulación manejable para el equipo.
Para tareas industriales de perforación y roscado de menor tamaño, un punto de referencia compacto es elVD13RE. Su configuración indicada incluye un diámetro máximo de perforación de 13 mm, una potencia nominal de 1000 W, una velocidad sin carga de 0-700 r/min, una fuerza magnética de 11,000 N y un peso neto de 10 kg. Estas especificaciones pueden ser relevantes cuando la portabilidad y los orificios pequeños rutinarios son importantes, pero no deben utilizarse como sustituto de comprobar el diámetro real del orificio, el estado del acero y las limitaciones de acceso de un requisito VD50.
El enfoque más amplio de VEDON en equipos para máquinas herramienta CNC, soluciones de fabricación inteligente y herramientas de corte de precisión es relevante en este caso, ya que la propiedad del taladro no está aislada de la selección de fresas, el soporte y la adecuación a la aplicación. La decisión de adquisición debe seguir estando determinada por el trabajo que el equipo realiza con mayor frecuencia, no por una hoja de especificaciones considerada de forma aislada.
Una comprobación práctica de costes antes de la compra
Antes de aprobar la compra de un taladro magnético VD50, solicite al equipo operativo una lista representativa de los próximos trabajos. Registre los tamaños de los orificios, espesores de material, ubicaciones, orientaciones requeridas, energía disponible y si son habituales la eliminación de recubrimientos o la preparación de superficies. A continuación, obtenga de cada proveedor comparado una lista de consumibles y la disponibilidad de piezas de servicio.
Elabore la estimación en torno a un número esperado de orificios terminados por turno, no a una velocidad de perforación supuesta. Añada la mano de obra para la preparación y la reubicación, contemple la sustitución de fresas e incluya un plan de contingencia para averías de la herramienta. La cifra resultante revelará si un precio de compra inferior realmente reduce el coste del proyecto o simplemente transfiere el riesgo a los consumibles, los tiempos de inactividad y la mano de obra.
Para los equipos móviles de trabajos en estructuras de acero, la mejor compra suele ser el sistema de perforación que produce orificios repetibles en condiciones normales de obra, tiene una rutina operativa manejable y puede mantenerse en funcionamiento sin interrumpir al equipo. Esa es la base de costes que protege tanto la previsibilidad del presupuesto como el margen del proyecto.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas