Criterios de selección de la VMC650 para piezas de precisión y producción de lotes medianos
Una VMC650 suele considerarse cuando un equipo de producción ha superado el mecanizado manual o los centros verticales más pequeños, pero no necesita la superficie ocupada ni el coste de una plataforma de mecanizado mayor. La presión suele aparecer durante trabajos de lotes medianos: las piezas cumplen dimensionalmente en las primeras unidades, pero después el desgaste de la herramienta, las configuraciones repetidas, las limitaciones de los dispositivos de sujeción o una evacuación insuficiente de virutas comienzan a afectar la consistencia. Las decisiones de compra basadas únicamente en la velocidad nominal del husillo o la cifra de recorrido pueden dejar sin resolver estos riesgos de producción.
La VMC650 adecuada debe seleccionarse según la familia real de piezas, no solo por el tamaño de la máquina. Para piezas de precisión y una producción recurrente de lotes medianos, la evaluación más sólida comienza con cinco preguntas relacionadas: ¿puede la máquina mantener las tolerancias requeridas durante todo un turno?, ¿puede admitir de forma segura el dispositivo de sujeción y la pieza de trabajo más grandes?, ¿puede eliminar material a la velocidad necesaria?, ¿puede cambiar herramientas sin interrumpir el flujo?, ¿y puede mantenerse y repararse cuando surge un problema de producción? Por lo general, una máquina que cumple estas condiciones es una mejor inversión que otra con especificaciones atractivas pero poco alineada con el proceso.
Comience por la variedad de piezas, no por el folleto de la máquina
Antes de comparar modelos VMC650, recopile planos representativos de los trabajos que ocuparán la máquina con mayor frecuencia. Incluya no solo la pieza más grande, sino también las piezas con las tolerancias posicionales más estrictas, las cavidades más profundas, las herramientas más largas y los requisitos de acabado superficial más exigentes. Un entorno de lotes medianos rara vez produce un único componente idéntico de forma permanente; la máquina seleccionada debe contar con suficiente flexibilidad para gestionar la gama recurrente sin compromisos frecuentes.
La información útil que debe confirmarse con ingeniería y producción incluye:
- Dimensiones finales de la pieza de trabajo, peso y grado de material.
- Dimensiones del dispositivo de sujeción, método de amarre y cualquier necesidad de acceso a un cuarto eje o a un dispositivo rotativo.
- Tolerancias requeridas para orificios, perfiles, alesados y relaciones entre referencias.
- Diámetros típicos de herramientas, longitud máxima de herramienta y alcance de corte previsto.
- Restricciones de tiempo de ciclo y frecuencia esperada de los lotes.
- Si el trabajo involucra aluminio, acero al carbono, acero inoxidable, hierro fundido o materiales mixtos.
Una VMC650 puede tener una mesa de trabajo que parece suficiente para el contorno de la pieza, pero aun así resultar demasiado limitada una vez que se añaden placas de fijación, dispositivos de posicionamiento, abrazaderas y espacio libre para las herramientas. Compras debe evaluar el volumen completo de configuración. También es importante verificar si el extremo del husillo puede alcanzar todas las caras de mecanizado requeridas sin una extensión excesiva de la herramienta, ya que un voladizo largo puede reducir la rigidez y afectar la calidad del acabado.
La capacidad de recorrido es solo una parte del espacio útil de mecanizado
La denominación “650” suele asociarse a una clase nominal de recorrido, pero los compradores no deben asumir que todas las máquinas de esta categoría ofrecen el mismo rango utilizable. Los recorridos de los ejes X, Y y Z deben verificarse frente a la disposición real del dispositivo de sujeción y la altura de la pieza de trabajo más alta. La capacidad del eje Z cobra especial importancia cuando se utilizan dispositivos altos, mordazas, escuadras o brocas largas. Una máquina puede admitir físicamente un componente y, aun así, generar una configuración incómoda con espacio libre limitado para cambios de herramienta e inspecciones seguras.
Solicite las dimensiones de la mesa, la carga máxima de la mesa, la disposición de las ranuras en T, la distancia entre el husillo y la mesa, y la distancia entre el centro del husillo y la columna. Estas cifras ayudan a determinar si los dispositivos pesados pueden colocarse correctamente y si la máquina puede mantener un corte estable cerca de los bordes de la mesa. Para piezas que requieren varias mordazas o placas de fijación tipo palé, la carga de la mesa debe incluir el peso total de los elementos de sujeción, no solo el de la materia prima.
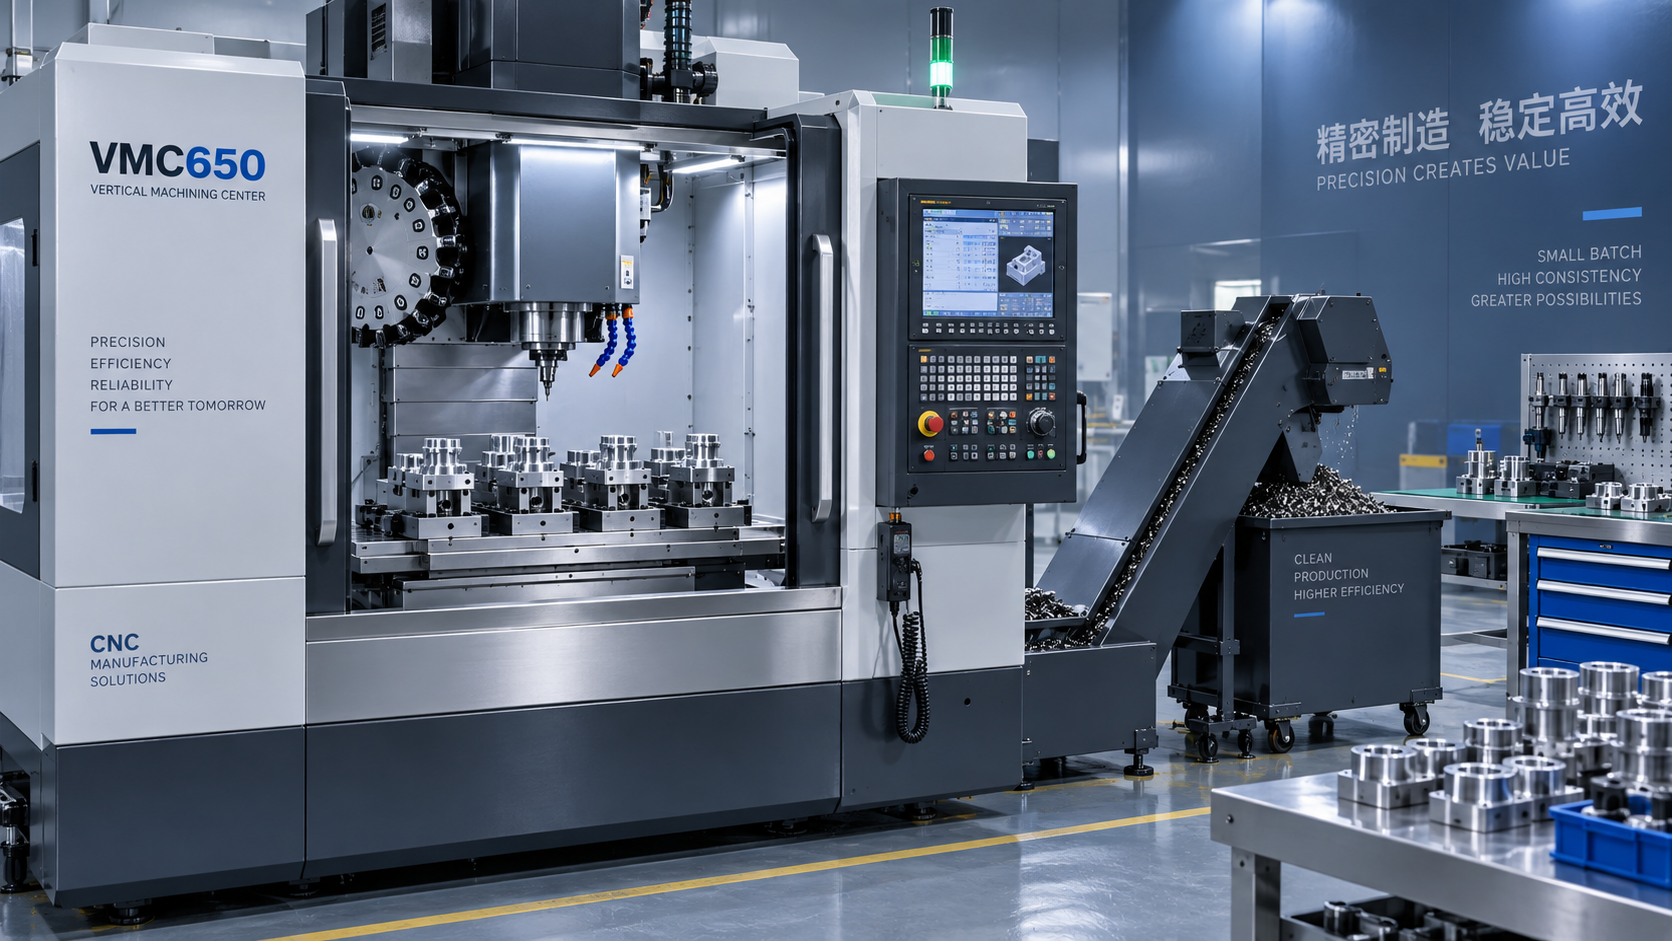
Compras también debe mirar más allá de la capacidad estática. Que una mesa esté clasificada para una determinada carga no significa automáticamente que los movimientos rápidos, la aceleración y los cambios repetidos de dirección sean igualmente adecuados para cualquier configuración pesada. Cuando los lotes incluyen dispositivos de acero densos o piezas fundidas grandes, solicite aclaraciones sobre las condiciones de trabajo recomendadas en lugar de basarse únicamente en las cifras máximas.
La precisión debe evaluarse como una condición de producción
Para las piezas de precisión, la exactitud de posicionamiento y la repetibilidad deben considerarse por separado. La exactitud de posicionamiento indica cuán cerca llega un eje a una coordenada programada, mientras que la repetibilidad se refiere a su capacidad para volver de forma constante a la misma ubicación. En la producción de lotes medianos, la repetibilidad suele ser la preocupación más inmediata porque la máquina ejecutará las mismas trayectorias de herramienta en muchas piezas, a veces después de cambios de herramienta, intervención del operario y variaciones térmicas.
Las hojas de especificaciones son un punto de partida, no una evaluación completa de la calidad. Pregunte cómo se miden los valores de precisión, si se aplican a todo el rango de recorrido utilizable y qué características de la máquina ayudan a preservar la estabilidad durante el funcionamiento normal. Los detalles de construcción relevantes pueden incluir el tipo de guía, la disposición de soporte del husillo de bolas, el diseño del accionamiento de los ejes, el método de lubricación y la gestión térmica alrededor del husillo y la estructura de la máquina.
La precisión también depende del sistema de producción que rodea a la máquina. Una sujeción estable de la pieza, la selección correcta del portaherramientas, el descentramiento controlado de la herramienta, las rutinas de palpado calibradas y una gestión disciplinada de las compensaciones influyen en las dimensiones finales. Una VMC650 con altas especificaciones no compensará un dispositivo de sujeción que permita que la pieza se mueva bajo carga de corte. Por ello, durante la evaluación, los equipos de compras deben preguntar qué opciones de inspección o palpado están disponibles y si se ajustan al proceso de control de calidad establecido en la fábrica.
Adapte la capacidad del husillo a la carga de trabajo de corte
La velocidad del husillo por sí sola no es un indicador fiable de la capacidad de mecanizado. Una mayor velocidad puede ser beneficiosa para herramientas pequeñas, aluminio, operaciones de acabado y determinadas trayectorias de alta velocidad. Sin embargo, el desbaste de acero, las fresas de planear más grandes, la perforación profunda o los materiales difíciles suelen depender más del par útil, la potencia del husillo, la rigidez y un suministro constante de refrigerante.
Una revisión práctica separa el trabajo previsto en patrones de corte. Por ejemplo, un taller que produce carcasas de aluminio con muchos orificios pequeños puede valorar la velocidad, la aceleración rápida y los cambios de herramienta eficientes. Un taller que mecaniza placas de acero con orificios roscados y cavidades fresadas puede dar mayor importancia al par a bajas y medias velocidades y a un control robusto de las virutas. Cuando ambos tipos de trabajo se realizan en la misma máquina, la opción de husillo debe admitir la carga de trabajo predominante sin hacer impracticable el trabajo secundario.
La gestión del refrigerante y de las virutas merece una revisión directa. Las virutas que se acumulan alrededor de los dispositivos de sujeción pueden afectar el asentamiento, obstruir el palpado y generar intervenciones innecesarias del operario. Para materiales que producen virutas largas o compactadas, confirme la disposición del refrigerante, la idoneidad del transportador de virutas y la accesibilidad para la limpieza rutinaria. Estos detalles influyen en el rendimiento real más de lo que puede parecer durante una comparación de cotizaciones.
La capacidad de herramientas afecta al flujo de los lotes
El trabajo en lotes medianos suele implicar cambios frecuentes de piezas, pero eso no significa que la capacidad del almacén de herramientas no sea importante. Un almacén limitado puede obligar a los operarios a sustituir herramientas entre operaciones, lo que aumenta la posibilidad de errores de carga y de compensación. Cuente las herramientas necesarias para un ciclo completo típico de una pieza, incluidas brocas, brocas de centrar, machos de roscar, fresas de desbaste, fresas de acabado, herramientas de chaflanado, palpadores y herramientas de respaldo cuando corresponda.
El tiempo de cambio de herramienta a herramienta es importante cuando un ciclo contiene muchas operaciones, pero la fiabilidad es más importante que una afirmación de velocidad marginalmente superior. Verifique el diámetro y la longitud de herramienta permitidos, el peso máximo de la herramienta, las restricciones de alojamientos adyacentes y el proceso de recuperación tras una interrupción del cambio de herramienta. Estos factores son especialmente relevantes cuando las piezas requieren brocas largas, fresas grandes o conjuntos de herramientas mixtos.
La automatización debe resolver un problema real de manipulación
Vale la pena evaluar la compatibilidad con la automatización cuando la carga, descarga, los retrasos de desbarbado o el funcionamiento sin supervisión están creando un cuello de botella. El nivel necesario puede ser sencillo: un paquete de palpado, una interfaz para dispositivos hidráulicos, una mesa rotativa o una provisión para la carga de piezas de trabajo. La carga totalmente automatizada no siempre es el primer paso correcto para lotes medianos, especialmente cuando las piezas varían mucho en forma y complejidad de configuración.
El mejor enfoque consiste en identificar el tiempo de inactividad real. Si el husillo espera principalmente a que un operario indique un nuevo dispositivo de sujeción, una sujeción repetible de punto cero puede aportar más valor que un equipo de carga complejo. Si las piezas de trabajo son similares y el volumen de producción es predecible, una disposición preparada para automatización puede ser un requisito razonable. Confirme las interfaces del control, las disposiciones de seguridad, las necesidades de espacio en planta y el acceso para la operación manual antes de convertir la automatización en una condición de compra.
Separe la decisión de mecanizado CNC de las necesidades auxiliares de perforación
Algunas áreas de producción también necesitan perforación portátil para trabajos de fabricación, reparación, componentes estructurales o tareas de premecanizado que no corresponden a una VMC. En esas situaciones, un taladro magnético como elVD60 puede ser relevante como equipo de apoyo independiente. Sus capacidades de perforación indicadas abarcan diferentes opciones de modelo, y la configuración VD60 está destinada a trabajos de perforación de mayor tamaño. Este tipo de herramienta no debe considerarse un sustituto de la precisión de posicionamiento, la interpolación programada, el entorno de corte cerrado o la fijación repetible de un centro de mecanizado vertical. Mantener estas funciones diferenciadas evita una comparación incorrecta durante el abastecimiento.
El soporte del proveedor debe evaluarse antes de realizar el pedido
La compra de una VMC650 incluye la puesta en marcha, la configuración de parámetros, la familiarización del operario, la planificación del mantenimiento y el acceso a piezas de repuesto. Los problemas de una máquina de producción rara vez se limitan a un único componente; pueden involucrar herramientas, lógica del programa, ajustes de servos, lubricación, sujeción de piezas o variación del material. El proveedor debe poder definir claramente la vía de soporte en lugar de ofrecer solo garantías generales.
Haga preguntas prácticas: ¿Qué se incluye en la instalación? ¿Qué piezas de repuesto consumibles y críticas deben mantenerse localmente? ¿Cómo se gestionan los diagnósticos remotos? ¿Hay documentación disponible para los procedimientos eléctricos, de lubricación y de mantenimiento rutinario? ¿Puede el proveedor aclarar las funciones del control, los accesorios opcionales y la configuración de la máquina antes de la orden de compra final? Las respuestas claras reducen el riesgo de descubrir limitaciones importantes después de la entrega.
La selección final debe basarse en una comparación documentada de los requisitos reales de las piezas, el volumen del dispositivo de sujeción, las expectativas de precisión, la exigencia de corte, la demanda de herramientas y la capacidad de soporte. Cuando estos criterios se revisan conjuntamente, compras puede distinguir entre una VMC650 que simplemente se ajusta al presupuesto y otra que puede respaldar una producción fiable de lotes medianos sin crear problemas evitables de configuración, calidad o mantenimiento.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Jaye / Director de ventas