Cómo los recorridos, la carga de mesa y la potencia del husillo de la VMC650 determinan la capacidad de las piezas
Un programa de mecanizado puede parecer viable hasta que se coloca la primera pieza en la máquina. Una carcasa puede ajustarse al contorno del plano, pero superar el área de trabajo práctica una vez incluidos los utillajes, las abrazaderas y el espacio libre para las herramientas. Una placa de acero puede caber en la mesa, pero generar condiciones de corte inestables porque su masa y voladizo modifican el comportamiento dinámico de la máquina. En estas situaciones, la especificación de la VMC650 no es un detalle de catálogo: determina si la pieza puede fabricarse de forma predecible.
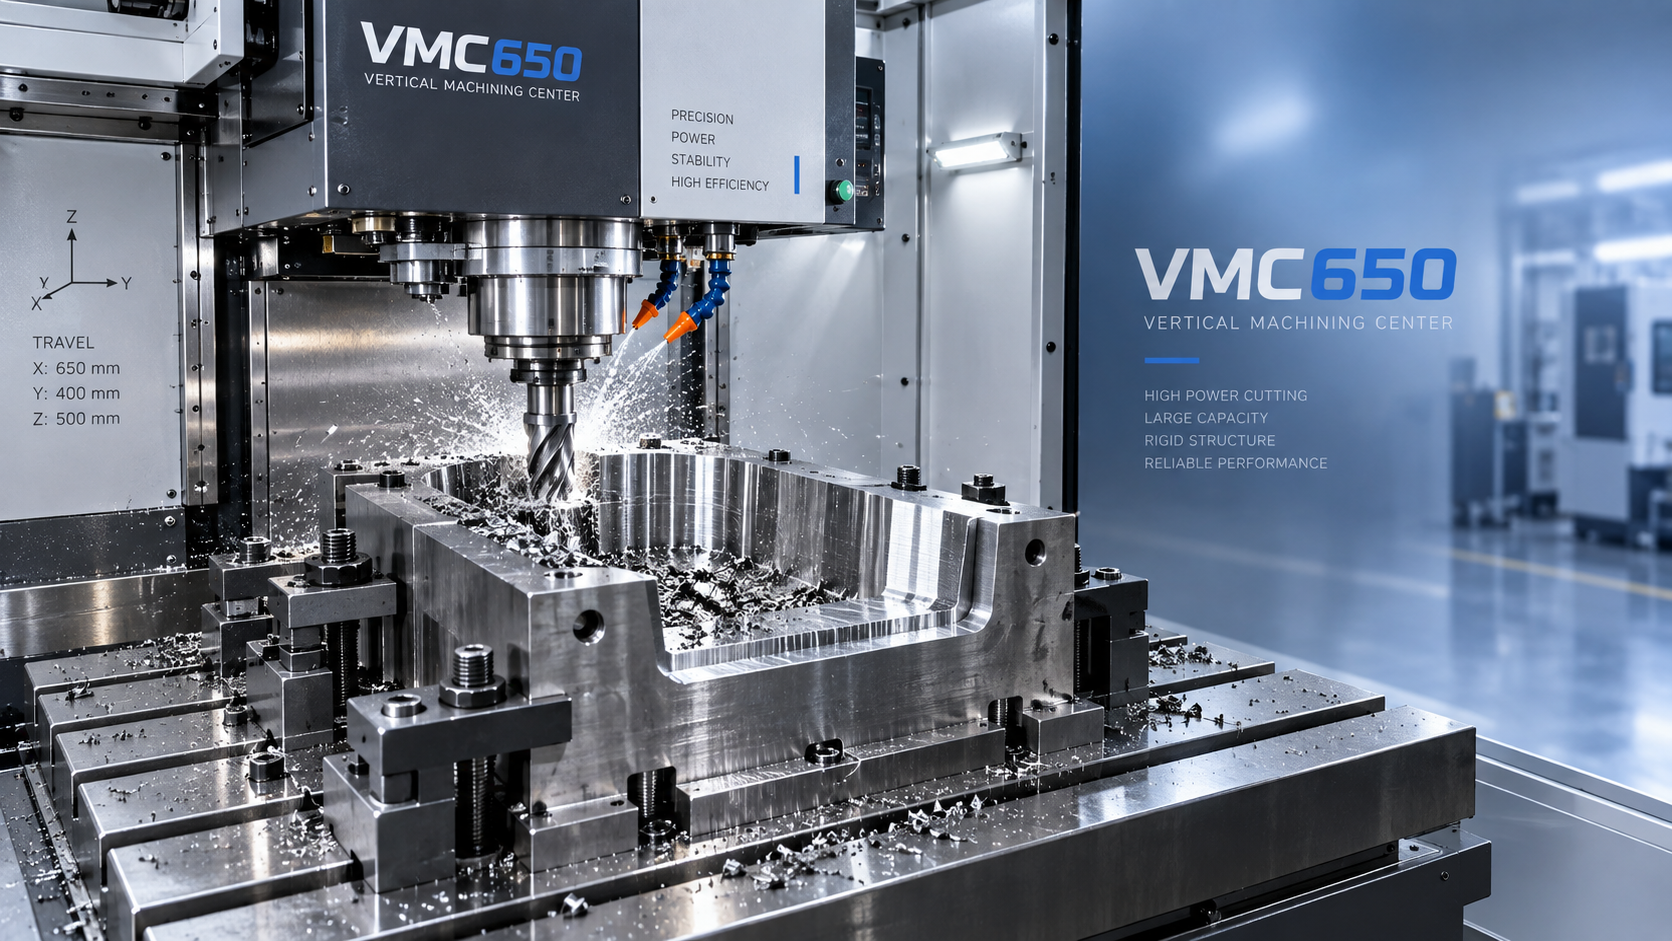
El criterio fundamental es sencillo. Los recorridos definen el espacio útil de mecanizado, la carga de la mesa define lo que puede soportarse de forma segura y estable, y la potencia del husillo determina con qué intensidad puede eliminarse el material. Una VMC650 puede ser una opción eficiente cuando los tres límites se ajustan a la pieza terminada, al método de sujeción, al material y al tiempo de ciclo requerido. Resulta inadecuada cuando una restricción se considera de forma aislada.
El recorrido es el primer límite, pero no equivale al tamaño de la pieza terminada
El recorrido de la máquina suele interpretarse como una indicación directa de las dimensiones máximas de la pieza. Esto solo es parcialmente cierto. Los recorridos de los ejes X, Y y Z describen hasta dónde puede desplazarse el husillo con respecto a la mesa; no representan automáticamente el volumen práctico máximo de la pieza de trabajo.
Considere un componente rectangular que parece caber dentro del rango de recorrido X-Y. Antes de aprobar la máquina, el equipo aún necesita espacio para mordazas, bloques de posicionamiento, bridas de uña, placas de utillaje y trayectorias de aproximación de la herramienta. Una pieza también puede requerir mecanizado en varias caras, lo que puede introducir utillajes rotativos o requisitos de reposicionamiento. Cada elemento adicional consume espacio disponible y puede limitar el movimiento de los ejes cerca de los extremos de recorrido.
La capacidad del eje Z requiere la misma disciplina. La distancia vertical disponible debe alojar la altura del utillaje, el espesor del material en bruto, la longitud del portaherramientas, la proyección de la herramienta de corte y el espacio libre necesario para cambios seguros de herramienta o posicionamiento rápido. Las cavidades profundas y las paredes laterales altas pueden crear una situación en la que el husillo alcanza la característica, pero carece de rigidez porque la herramienta debe sobresalir demasiado del portaherramientas.
Planifique en función de la configuración de mecanizado, no del contorno del plano
Para revisar la capacidad, utilice el conjunto completo de la configuración en lugar de las dimensiones nominales de la pieza terminada. Comience con el material en bruto y, a continuación, añada el espesor del utillaje y el acceso para la sujeción. Identifique la herramienta más larga necesaria para las características profundas y calcule si queda suficiente espacio libre sobre la pieza de trabajo. Por último, revise si se puede acceder a cada característica sin mover la pieza a una nueva configuración.
- Deje espacio para las abrazaderas y los elementos del utillaje más allá del perímetro de la pieza.
- Compruebe si las características críticas están cerca de los extremos de recorrido, donde la interferencia con el utillaje puede ser más probable.
- Confirme que el acceso de la sonda, el espacio libre para el cambio de herramienta y la evacuación de virutas no estén bloqueados por una configuración alta.
- Diferencie entre «poder alcanzar la característica» y «poder mecanizar la característica con una condición de herramienta rígida».
Esta distinción es especialmente importante en piezas con múltiples cavidades profundas, características laterales largas o tolerancias de posición estrechas entre caras. Una máquina que requiere reacondicionamiento repetido aún puede producir la pieza, pero añade tiempo de manipulación y genera más oportunidades de error en la transferencia de referencias.
La carga de la mesa afecta a la precisión además de a la seguridad
La carga de la mesa a veces se considera un simple límite de peso. En la práctica, la masa total es solo el punto de partida. La máquina debe soportar la pieza de trabajo, el utillaje, las abrazaderas, los palés y cualquier dispositivo auxiliar. Más importante aún, esa masa debe colocarse de manera que no genere un momento de flexión excesivo ni desequilibrio.
Una pieza de trabajo compacta y centrada suele imponer una exigencia diferente a la mesa que una fundición larga con la mayor parte de su peso extendida más allá de un lado. Incluso cuando ambos conjuntos tienen la misma masa, la configuración con voladizo puede afectar la respuesta al movimiento, la distribución de carga y la repetibilidad durante los desplazamientos rápidos. Esto es especialmente relevante al mecanizar un extremo de un componente largo o cuando una base de utillaje ocupa gran parte de la mesa.
Para evaluar una VMC650, registre el peso real de la configuración en lugar de considerar únicamente el peso de la pieza terminada. Incluya el material en bruto más pesado previsto, no la versión de producción más ligera. Después, examine el centro de gravedad. Una configuración cerca del centro de la mesa suele ser más fácil de gestionar que una desplazada hacia un borde, pero la decisión final debe seguir los límites de carga y colocación establecidos por el fabricante de la máquina.
El peso puede convertirse en un problema de proceso antes de alcanzar un límite nominal
Una sujeción pesada puede reducir el espacio útil del eje Z y ralentizar la carga. También puede llevar a un equipo a utilizar un único utillaje grande para una familia de piezas, incluso cuando una disposición modular más ligera proporcionaría mejor acceso. Por el contrario, un utillaje demasiado pequeño puede mantener baja la masa sobre la mesa, pero no resistir las fuerzas de corte, provocando vibración o movimiento en las superficies de posicionamiento.
Evalúe el utillaje como parte del sistema de mecanizado. La cuestión relevante no es simplemente si la mesa puede soportarlo, sino si el conjunto completo permanece estable mientras el husillo acelera, cambia de dirección y corta a la velocidad de arranque de material requerida.
La potencia del husillo determina la ventana realista de arranque de material
La potencia del husillo influye en la cantidad de material que puede eliminarse por pasada, en la capacidad de la máquina para manejar materiales exigentes y en el margen de tiempo de ciclo disponible cuando las herramientas comienzan a desgastarse. No debe confundirse con una garantía de rendimiento de corte. La potencia trabaja junto con el par del husillo, el rango de velocidad, el diámetro de la herramienta, la geometría de la fresa, el suministro de refrigerante y la rigidez de la máquina.
Los componentes de aluminio pueden permitir altas velocidades de avance y mayor ancho de contacto cuando la trayectoria de herramienta y la evacuación de virutas son adecuadas. El acero al carbono, el acero inoxidable, el acero aleado y los materiales fundidos más resistentes generalmente requieren un control más cuidadoso de la fuerza de corte y el calor. Un husillo de potencia limitada aún puede mecanizar estos materiales con éxito, pero el proceso puede requerir menor profundidad de corte, menor contacto radial, velocidades de avance más bajas o más pasadas. Estas decisiones afectan el tiempo de ciclo y el consumo de herramientas.
La planificación del proyecto se vuelve difícil cuando el ciclo estimado se basa en parámetros de corte ideales, mientras que la máquina real debe funcionar con un contacto reducido para evitar sobrecargas. La diferencia puede ser considerable en un lote de piezas, especialmente cuando el desbaste domina el ciclo. Revise por separado el desbaste y el acabado: el desbaste normalmente determina la demanda de potencia, mientras que el acabado suele depender más del descentramiento de la herramienta, la rigidez de la máquina, el comportamiento térmico y una velocidad constante del husillo.
La capacidad debe evaluarse como un conjunto de condiciones operativas
Una pieza puede ajustarse a los límites de recorrido, mantenerse por debajo de la capacidad nominal de carga de la mesa y, aun así, ser ineficiente de mecanizar porque el husillo carece de la potencia necesaria para la estrategia de desbaste prevista. También puede ocurrir lo contrario: un husillo potente no resuelve una falta de recorrido, una característica inaccesible o un utillaje que genera un voladizo excesivo.
Una revisión práctica comienza con el modelo de la pieza y la ruta de fabricación. Identifique la condición de material en bruto más grande, el número de orientaciones necesarias, el concepto de utillaje, las características más profundas y anchas, y la condición del material. A continuación, determine la operación más exigente. Puede ser el fresado frontal de una superficie grande, el desbaste de una cavidad, el taladrado de un diámetro grande o el uso de una fresa de extremo larga en una pared profunda. Esa operación es donde deben comprobarse conjuntamente el recorrido, la carga y la potencia.
- Asigne cada característica requerida a una orientación del husillo y una posición del utillaje.
- Calcule el peso ensamblado del material en bruto, el utillaje, las abrazaderas y los accesorios.
- Compruebe el centro de gravedad y cualquier voladizo previsto frente a la documentación de la máquina.
- Construya el conjunto del eje Z utilizando la combinación más larga y realista de portaherramientas y herramienta.
- Estime la demanda de corte para la operación de desbaste más exigente utilizando el material y la fresa previstos.
- Revise si el tiempo de ciclo propuesto sigue siendo viable tras considerar el desgaste de herramientas, la inspección, la carga y el reposicionamiento.
No deje que las operaciones secundarias oculten una falta de capacidad
Algunas piezas requieren agujeros, ranuras o trabajos en sitio que no pueden completarse en el centro de mecanizado debido al tamaño de la pieza, a la etapa de montaje o a restricciones de acceso. Separar estas operaciones puede ser razonable, pero debe hacerse deliberadamente. Por ejemplo, un taladro portátil de corona con base magnética comoVD50EZ puede facilitar trabajos de perforación controlada cuando se dispone de una superficie de montaje ferrosa adecuada. Su diámetro máximo declarado de perforación con corona de 50 mm, potencia nominal de 1500 W, velocidad sin carga de 0–600 r/min y fuerza de sujeción de la base magnética de 13000 N describen una función operativa diferente de la de una VMC650.
Esta distinción es importante en la planificación. Una herramienta de perforación portátil puede resolver una operación específica de acceso, pero no sustituye la precisión de posicionamiento de un centro de mecanizado, la repetibilidad de la sujeción ni las relaciones entre características multieje. Cuando los agujeros deben ubicarse con precisión respecto a referencias fresadas, la ruta preferida suele ser mantener esas características en la configuración CNC siempre que el recorrido y la sujeción lo permitan.
Preguntas que deben resolverse antes de aprobar el plan de máquina
Antes de asignar la VMC650 a una familia de piezas, pregunte si el mayor material en bruto de producción —no solo la pieza nominal— cabe con su utillaje. Confirme si la configuración más pesada se mantiene dentro de las condiciones aprobadas de carga y colocación de la mesa. Revise la herramienta más larga necesaria, ya que una característica profunda puede ser técnicamente alcanzable pero poco rentable de cortar. Por último, compare el rango de potencia útil del husillo con la carga real de desbaste para la condición de material más dura prevista.
Estas comprobaciones convierten las especificaciones de catálogo en una decisión de producción utilizable. También evitan un problema común de programación: descubrir después de fabricar el utillaje que la pieza cabe físicamente, pero no puede mecanizarse con la estabilidad, el tiempo de ciclo o el acceso a las características deseados.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Jaye / Director de ventas