Cuándo un centro de mecanizado vertical ofrece retorno de la inversión en la producción de metal por lotes
Un centro de mecanizado vertical ofrece un retorno de la inversión creíble en la producción de metales por lotes cuando elimina una restricción recurrente: tiempos de ciclo inestables, trabajo excesivo de cambio de configuración, mecanizado subcontratado, desperdicio evitable o capacidad limitada durante los períodos de mayor volumen de pedidos. La compra es más difícil de justificar cuando las piezas son de bajo volumen, muy variadas, lo suficientemente simples para equipos convencionales o están poco estandarizadas antes de llegar al área de producción.
La cuestión clave no es si un centro de mecanizado vertical es más rápido que una máquina existente. Es si su mayor utilización del husillo, repetibilidad, potencial de automatización y consolidación de procesos pueden generar una reducción duradera del coste por pieza aceptable. Para un activo de capital intensivo, el ROI procede de la economía de producción durante su vida útil, no de un recorrido máximo, una velocidad de husillo o una afirmación de tiempo de ciclo de catálogo impresionantes.
El tamaño del lote por sí solo no determina la justificación de la inversión
La producción por lotes suele considerarse una razón directa para comprar capacidad CNC. Esto es incompleto. Un lote de 200 piezas puede no ser adecuado para un centro de mecanizado si requiere una manipulación manual extensa, materia prima inconsistente, cambios frecuentes de ingeniería o utillajes especiales cuya preparación tarda más que el tiempo de mecanizado ahorrado. Por el contrario, lotes recurrentes de 20 a 50 piezas complejas pueden justificar la inversión si los componentes comparten una lógica de preparación similar y la máquina puede mantenerse con carga productiva en varias familias de piezas.
Los casos más sólidos generalmente combinan repetibilidad y variación. Las piezas pueden variar en dimensiones, patrones de agujeros o características de mecanizado, pero utilizan una gama estable de materiales, un enfoque de sujeción similar y una secuencia conocida de operaciones de fresado, taladrado, roscado, mandrinado o contorneado. Un centro de mecanizado vertical puede entonces reducir el número de preparaciones y operaciones de transferencia independientes sin quedar dedicado a un solo SKU.
Los responsables de la toma de decisiones deben distinguir entre la «demanda por lotes» y la «demanda por lotes lista para mecanizar». La demanda lista para mecanizar significa que los planos liberados son estables, las herramientas están disponibles, las especificaciones de materiales están controladas y la ruta de producción es lo suficientemente repetible como para programar y preparar utillajes con confianza. Sin estas condiciones, una máquina nueva puede simplemente poner más de manifiesto las debilidades existentes en la planificación y la ingeniería.
De dónde procede realmente el retorno financiero
El ahorro de mano de obra es visible, pero rara vez es la única fuente de retorno o incluso la mayor. Las ganancias más significativas suelen surgir de la compresión del proceso. Una pieza que antes se trasladaba entre una taladradora, una fresadora manual, una estación de roscado y un banco de inspección puede completarse en menos etapas de manipulación en una sola máquina. Cada transferencia eliminada reduce el tiempo de espera, los errores de posicionamiento, el trabajo administrativo y el riesgo de daños entre operaciones.
La consistencia del ciclo importa tanto como la velocidad media del ciclo. Los procesos manuales pueden producir una producción media razonable y, aun así, generar una gran variación entre operarios, turnos y lotes. Esa variación hace que los compromisos de entrega sean poco fiables y obliga a la dirección a incluir tiempo adicional en los programas. Un centro de mecanizado bien programado no elimina toda la variabilidad —el desgaste de las herramientas, el comportamiento del material, el estado del utillaje y la calidad de la programación siguen siendo importantes—, pero puede hacer que el proceso sea considerablemente más predecible.
Los ahorros relacionados con la calidad también deben calcularse de forma realista. Las tolerancias más estrictas solo son valiosas si las exige la especificación del cliente y la función de la pieza. El beneficio financiero se produce cuando el posicionamiento repetible evita retrabajos, reduce la carga de inspección o evita el rechazo de piezas de alto valor. Comprar una máquina de altas especificaciones para lograr una precisión superior al requisito de tolerancia real puede prolongar el período de recuperación en lugar de mejorarlo.
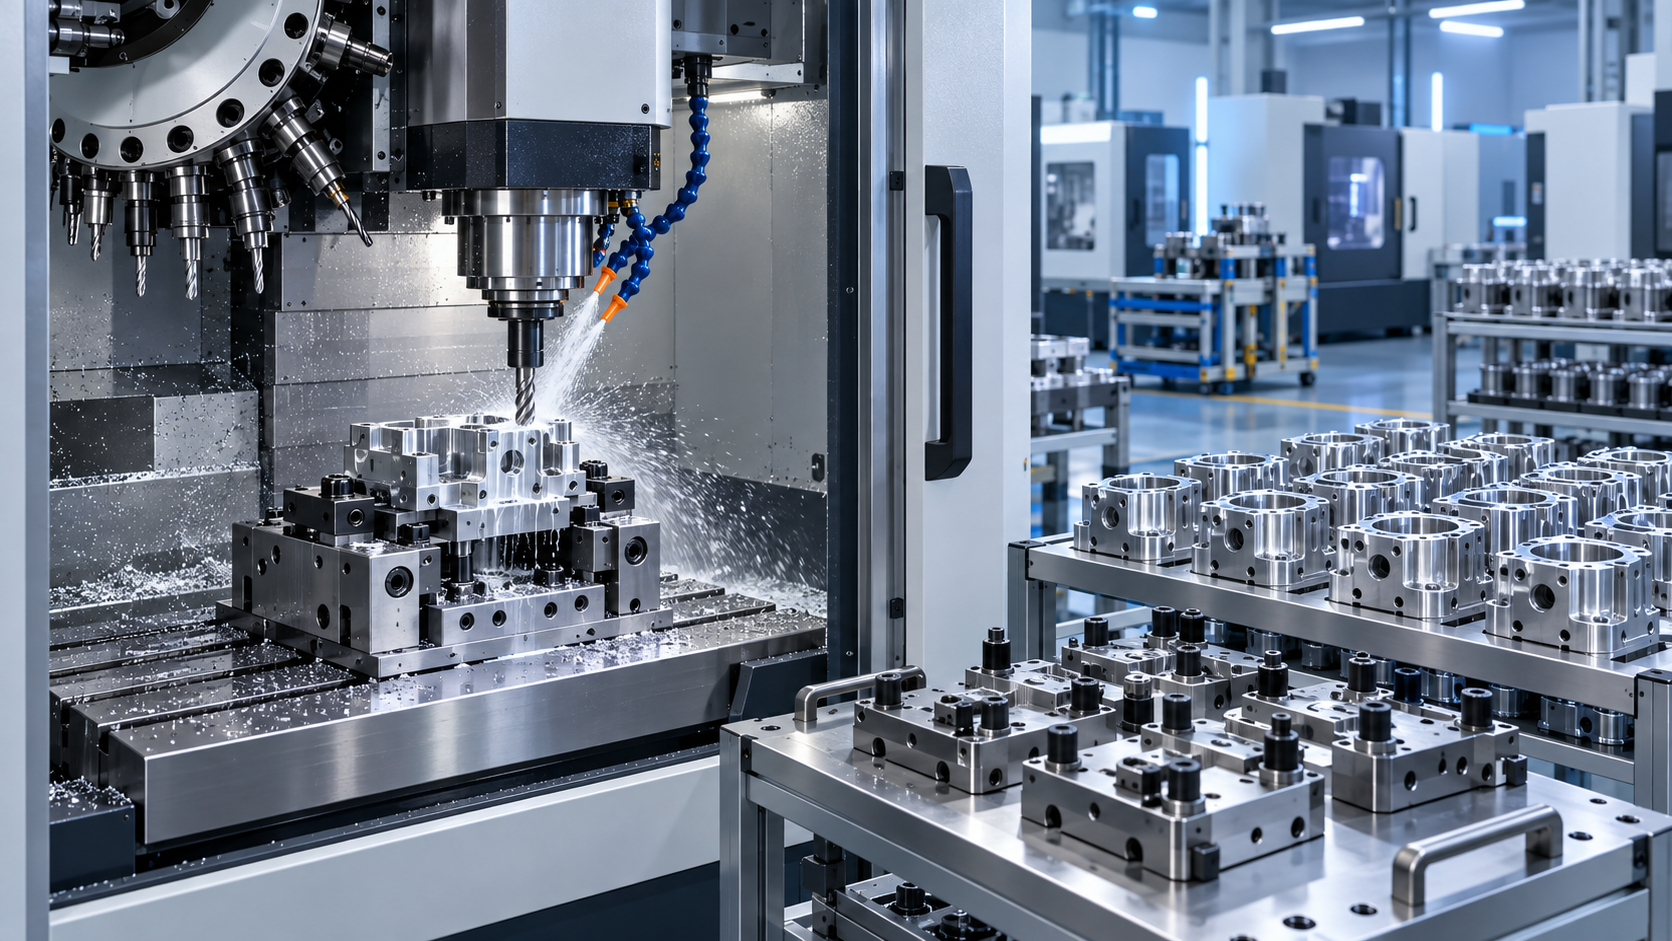
Un modelo práctico de ROI debe incluir más que el precio de compra de la máquina. El coste de capital es solo un componente. La justificación de la inversión debe considerar:
- máquina, opciones de control, herramientas, sistemas de sujeción, palpado, gestión de virutas e instalación;
- formación de operarios y programadores, además del tiempo necesario para estabilizar la producción inicial;
- suministro eléctrico, aire comprimido, requisitos de cimentación o carga de suelo y cambios en el flujo de materiales;
- mantenimiento preventivo, consumibles, refrigerante, sustitución de herramientas y la respuesta de servicio prevista;
- el coste de inactividad durante la puesta en marcha y el coste de producción perdida si la máquina se convierte en un cuello de botella;
- subcontratación reducida, menor mano de obra de preparación, mayor rendimiento, menos desperdicio y cualquier margen de contribución incremental procedente de capacidad adicional.
El cálculo debe utilizar el margen de contribución en lugar del valor de ventas registrado al estimar las ganancias relacionadas con los ingresos. La capacidad adicional de la máquina solo tiene valor económico cuando la empresa puede convertirla en pedidos rentables o proteger trabajos rentables existentes que, de otro modo, se retrasarían o subcontratarían.
La utilización es la variable decisiva, pero a menudo se malinterpreta
Un centro de mecanizado no necesita funcionar sin interrupción para recuperar su coste. Sin embargo, necesita una carga de trabajo creíble después de considerar preparaciones, cambios de herramienta, programación, mantenimiento, inspección, tiempo de espera de materiales y disponibilidad de operarios. Un plan basado únicamente en las horas nominales del husillo puede ser engañoso porque el husillo solo es productivo una vez que todo el sistema de producción está preparado.
La baja utilización es especialmente costosa cuando la máquina se seleccionó para un tipo de pieza limitado. Si la demanda de ese componente disminuye, el activo puede tener pocos trabajos alternativos. Puede ser preferible una configuración más flexible incluso si su precio inicial es mayor, siempre que pueda mecanizar varias familias recurrentes de piezas prismáticas. Las dimensiones de recorrido, la carga de la mesa, el par del husillo, la capacidad del almacén de herramientas, el suministro de refrigerante y la capacidad del control deben seleccionarse en función de la mezcla de trabajos probable, no de un único plano excepcionalmente grande.
También existe una diferencia entre utilización y utilización productiva. Hacer funcionar la máquina con programas mal optimizados, excesivos recorridos en vacío, utillajes inestables o intervención manual frecuente puede crear la apariencia de capacidad completa mientras el coste por pieza sigue siendo elevado. Antes de aprobar una compra, resulta útil revisar una ruta representativa: tiempo de corte real, tiempo de carga, tiempo de palpado o inspección, número de cambios de herramienta, necesidades de desbarbado y número de intervenciones requeridas por ciclo.
La reducción de la preparación suele ser más valiosa que el máximo rendimiento de corte
Para lotes recurrentes, el tiempo de preparación puede consumir una gran parte de la capacidad disponible. Una máquina que completa una pieza rápidamente pero requiere una larga realineación, alineación manual y preparación de herramientas en cada cambio de trabajo puede no mejorar la economía general. La mejor inversión suele ser la que cuenta con utillajes prácticos, compensaciones almacenadas, herramientas estandarizadas, superficies de localización repetibles y programas que pueden reutilizarse con revisiones limitadas.
Por ello, la sujeción de piezas debe incluirse en la decisión de capital en lugar de tratarse como una cuestión posterior. Los utillajes determinan si la repetibilidad se mantiene más allá del primer lote aprobado. Si un componente requiere múltiples orientaciones, la empresa debe evaluar si basta una configuración simple de mordaza, si se justifican utillajes específicos o si el volumen previsto admite capacidad de ejes adicionales. La respuesta puede modificar sustancialmente tanto el coste de adquisición como el período de recuperación.
La estrategia de herramientas tiene una importancia similar. Un centro de mecanizado vertical puede combinar operaciones de taladrado, fresado de roscas, roscado, desbaste y acabado, pero cada proceso requiere un plan controlado de vida útil de las herramientas. La rotura de herramientas, el desgaste no controlado y el preajuste inconsistente pueden eliminar la ventaja esperada de tiempo de ciclo. Por lo tanto, la decisión de compra debe incluir la disponibilidad de herramientas, el soporte técnico local, los plazos de reposición y la capacidad de obtener portaherramientas y herramientas de corte compatibles sin depender de un único canal.
No utilice un centro de mecanizado para resolver el problema de producción equivocado
Un VMC no es automáticamente la mejor solución para cada requisito de realización de agujeros o mecanizado secundario. Las grandes estructuras fabricadas, los trabajos in situ y las piezas que no pueden trasladarse económicamente a una mesa de máquina pueden requerir en su lugar equipos de taladrado portátiles o magnéticos. Por ejemplo, unVDD40 taladro magnético está destinado a tareas de taladrado industrial en las que la movilidad y la sujeción magnética son relevantes. No sustituye al posicionamiento controlado multieje, al entorno de mecanizado cerrado ni a la capacidad de fresado repetible que se espera de un centro de mecanizado vertical.
La distinción es importante porque la asignación incorrecta de capital es una fuente habitual de ROI decepcionante. Si la restricción real es el corte de material, la distorsión por soldadura, una deficiente disciplina de liberación de planos, la lenta aprobación de inspecciones o la escasez de programadores cualificados, añadir capacidad CNC por sí solo no la resolverá. La máquina puede aumentar la demanda previa de piezas brutas correctamente preparadas y la demanda posterior de inspección y desbarbado, desplazando el cuello de botella en lugar de eliminarlo.
La evaluación de proveedores debe centrarse en el riesgo operativo, no solo en la especificación de la máquina
Las especificaciones principales comparables no garantizan un valor comparable durante la vida útil. El acceso al servicio, la competencia en la puesta en marcha, la disponibilidad de repuestos, la familiaridad con el sistema de control, la calidad de la documentación y el soporte de aplicaciones pueden tener un efecto mayor en el tiempo de actividad que una pequeña diferencia en la velocidad de husillo cotizada. Los compradores deben aclarar quién realiza la instalación, qué formación se incluye, cómo se gestionan las reclamaciones de garantía, qué repuestos críticos pueden suministrarse rápidamente y si hay diagnósticos remotos disponibles para el control seleccionado.
Los criterios de aceptación deben acordarse antes del envío. Pueden incluir la verificación de precisión geométrica, cortes de prueba en un material representativo, expectativas de repetibilidad, configuración documentada de la máquina, disposiciones de seguridad y confirmación de que las herramientas y utillajes seleccionados son compatibles con la máquina entregada. Un proceso de aceptación impreciso crea disputas evitables después de la instalación, cuando la presión de producción ya es elevada.
La justificación de inversión más defendible se basa en un conjunto limitado de piezas recurrentes, una ruta de producción documentada y supuestos conservadores sobre la capacidad utilizable. Cuando un centro de mecanizado vertical puede sustituir varias operaciones inestables, acortar los cambios de configuración, proteger la calidad y seguir siendo lo suficientemente flexible como para atender futuras familias de piezas, se convierte en un activo de producción en lugar de un coste fijo. Cuando estas condiciones no existen, mejorar las rutas, las herramientas, los utillajes o la disciplina de planificación puede generar un mejor retorno antes de comprometerse con la propia máquina.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas