Prevención de la deriva térmica en piezas de precisión de centros de mecanizado vertical
La deriva térmica rara vez es una falla repentina de la máquina. Es un desplazamiento gradual del husillo, la estructura, los husillos de bolas, la pieza de trabajo o la referencia de medición a medida que cambian las temperaturas. El peligro es que un centro de mecanizado vertical puede producir piezas iniciales aceptables y luego salirse de tolerancia después de que el husillo alcance la temperatura de funcionamiento o tras varias horas de corte continuo. Para cuando la desviación aparece en la inspección final, un lote considerable puede ya requerir clasificación, retrabajo o rechazo.
Para las piezas de precisión, la cuestión práctica no es si existe calor —siempre lo hay—, sino si la condición térmica durante el mecanizado, el palpado y la inspección está controlada lo suficientemente bien para la tolerancia requerida. Un proceso que es estable con una tolerancia de 30 μm puede volverse poco fiable cuando los requisitos críticos de posición, tamaño de agujero, planitud o perfil entran en el rango de pocas micras.
Identifique de dónde proviene el desplazamiento
La deriva térmica suele tratarse como un problema del husillo, pero sus fuentes están distribuidas en todo el sistema de mecanizado. Un cambio en la línea central del husillo afecta la longitud de la herramienta, la posición del agujero y las características circulares. El calentamiento del husillo de bolas puede desplazar la posición de un eje, especialmente en recorridos largos. Los servomotores, la fricción de las guías, las unidades hidráulicas, la temperatura del refrigerante y el calor desigual generado por las virutas acumuladas alrededor de la pieza pueden alterar la posición relativa entre la herramienta y la pieza.
La propia pieza de trabajo puede ser la fuente dominante. Un componente grande de acero, aluminio o fundición puede expandirse durante el desbaste intensivo, especialmente cuando el material se elimina de forma asimétrica. Si se mecaniza una característica de acabado mientras la pieza está caliente y luego se inspecciona después de enfriarse, el resultado puede parecer un error dimensional incluso si la máquina siguió correctamente las coordenadas programadas.
Los cambios ambientales también son importantes. La luz solar directa de la mañana, una puerta enrollable que se deja abierta durante la carga, aire frío procedente de una salida de ventilación o un cambio de turno en el uso del refrigerante pueden producir gradientes locales de temperatura. Estas condiciones no siempre causan un gran cambio de temperatura media en el taller, pero pueden calentar un lado de una columna de máquina, mesa, dispositivo de sujeción o calibre de inspección lo suficiente como para afectar el trabajo de precisión.
Por tanto, la pregunta útil de calidad es:¿qué relación física se está desplazando? Distinguir entre el movimiento husillo-mesa, el cambio de posicionamiento de ejes, el movimiento del dispositivo de sujeción, la expansión de la pieza y la variación metrológica evita acciones correctivas ineficaces.
No califique un proceso únicamente en estado frío
Una comprobación de capacidad de la máquina en frío puede generar una falsa confianza. Si la producción implica alta velocidad de husillo, desbaste sostenido, largos recorridos de ejes, cambios frecuentes de herramienta o ciclos prolongados sin supervisión, la calificación debe reflejar ese ciclo de trabajo. Una máquina puede repetir con precisión una vez estabilizada térmicamente y, sin embargo, producir una desviación predecible durante su fase de calentamiento.
Un plan de control práctico comienza registrando los resultados de las características críticas en función del tiempo de operación de la máquina. El registro debe incluir la hora de inicio de la máquina, el tiempo de funcionamiento del husillo, el rango de velocidad del husillo, la carga de corte, el estado del refrigerante, la condición ambiental cuando sea pertinente, el número de herramienta y la identificación del dispositivo de sujeción. El objetivo no es crear documentación para cada dimensión, sino identificar si una característica crítica específica tiende en una dirección a medida que aumenta la aportación térmica.
Por ejemplo, si el centro de un agujero se desplaza sistemáticamente después de 45 minutos de funcionamiento a alta velocidad, la respuesta puede ser un ciclo de calentamiento definido, una verificación programada de compensación en proceso o una compensación térmica validada bajo el patrón de corte real. Si la característica cambia solo después de una operación grande de desbaste, la revisión del proceso debe centrarse más en la temperatura de la pieza, la secuencia de eliminación de material, la sujeción y el momento de las pasadas de acabado.
La inspección de la primera pieza sigue siendo necesaria, pero debe combinarse con comprobaciones en el punto en que la máquina y la pieza alcanzan su estado térmico normal de producción. Un proceso no está completamente controlado simplemente porque la primera pieza cumple con los requisitos.
Diseñe rutinas de calentamiento según el comportamiento térmico, no solo según el tiempo transcurrido
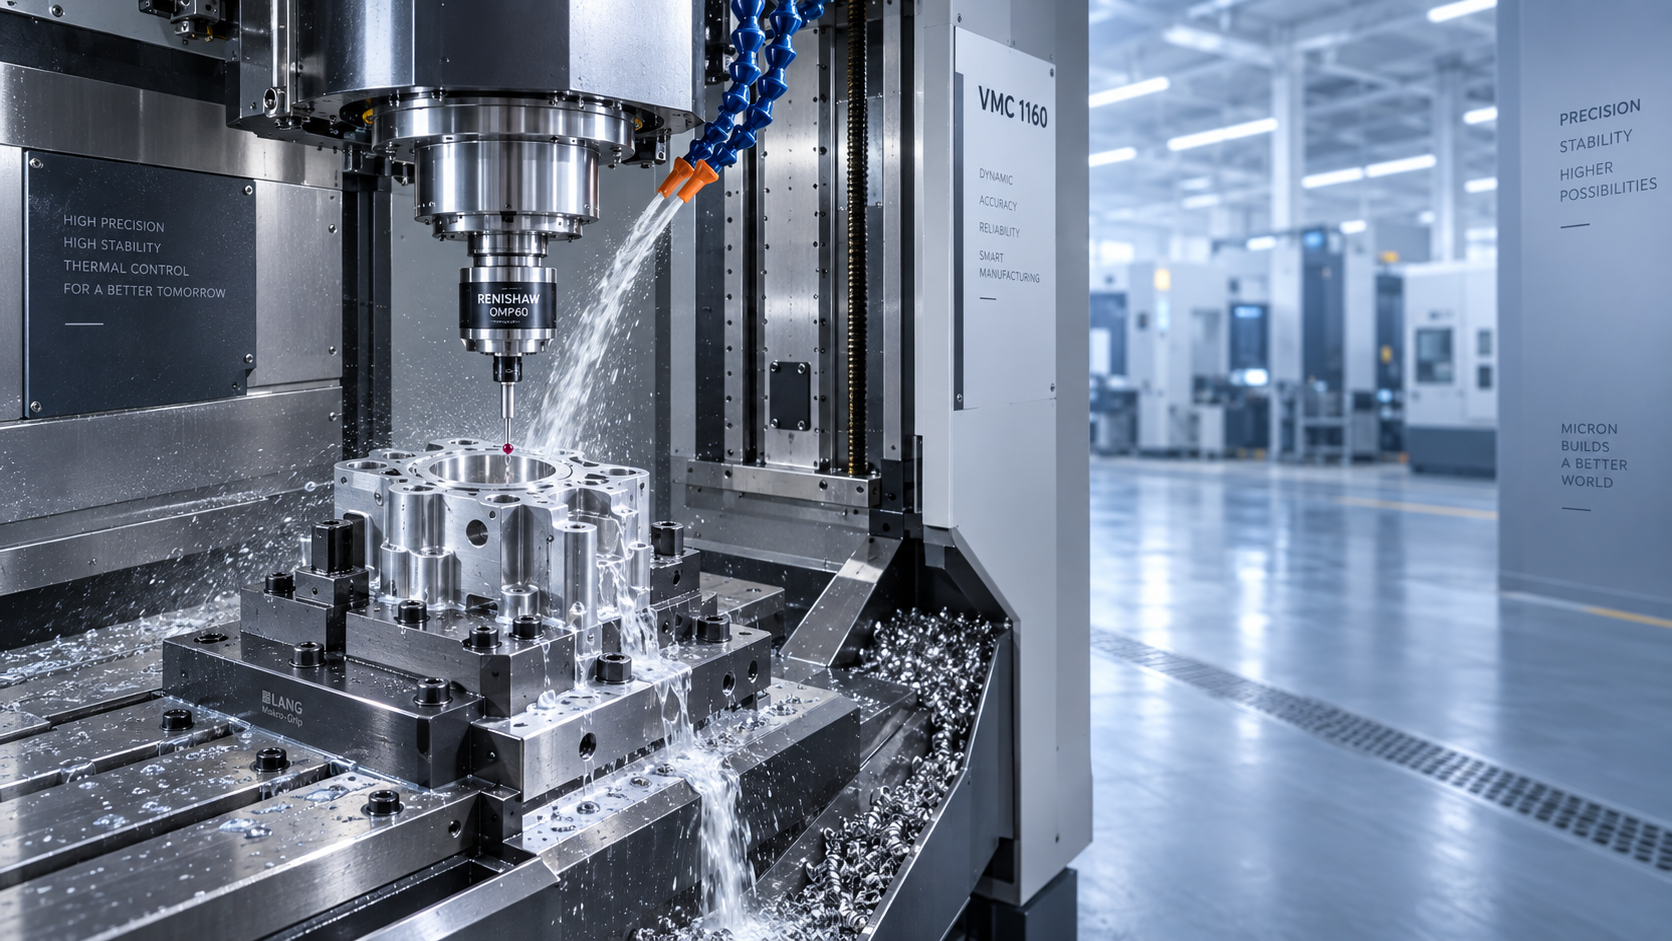
Un ciclo de calentamiento debe llevar la máquina a una condición repetible antes de iniciar trabajos de alta precisión. Dejar simplemente el control encendido no estabiliza el husillo, los ejes de avance ni el sistema de refrigerante. La rutina debe incluir el funcionamiento controlado del husillo en el rango de velocidades previsto para el trabajo y movimientos representativos de los ejes. La duración requerida depende del diseño de la máquina, el tipo de husillo, el programa de corte y la tolerancia de la pieza terminada, por lo que no debe adoptarse un ajuste genérico de tiempo sin verificación.
El calentamiento también debe repetirse después de condiciones que cambien materialmente el estado de la máquina: un período prolongado de inactividad, un cambio importante de velocidad del husillo, mantenimiento que afecte la alineación o la lubricación, una configuración prolongada con la puerta abierta o una interrupción significativa en la circulación del refrigerante. El desencadenante relevante no es el calendario; es un cambio en el equilibrio térmico que asume el proceso calificado.
En máquinas con funciones de compensación térmica, la compensación debe considerarse un parámetro de proceso controlado, no una garantía automática. Su eficacia depende del funcionamiento correcto de los sensores, de una geometría estable de la máquina, de una lógica de compensación adecuada y de una condición de operación próxima a la utilizada para la validación. La compensación no puede corregir de forma fiable una interfaz de portaherramientas floja, un dispositivo de sujeción inestable, un calor excesivo en los rodamientos del husillo o un calentamiento desigual de la pieza.
Controle el calor de proceso introducido por el corte
Reducir el calor no siempre es el objetivo correcto. En algunas aplicaciones, una generación de calor constante es más valiosa que una generación de calor menor pero variable. Una estrategia de desbaste estable, una entrega repetible de refrigerante y un sobremetal de acabado predecible crean una condición que puede medirse y controlarse.
Varios detalles del proceso tienen un efecto desproporcionado sobre la consistencia térmica:
- Estado de la herramienta: Un filo de corte desgastado aumenta la fuerza de corte y el calor. Los límites de vida útil de la herramienta deben basarse en la estabilidad de las características y la integridad superficial, no solo en si la herramienta todavía puede eliminar material.
- Concentración y caudal de refrigerante: Una concentración inconsistente, boquillas obstruidas, orientación deficiente o flujo intermitente cambian tanto la temperatura de corte como la evacuación de virutas. La variación resultante puede alterar las dimensiones y dejar virutas que interfieran con las superficies de apoyo.
- Secuencia de mecanizado: Una intensa eliminación de material cerca de una característica crítica de acabado puede calentar localmente la pieza o liberar tensión residual. Una pasada de acabado realizada después de la recuperación térmica puede ser más estable que una realizada inmediatamente después de un desbaste agresivo.
- Contacto del dispositivo de sujeción: Las caras de localización deben permanecer limpias y accesibles para el control del refrigerante y las virutas. Un dispositivo de sujeción calentado por ciclos de corte repetidos puede desplazar la referencia de la pieza incluso cuando la fuerza de apriete permanece sin cambios.
Las piezas de pared delgada requieren especial precaución. Su geometría cambia más fácilmente bajo la fuerza de sujeción, la carga de corte y la temperatura que la de los componentes rígidos. Para estas piezas, una dimensión terminada medida mientras está sujeta puede no representar la dimensión en estado libre después del enfriamiento. El método de inspección debe reflejar el requisito del plano: condición restringida, condición libre o una secuencia de medición especificada.
Utilice el palpado y la inspección sin crear una referencia falsa
El palpado en máquina puede detectar la deriva antes de que las piezas salgan de la máquina, pero mide la relación entre la sonda, las coordenadas de la máquina y la pieza en ese momento. No establece automáticamente la dimensión final en estado enfriado. Una estrategia de palpado es más valiosa cuando sus superficies de referencia están limpias, son térmicamente representativas y se miden en un punto definido del ciclo.
La calibración de la sonda también debe protegerse de la inestabilidad térmica. Calibrar una sonda sobre una esfera de referencia cuando el husillo y la máquina están fríos, y después confiar en ella tras un ciclo prolongado a alta velocidad, puede incorporar el movimiento térmico al resultado de la medición. El intervalo de calibración debe estar vinculado al perfil de riesgo del trabajo y a la estabilidad demostrada por los datos del proceso.
La inspección final presenta limitaciones similares. Los bloques patrón, los dispositivos de sujeción de CMM, los calibradores de agujeros y el componente deben alcanzar condiciones de medición compatibles cuando las tolerancias lo requieran. Una pieza transferida directamente desde una máquina caliente a un área de inspección con temperatura controlada puede mostrar un resultado cambiante durante la estabilización. Registrar la temperatura de la pieza o aplicar un procedimiento de medición documentado puede ser más significativo que volver a medir repetidamente una pieza inestable y promediar las lecturas.
La condición de la máquina establece el límite del control procedimental
La disciplina de proceso no puede compensar indefinidamente una máquina con una falla mecánica o térmica en desarrollo. Un nuevo patrón de deriva, una mayor necesidad de calentamiento, ruido inusual del husillo, aumento de vibración, error irregular de seguimiento de ejes, variación recurrente de longitud de herramienta o un cambio en el comportamiento de la temperatura del refrigerante deben activar una revisión de mantenimiento antes de ajustar repetidamente las compensaciones.
La arquitectura y la capacidad de la máquina influyen en cuánta variación térmica debe gestionar un proceso. Por ejemplo, una máquina de largo recorrido utilizada para piezas pesadas necesita una estabilidad estructural adecuada, consistencia en el accionamiento de los ejes y soporte del dispositivo de sujeción en todo su volumen de trabajo. ElVMC1370 tiene un recorrido del eje X de 1300 mm, un recorrido del eje Y de 700 mm, una capacidad de carga de mesa de 1200 kg y una bancada monobloque de fundición. Estas especificaciones pueden admitir tamaños de pieza exigentes, pero no sustituyen las pruebas de aceptación bajo el propio ciclo de corte del comprador, las longitudes de herramienta, la masa del dispositivo de sujeción y las ubicaciones de tolerancias críticas.
Los valores publicados de posicionamiento y repetibilidad también deben interpretarse cuidadosamente. Describen la capacidad de la máquina bajo condiciones de prueba establecidas, mientras que la precisión de producción se ve afectada por el estado térmico, la calidad del sistema de herramientas, la práctica de configuración, la trayectoria del programa, la carga y el método de inspección. La cuestión importante de aceptación es si la máquina puede mantener la tolerancia requerida de la característica después de alcanzar la condición térmica esperada en producción.
Establezca límites de reacción antes de que se acumulen piezas no conformes
Un plan útil de control de deriva térmica define qué ocurre cuando una característica supervisada comienza a desplazarse. La respuesta puede incluir pausar el ciclo, comprobar el desgaste y la retención de la herramienta, confirmar el flujo de refrigerante, retirar virutas de las áreas de referencia, verificar la calibración de la sonda, ejecutar un ciclo de estabilización o segregar las piezas fabricadas desde la última comprobación confirmada. La acción debe basarse en la naturaleza del movimiento, no en la suposición de que cada desviación es un error de programación.
Los datos de tendencia son más informativos que las mediciones aisladas. Un desplazamiento gradual y repetible puede gestionarse mediante una rutina térmica calificada o una estrategia de compensación controlada. Un desplazamiento repentino e irregular tiene más probabilidades de indicar una herramienta, dispositivo de sujeción, condición de refrigerante, problema de eje o problema de medición inestable, y no debe normalizarse mediante cambios rutinarios de compensación.
La estabilidad térmica se logra cuando la máquina, las herramientas, la pieza, el refrigerante y el sistema de inspección se tratan como una única cadena de medición. Este enfoque reduce el riesgo de aprobar piezas solo bajo condiciones temporales y hace que el mecanizado de precisión sea más predecible durante ciclos de producción prolongados.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas