5 especificaciones del centro de mecanizado vertical que los compradores deben verificar primero
Un centro de mecanizado vertical puede tener las mismas dimensiones principales que otra máquina y, aun así, producir resultados muy diferentes en tiempo de ciclo, acabado superficial, vida útil de la herramienta y coste de mantenimiento. Por lo tanto, para los equipos de compras, la primera comparación debe basarse en las especificaciones que definen cómo se comportará la máquina bajo la carga de corte prevista, y no únicamente en el precio de lista o la velocidad del husillo.
La máquina adecuada es aquella que puede mecanizar la familia real de piezas con un margen suficiente: recorrido suficiente para los dispositivos de sujeción y el acceso de las herramientas, capacidad de mesa suficiente para la pieza y su sujeción, par de husillo suficiente para el material y estabilidad estructural suficiente para mantener la tolerancia durante todo un turno. Las siguientes cinco comprobaciones suelen revelar si una máquina cotizada es realmente adecuada.
1. Verifique el recorrido utilizable, no solo las carreras nominales de X, Y y Z
Las cifras de recorrido suelen ser los primeros números que comparan los compradores. Son importantes, pero los valores publicados de X, Y y Z no describen automáticamente el área de mecanizado utilizable.
Una pieza puede caber dentro de las dimensiones de la mesa y, aun así, ser difícil o imposible de mecanizar si el dispositivo consume demasiado espacio libre en el eje Z, si un portaherramientas largo reduce el alcance o si el acceso a una característica lateral requiere reposicionamiento. Los compradores deben revisar el apilamiento completo: superficie de la mesa hasta nariz del husillo, altura máxima de la pieza, altura del dispositivo, proyección de la herramienta y el espacio libre necesario para un movimiento rápido seguro.
Esto es especialmente importante para piezas fundidas, placas con múltiples configuraciones y piezas que requieren dispositivos de cuarto eje. Una máquina con un recorrido nominal ligeramente menor, pero con mejor espacio libre hasta la nariz del husillo, puede ser más práctica que un modelo mayor con una envolvente vertical restrictiva.
- Solicite un plano de disposición que muestre la pieza, el dispositivo, la mordaza o el palé y la herramienta más larga prevista.
- Compruebe si todas las características críticas pueden alcanzarse en una o dos configuraciones.
- Deje espacio para el acceso a las abrazaderas, el movimiento de la sonda, la evacuación de virutas y el espacio libre para el cambio de herramienta.
- Revise el espacio libre entre la mesa y la columna en las posiciones extremas de los ejes, no solo en el centro del recorrido.
Reducir las configuraciones puede justificar a menudo un mayor coste de máquina, ya que elimina tiempo de manipulación y reduce la posibilidad de errores de posición entre operaciones.
2. Adapte el rendimiento del husillo al material y a la estrategia de corte
La velocidad del husillo es fácil de indicar, pero el par y la entrega de potencia en todo el rango operativo suelen ser criterios de compra más útiles. Unas rpm máximas elevadas favorecen las herramientas de pequeño diámetro y los trabajos de acabado. Por sí solas, no muestran si la máquina puede mantener una eliminación de metal productiva con fresas de extremo, brocas o fresas de planear más grandes.
Para piezas de aluminio con herramientas pequeñas, puede ser adecuado un husillo de alta velocidad. Para acero, acero inoxidable, material forjado o cortes interrumpidos, los compradores deben examinar la curva de par en el rango de rpm utilizado por sus herramientas habituales. Un husillo que funciona bien en la parte superior de su rango de velocidad puede ofrecer una fuerza de corte limitada a bajas rpm, donde se realizan las operaciones de taladrado y fresado más exigentes.
Pida a los proveedores que aclaren las potencias nominales continua y de corta duración del husillo, las características de par, el tipo de transmisión, la interfaz de herramienta y la disposición de refrigeración. La máquina también debe evaluarse con el sistema de portaherramientas previsto. La calidad del portaherramientas, el diseño del tirante de tracción, el equilibrado y la fuerza de sujeción influyen en la repetibilidad y la calidad del acabado.
Algunos trabajos de taladrado no requieren en absoluto un centro de mecanizado. Para agujeros localizados en acero fabricado, donde la tolerancia de posición y el fresado secundario son limitados, un taladro magnético portátil comoVDG35 (Vitality Orange) puede ser más económico que ocupar capacidad CNC. Su capacidad de taladrado declarada de 50 mm y su formato compacto se adaptan a un modelo operativo diferente. La comparación es útil porque obliga a los equipos de compras a distinguir la demanda de taladrado simple de las piezas que realmente necesitan control CNC multieje, posicionamiento programado y mecanizado de acabado.
Para un centro de mecanizado vertical, la selección del husillo debe basarse en una hoja de operación representativa: grado de material, diámetro de herramienta, profundidad de corte, ancho de corte, tiempo de ciclo objetivo y utilización diaria prevista. Esta conversación es más reveladora que comparar únicamente las rpm máximas del husillo.
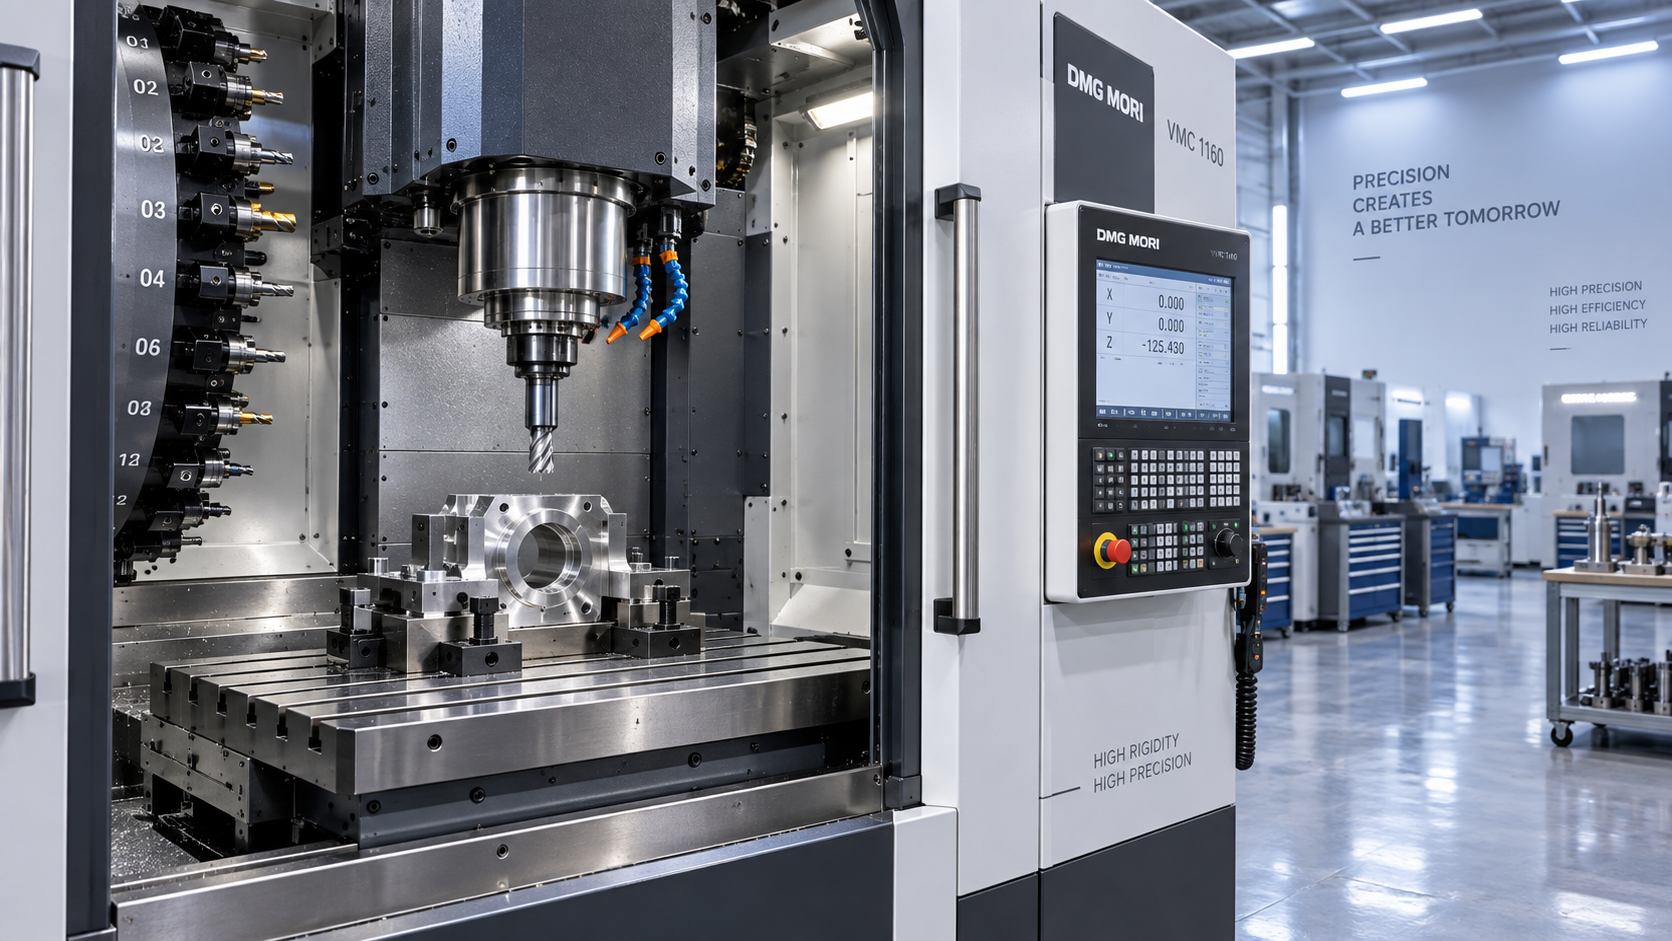
3. Considere la carga de la mesa y la sujeción de piezas como una especificación combinada
La carga de la mesa se interpreta con frecuencia erróneamente como el peso máximo de la pieza. En la práctica, la máquina debe soportar la pieza, el dispositivo, la mordaza, los bloques de posicionamiento, las abrazaderas, el dispositivo rotativo si se utiliza y, en ocasiones, una torre de sujeción o un sistema hidráulico. La posición de la carga también importa. Una pieza compacta situada en el centro genera una exigencia diferente a la de un dispositivo largo que se extiende hacia el borde de la mesa.
Los compradores deben preguntar cómo se define la carga nominal de la mesa y si se aplica en condiciones estáticas, durante el movimiento de los ejes o durante el mecanizado. Una máquina puede soportar una determinada carga estática y, aun así, perder rendimiento dinámico cuando los movimientos rápidos, la aceleración y las fuerzas de corte actúan sobre un dispositivo descentrado.
Las dimensiones de la mesa y la disposición de las ranuras en T deben comprobarse con respecto al plan real de sujeción. Una mesa grande tiene un valor limitado si la separación de las ranuras complica el montaje del dispositivo o si el patrón de sujeción impide el acceso a las zonas que deben mecanizarse. Para trabajos repetitivos, considere si una placa de dispositivo estandarizada o un sistema de sujeción de punto cero mejorará el tiempo de cambio.
4. Vaya más allá de la precisión de posicionamiento: considere la rigidez y el comportamiento térmico
Los valores de precisión del catálogo son importantes, pero no deben interpretarse como una garantía de precisión de la pieza terminada. El resultado final también depende de la rigidez de la columna, el estado de los rodamientos del husillo, el soporte del husillo de bolas, el diseño de las guías, el ajuste de los servos, la calidad de la cimentación, la temperatura ambiente, la temperatura del refrigerante y la estabilidad de la propia pieza.
La rigidez se hace evidente cuando se pide a la máquina que elimine material de forma constante. Una rigidez estructural insuficiente puede manifestarse como marcas de vibración, menor vida útil de la herramienta, desviación dimensional, mala calidad de los agujeros o la necesidad de reducir los avances y las profundidades de corte. Estos síntomas elevan el coste incluso cuando la máquina sigue siendo técnicamente capaz de completar la pieza.
En lugar de basarse únicamente en una cifra de posicionamiento, los equipos de compras deben solicitar las condiciones de prueba de las afirmaciones de precisión y preguntar qué funciones de compensación se incluyen en el control. Los informes Ballbar, los resultados de corte de muestra y la documentación de geometría de la máquina pueden ser útiles cuando las tolerancias son exigentes. El objetivo no es exigir una perfección de nivel de laboratorio para cada aplicación; es determinar si el rendimiento cotizado es pertinente para las piezas cuya compra se está considerando.
La estabilidad térmica merece la misma atención en ciclos largos sin supervisión o trabajos de producción. Una máquina que cambia dimensionalmente tras el calentamiento puede seguir siendo aceptable para fabricación general, mientras que carcasas de precisión, cuerpos de válvulas y componentes de moldes de tolerancia estrecha pueden requerir una gestión térmica más sólida y un procedimiento de calentamiento definido.
5. Compruebe la capacidad de cambio de herramientas en relación con el plan real del proceso
El tamaño del almacén de herramientas afecta a algo más que la comodidad. Si la máquina no puede alojar las herramientas necesarias para una familia de piezas, los operarios pueden dedicar tiempo a cargar herramientas entre trabajos, modificar programas o aceptar configuraciones adicionales. Esto reduce la ventaja práctica de la automatización.
Comience con la lista completa de herramientas, incluidas brocas, brocas de centrar, machos de roscar, fresas de extremo, escariadores, herramientas de mandrinado, herramientas de chaflanado, sondas y herramientas duplicadas utilizadas para proteger la producción sin supervisión. Después, deje espacio para herramientas que puedan ser necesarias a medida que cambien los diseños de las piezas. Un almacén de 24 herramientas puede ser suficiente para piezas prismáticas sencillas; puede volverse restrictivo cuando intervienen múltiples tamaños de agujeros, diámetros interiores ajustados y operaciones de acabado.
El tiempo de cambio de herramienta debe considerarse junto con la capacidad del almacén, pero el ahorro de tiempo de ciclo debe evaluarse de forma realista. En ciclos largos de desbaste, una pequeña diferencia en segundos de cambio de herramienta puede tener poco efecto. En piezas de gran volumen con muchas operaciones cortas, puede ser importante. Confirme también el diámetro máximo de herramienta, la longitud de herramienta y el peso de herramienta permitidos en los alojamientos adyacentes del almacén. Los grandes cabezales de mandrinado o las brocas largas pueden reducir la capacidad utilizable del almacén incluso cuando el número nominal de herramientas parece adecuado.
Convierta la cotización en una comprobación de aplicación
Antes de seleccionar una máquina, pida a cada proveedor que responda al mismo requisito basado en la pieza: planos o dimensiones representativas, material, volumen anual, características críticas de tolerancia, sujeción preferida, objetivo de tiempo de ciclo y turnos previstos. La cotización más útil identificará cualquier supuesto relativo a herramientas, peso del dispositivo, régimen de trabajo del husillo, refrigerante, suministro eléctrico, instalación y pruebas de aceptación.
Un precio de compra más bajo puede resultar costoso cuando obliga a realizar configuraciones adicionales, limita los parámetros de corte o deja una capacidad de herramientas insuficiente para el trabajo previsto. Por el contrario, pagar por un recorrido, velocidad de husillo o automatización excesivos puede ser difícil de justificar cuando la combinación de piezas no los utiliza. Las cinco especificaciones anteriores ofrecen a los compradores una forma práctica de distinguir la capacidad necesaria de una capacidad impresionante pero sin utilizar.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas