Tipos de cambiadores de herramientas para centros de mecanizado verticales y su impacto en la producción
Elegir el cambiador de herramientas adecuado puede influir significativamente en la productividad, la flexibilidad y el coste del ciclo de vida de un centro de mecanizado vertical.
Para los gestores de proyectos, la cuestión práctica no es qué cambiador es técnicamente superior, sino qué configuración protege el rendimiento productivo, el presupuesto, los compromisos de entrega y la capacidad futura.
Empiece por la decisión de producción, no por el almacén de herramientas
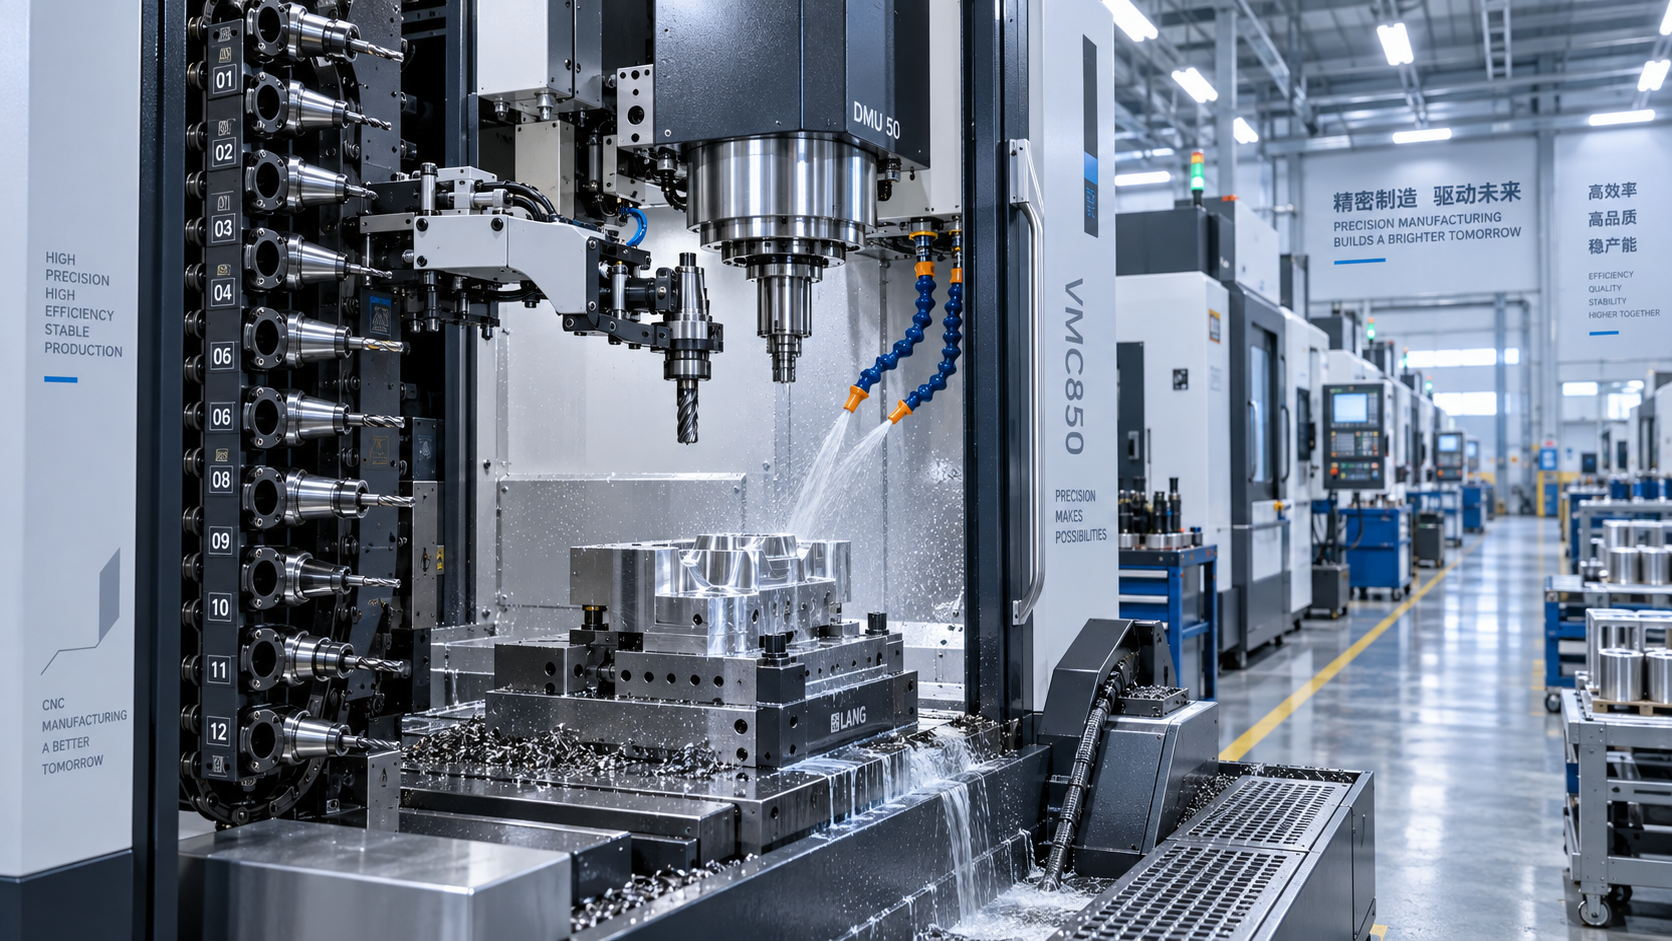
Un cambiador de herramientas debe seleccionarse partiendo del plan de producción. La cantidad de herramientas requerida, la frecuencia de cambio, la variedad de piezas, los objetivos de tiempo de actividad y los planes de automatización determinan el diseño adecuado.
Los cambiadores de herramientas tipo paraguas, de brazo y de cadena resuelven diferentes problemas operativos. Su impacto se hace visible en el tiempo no productivo, la intervención del operario, la exposición al mantenimiento y la confianza en la planificación.
Para trabajos de bajo volumen, un cambiador compacto puede ofrecer un valor adecuado. Para la producción repetitiva, unos pocos segundos perdidos por cada cambio de herramienta pueden convertirse en una limitación anual medible de la capacidad.
Por lo tanto, los responsables de proyecto deben calcular los cambios de herramienta por ciclo, los ciclos por turno, la utilización planificada del husillo y el impacto financiero de las piezas retrasadas antes de aprobar las especificaciones del equipo.
Cambiadores de herramientas tipo paraguas: compactos y económicos para trabajos estables
Un cambiador de herramientas tipo paraguas coloca las herramientas en un carrusel circular cerca del husillo. El husillo se desplaza hasta la posición de la herramienta seleccionada para cada cambio.
Esta disposición suele ser la opción más económica para un centro de mecanizado vertical con requisitos moderados de capacidad de herramientas y programas de mecanizado relativamente predecibles.
Su principal ventaja es la simplicidad. Menos conjuntos móviles pueden reducir la inversión inicial, simplificar la puesta en marcha y hacer más sencilla la inspección rutinaria para los equipos de mantenimiento de planta.
Los sistemas tipo paraguas suelen ser adecuados para talleres de mecanizado por encargo, departamentos de prototipos, centros educativos y líneas de producción que mecanizan piezas con operaciones limitadas y requisitos de herramientas estables.
La limitación es la velocidad de cambio. Dado que el movimiento del husillo participa en la secuencia de cambio, el tiempo de cambio entre herramientas suele ser mayor que en una configuración de brazo.
Esta diferencia puede ser insignificante para pasadas largas de desbaste. Cobra importancia cuando los programas contienen operaciones frecuentes de taladrado, roscado, acabado, chaflanado y palpado.
Los responsables también deben evaluar el acceso alrededor del carrusel. La carga de herramientas, la identificación de herramientas, la gestión de virutas y la recuperación tras un ciclo interrumpido afectan a la comodidad operativa real.
Cambiadores de herramientas de brazo: la opción habitual para controlar el tiempo de ciclo
Los cambiadores de brazo utilizan un brazo oscilante mecánico para retirar la herramienta actual e instalar la siguiente herramienta, completando a menudo ambas acciones en un solo movimiento coordinado.
Este diseño suele ofrecer tiempos de cambio entre herramientas más rápidos que los sistemas tipo paraguas. Con frecuencia representa el mejor equilibrio entre inversión, velocidad, fiabilidad y flexibilidad de producción.
Para los gestores de proyectos, el rendimiento de los sistemas de brazo es más importante cuando las piezas requieren muchas herramientas de corte. Ahorrar varios segundos en cambios de herramienta repetidos puede liberar una capacidad considerable del husillo.
Considere un componente que requiere doce cambios por ciclo y se produce cientos de veces por semana. Los cambios más rápidos pueden reducir el tiempo de espera sin añadir otra máquina.
Los sistemas de brazo son adecuados para componentes de automoción, moldes, utillajes, válvulas, carcasas de precisión y piezas de ingeniería general con una complejidad de programa media o alta.
También permiten una planificación del tiempo takt más predecible. Cuando el tiempo de cambio es estable, los ingenieros pueden estimar la producción con mayor confianza y establecer compromisos de entrega más realistas.
Sin embargo, el mecanismo incorpora componentes adicionales que requieren un mantenimiento riguroso. La alineación del brazo, el estado de las pinzas, los sensores, la orientación del husillo y la retención de herramientas deben inspeccionarse de forma constante.
Un precio de compra más bajo puede perder valor rápidamente si la máquina seleccionada carece de capacidad de servicio local, disponibilidad de repuestos o un programa claro de mantenimiento preventivo.
Cambiadores de herramientas de cadena: diseñados para variedad de herramientas y escalabilidad de producción
Los cambiadores de herramientas de cadena almacenan herramientas en un almacén más grande, normalmente con decenas de posiciones. Un sistema de indexado presenta la herramienta seleccionada al mecanismo de transferencia.
El valor principal es la capacidad, no solo la velocidad. Un almacén más grande permite mantener cargados programas complejos sin cambios manuales repetidos de preparación entre trabajos.
Esto es importante para proyectos que combinan fresado, taladrado, roscado, mandrinado, escariado, grabado y acabado. La disponibilidad de herramientas protege la continuidad del ciclo y reduce los errores relacionados con la preparación.
Los sistemas de cadena son especialmente útiles en células de fabricación flexible, turnos sin supervisión, producción de modelos mixtos y piezas que requieren herramientas de respaldo para la gestión del desgaste o la planificación de contingencias.
Por ejemplo, un operario puede cargar herramientas de corte duplicadas para operaciones críticas. El control puede solicitar un reemplazo tras alcanzar límites de desgaste definidos, lo que ayuda a preservar la consistencia dimensional.
Cuando el taladrado de metal es una operación importante, la estrategia de herramientas también es relevante. Unabroca de 35mm con construcción de carburo de tungsteno puede admitir aplicaciones estructurales exigentes.
Su profundidad de corte de 35mm y su rango de diámetro de 46 a 50mm pueden ser relevantes para ferrocarriles, puentes, estructuras de acero, túneles, trabajos de petróleo y gas, y fabricación de infraestructuras eléctricas.
Los almacenes de cadena requieren más espacio, una gestión más cuidadosa de las herramientas y, potencialmente, una mayor inversión de capital. Estas compensaciones se justifican cuando la flexibilidad de preparación o la capacidad sin supervisión tienen un valor medible.
Compare los cambiadores de herramientas mediante la economía de producción
La selección del cambiador de herramientas debe incluirse en el modelo de coste total de propiedad, en lugar de tratarse como una opción aislada de la máquina o una simple comparación técnica.
Comience con la demanda anual de piezas y la ruta de mecanizado prevista. Identifique cada cambio de herramienta, cambio de preparación, intervención manual y probable fuente de interrupción de la producción.
A continuación, calcule la capacidad perdida utilizando la tasa de coste por hora real. Incluya la mano de obra, los gastos generales de las instalaciones, el soporte de programación, los costes de calidad y el coste de las entregas tardías.
Un cambiador de brazo puede costar más que un diseño tipo paraguas, pero su menor tiempo de ciclo puede generar retorno cuando la demanda es estable y la utilización del husillo es alta.
Un almacén de cadena puede parecer excesivo para una familia de piezas actual. Puede ser la opción de menor riesgo cuando se esperan variantes de producto, operación sin supervisión o procesos adicionales.
No utilice únicamente el tiempo nominal de cambio de herramienta indicado en los folletos. Solicite demostraciones de ciclo con programas representativos, tamaños de herramienta reales, condiciones de refrigerante y posiciones de herramienta realistas.
El orden de selección de herramientas puede influir en el tiempo de indexado del almacén. Analice la asignación de alojamientos de herramientas con el proveedor de la máquina y el equipo CAM antes de aceptar las estimaciones de tiempo de ciclo prometidas.
Riesgos de fiabilidad que afectan a la entrega de proyectos
El tiempo de inactividad del cambiador de herramientas suele detener toda la máquina, convirtiendo la fiabilidad en un riesgo de entrega más que en un mero problema de mantenimiento. El tiempo de recuperación puede ser mayor de lo esperado.
Las causas comunes incluyen pernos de retención dañados, peso incorrecto de la herramienta, portaherramientas contaminados, suministro de aire insuficiente, fallos de sensores, mala orientación del husillo y alojamientos del almacén sobrecargados.
Las herramientas grandes o pesadas requieren una atención especial. Sus dimensiones pueden interferir con los alojamientos adyacentes, mientras que una masa excesiva puede acelerar el desgaste de los mecanismos del almacén y de transferencia.
Especifique desde el principio el diámetro, la longitud, el peso máximos de la herramienta y las restricciones de los alojamientos adyacentes. Estos límites deben corresponder al paquete de corte real, no solo a las herramientas estándar suministradas inicialmente.
Exija un proceso de recuperación documentado para cambios interrumpidos. Los operarios deben saber cómo restablecer la posición de la máquina, verificar la identidad de la herramienta y evitar dañar el cono del husillo.
Una producción fiable también depende de la disciplina en los datos de herramientas. Los valores de vida útil, las compensaciones, las asignaciones de alojamientos y los procedimientos de sustitución necesitan responsables en los equipos de producción, calidad y mantenimiento.
Cómo adaptar el cambiador a su escenario operativo
Elija un cambiador tipo paraguas cuando los presupuestos sean limitados, la cantidad de herramientas sea baja, los ciclos de mecanizado sean largos y la variación de productos sea limitada. La simplicidad aporta su mayor valor.
Elija un cambiador de brazo cuando sea importante reducir el tiempo de ciclo, las piezas necesiten cambios frecuentes y la operación requiera un punto intermedio práctico entre coste y rendimiento productivo.
Elija un cambiador de cadena cuando la cantidad de herramientas, la complejidad del producto, la automatización, las herramientas de respaldo o la expansión futura creen una necesidad real de mayor capacidad del almacén.
Para cada opción, pregunte si la máquina puede admitir el utillaje previsto, el volumen de la pieza de trabajo, el método de evacuación de virutas, el sistema de palpado, los portaherramientas y la interfaz de automatización posterior.
La planificación de capacidad debe incluir el crecimiento previsto, pero debe seguir basándose en datos. Pagar por una capacidad de almacén no utilizada tiene poco sentido sin una hoja de ruta de producción o automatización definida.
Shandong VEDON Intelligent Equipment puede respaldar esta evaluación con máquinas herramienta CNC, soluciones de fabricación inteligente, herramientas de corte de precisión y servicio alineado con los requisitos operativos.
Conclusión: seleccione según la restricción que limita la producción
El mejor cambiador de herramientas es el que elimina la restricción de producción más importante a un coste de ciclo de vida aceptable. Más rápido no es automáticamente más rentable.
Los cambiadores tipo paraguas son adecuados para trabajos estables y de menor complejidad. Los sistemas de brazo mejoran el control del tiempo de ciclo, mientras que los cambiadores de cadena aportan flexibilidad para entornos de producción complejos, automatizados o en evolución.
Los gestores de proyectos deben validar la decisión mediante estudios de ciclo representativos, análisis de capacidad de herramientas, planificación del mantenimiento y cálculos de retorno realistas antes de finalizar la especificación de un centro de mecanizado vertical.