Cómo dimensionar un centro de mecanizado vertical para líneas de producción de alta variedad
Cómo dimensionar un centro de mecanizado vertical para líneas de producción de alta variedad
Dimensionar un centro de mecanizado vertical para una producción de alta variedad no consiste en seleccionar la máquina con los mayores recorridos o la mayor capacidad de husillo que permita el presupuesto. En una línea que procesa numerosas referencias de piezas, series cortas, revisiones de ingeniería y una demanda irregular, la máquina debe absorber las variaciones sin convertirse en el punto donde cada cambio de programación se traduzca en horas perdidas.
Para los responsables de proyecto, la pregunta práctica es: ¿qué combinación de área de trabajo, husillo, capacidad de herramientas, utillaje, capacidad de control y automatización respaldará la mezcla real de producción actual, dejando al mismo tiempo un margen razonable para el próximo ciclo de productos? La respuesta debe basarse en datos de producción, no únicamente en una comparación de catálogos.
Comience por la familia de piezas, no por las especificaciones de la máquina
Un entorno de alta variedad rara vez tiene un único componente “representativo”. Una pequeña carcasa de aluminio, una placa de montaje de acero, un cuerpo de válvula fundido y una pieza prototipo pueden pasar todos por la misma célula. Utilizar solo el componente más grande para dimensionar la máquina puede generar costes de capital y consumo de espacio innecesarios. Utilizar solo la pieza más común puede crear un problema inmediato de capacidad cuando llega una pieza de trabajo sobredimensionada o difícil de manipular.
Elabore un rango de dimensiones de la familia de piezas antes de solicitar cotizaciones. Registre las dimensiones máximas, el peso, las superficies de sujeción, el material, las características críticas, el tamaño de lote previsto y el número de operaciones que requieren acceso desde la parte superior y los laterales. Asimismo, tenga en cuenta las piezas difíciles de sujetar, en lugar de considerar únicamente las de gran tamaño. Una pieza compacta con puntos de sujeción poco firmes puede requerir más superficie de mesa y más espacio libre para el operario de lo que sugieren sus dimensiones.
Los recorridos X, Y y Z requeridos deben incluir la altura del utillaje, la proyección de la herramienta, el espacio para palpado y las distancias de aproximación seguras. El recorrido del eje Z suele subestimarse. Un utillaje alto o una herramienta de largo alcance pueden caber físicamente bajo el husillo, pero dejar demasiado poco espacio útil para cambios de herramienta fiables, palpado o evacuación de virutas. La carga de la mesa merece el mismo rigor: evalúe la masa combinada de la pieza de trabajo, el utillaje, la placa base, las mordazas, los equipos rotativos y cualquier hardware de paletización, no solo la pieza de trabajo.
Considere el tiempo de cambio de serie como una especificación de capacidad
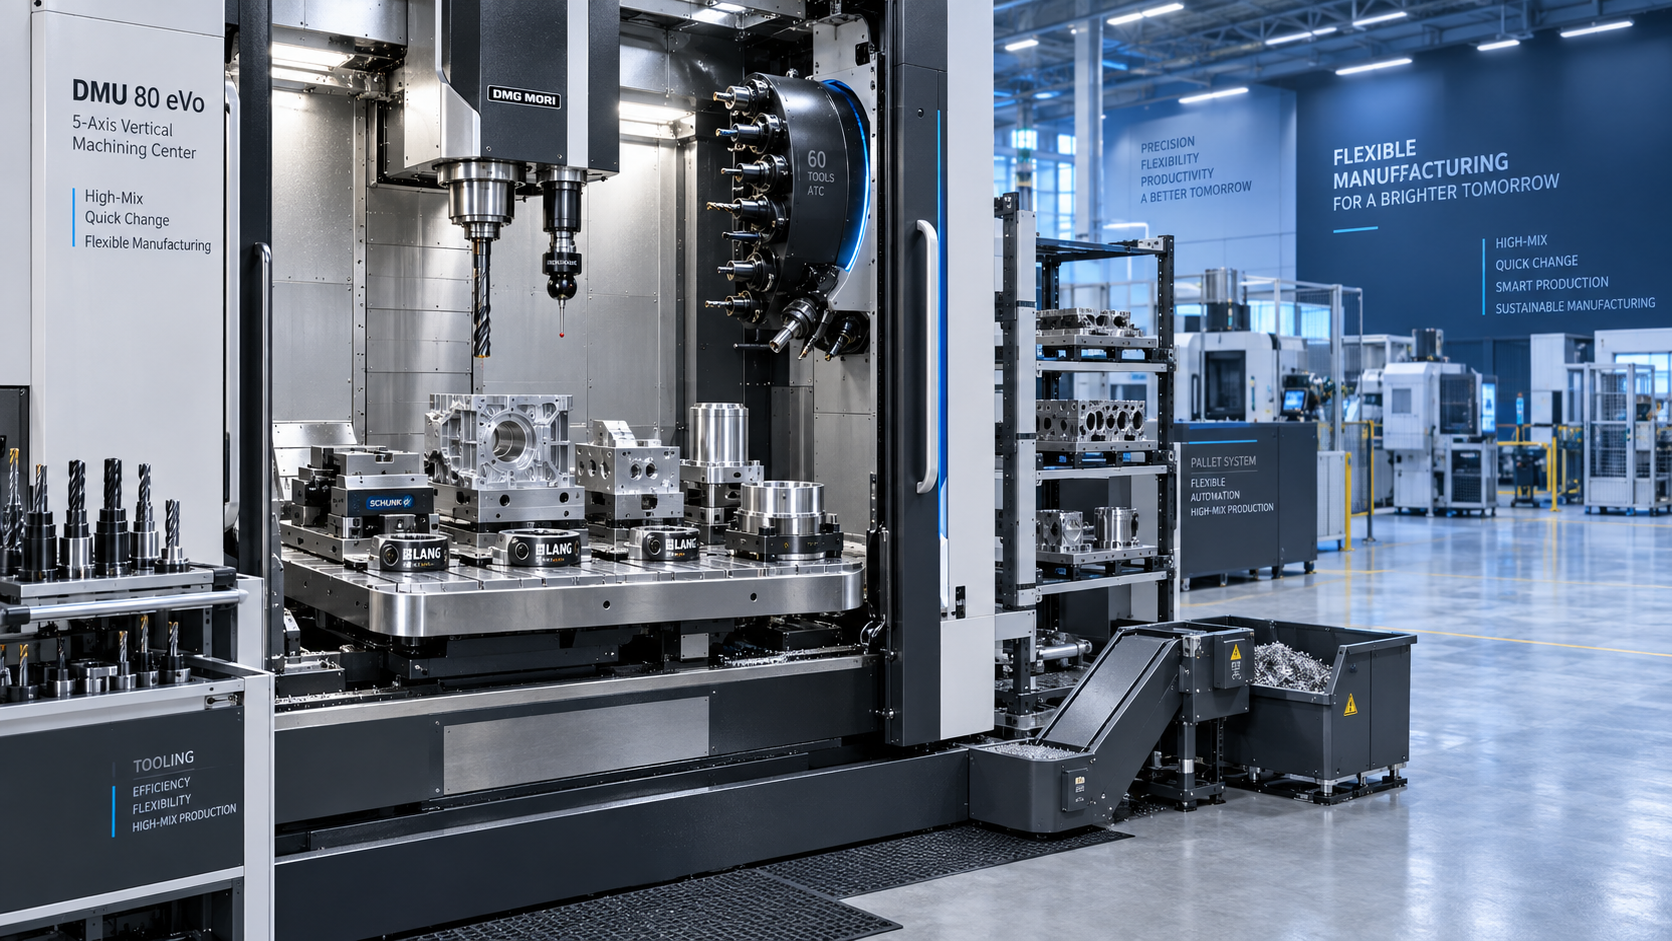
En la producción repetitiva, el tiempo de ciclo suele dominar la decisión de inversión. En trabajos de alta variedad, el tiempo de cambio de serie puede ser igual de determinante. Una máquina rápida que requiere largos reajustes manuales, sustitución de herramientas y verificación de programas entre trabajos puede generar menos producción útil que una plataforma algo menos agresiva diseñada para configuraciones repetibles.
Mire más allá de las cifras nominales de avance rápido y pregunte cómo respaldará la máquina la disciplina de preparación. Las funciones útiles pueden incluir un paquete de palpado, capacidad de medición de herramientas, dispositivos de sujeción accesibles, suficiente capacidad del almacén de herramientas, gestión fiable del refrigerante y un control que facilite la gestión de los desfases de utillaje y las revisiones de programas. El objetivo no es eliminar el trabajo cualificado de preparación, sino evitar que las variaciones rutinarias consuman repetidamente tiempo especializado.
El tamaño del almacén de herramientas debe basarse en el conjunto de herramientas más amplio previsto, incluidas brocas, herramientas de acabado, herramientas de chaflanado, palpadores y herramientas necesarias para la recuperación sin supervisión. Elegir un almacén muy pequeño porque el programa actual utiliza solo unas pocas herramientas puede obligar a realizar frecuentes cambios manuales a medida que aumenta la variedad. Por el contrario, un almacén sobredimensionado no es automáticamente productivo si las prácticas de gestión de vida útil y preajuste de herramientas son deficientes. La decisión debe reflejar cómo se preparan, identifican y verifican las herramientas en el taller.
Ajuste la capacidad del husillo a los materiales y al riesgo del proceso
La velocidad del husillo por sí sola no define la capacidad de mecanizado. La mezcla de materiales, los diámetros de las fresas, la profundidad de corte, los requisitos de taladrado y las expectativas de acabado determinan si el par, la potencia, el rango de velocidad y el comportamiento térmico son adecuados. Un husillo optimizado para el trabajo frecuente con herramientas pequeñas en aluminio puede no ser la opción más adecuada para el fresado a baja velocidad y alto par en acero o materiales fundidos difíciles.
Revise las operaciones de corte reales que consumen más tiempo o generan más rechazos. Si son habituales las cavidades profundas, las herramientas de gran diámetro, el roscado rígido o los taladrados exigentes, solicite información de rendimiento relevante para esas operaciones. Si la calidad superficial y las relaciones posicionales precisas son fundamentales, evalúe conjuntamente la rigidez de la máquina, el comportamiento de los ejes, el control térmico y la estrategia de palpado. Las afirmaciones sobre precisión deben interpretarse en el contexto del entorno previsto, la sujeción de piezas, el método de programación y el proceso de inspección.
Una célula de mecanizado también puede incluir trabajos que no corresponden a la mesa CNC. Por ejemplo, los equipos de fabricación estructural a veces necesitan apoyo portátil para realizar orificios antes de que un componente soldado llegue al mecanizado final. En esa aplicación independiente, un taladro magnético como elVD50Z tiene una capacidad máxima declarada de orificios anulares de 50 mm, una potencia nominal de 1.500 W y una fuerza de base magnética de 13.000 N. Estas cifras son relevantes para la preparación en campo o en fabricación, pero no sustituyen el dimensionamiento de un centro de mecanizado vertical; separar estas operaciones puede evitar que la máquina CNC se utilice para trabajos de bajo valor e interruptivos.
Planifique la célula en torno a la sujeción de piezas y al flujo de materiales
La huella física de la máquina es solo una parte del requisito de espacio. Las células de alta variedad necesitan espacio para carga, preparación de utillajes, carros de herramientas, acceso para inspección, gestión de virutas, acceso para mantenimiento y movimiento seguro de materiales. Una máquina que encaja estrechamente en una distribución planificada puede resultar difícil de operar una vez que se añaden palés, instrumentos de medición y trabajo en curso.
La sujeción de piezas debe considerarse durante la selección de la máquina, no después de la entrega. Las placas base estandarizadas, los sistemas de punto cero, las mordazas modulares o los utillajes específicos pueden acortar el tiempo de preparación, pero cada enfoque presenta compromisos en cuanto a coste, repetibilidad, fuerza de sujeción y superficie de mesa disponible. Para una amplia variedad de piezas, una disposición práctica suele combinar una interfaz común repetible con un número limitado de utillajes superiores específicos para cada trabajo.
La automatización debe justificarse por el patrón de trabajo, no por su apariencia en un plano de distribución. Un cambiador de palés puede aportar valor cuando los trabajos son lo suficientemente estables como para prepararse fuera de línea y cuando el tiempo de carga interrumpe regularmente el tiempo de husillo. La carga robótica puede ser adecuada para familias repetibles con necesidades previsibles de agarre e inspección. Sin embargo, para componentes muy variables, añadir automatización antes de estandarizar los utillajes, las herramientas y los procedimientos de liberación de programas puede simplemente automatizar la inconsistencia.
Evite dimensionar únicamente para la demanda media
La carga de trabajo semanal media puede resultar engañosa. La producción de alta variedad suele experimentar picos de demanda, cambios urgentes de ingeniería, retrasos en la recepción de materiales y ajustes de primera pieza. Una máquina seleccionada para una utilización teórica plena tiene poco margen para recuperarse de esas interrupciones habituales. En su lugar, modele la carga de trabajo por familia de piezas e incluya el tiempo de preparación, las retenciones de inspección, los cambios de herramientas, la atención del operario y las ventanas de mantenimiento previstas.
También conviene identificar la operación que sería más difícil trasladar a otro lugar. Si todos los trabajos pueden transferirse a otra máquina excepto una familia de piezas grandes y de alta precisión, esa familia puede definir la capacidad y los requisitos de área de trabajo. Esta es una base de selección más resiliente que considerar todas las horas programadas como intercambiables.
Convierta la revisión de compra en una revisión de implementación
Antes de realizar un pedido, solicite al proveedor que revise piezas representativas, planos, conceptos de utillaje, tipos de materiales y herramientas planificadas. Confirme los requisitos de suministros, las condiciones de cimentación cuando corresponda, el acceso para la instalación, las preferencias de controlador, el alcance de la formación, los acuerdos de respuesta de servicio y la estrategia de repuestos. Estos detalles afectan al tiempo transcurrido entre la entrega y el mecanizado productivo.
Shandong VEDON Intelligent Equipment Co., Ltd. combina máquinas herramienta CNC, soluciones de fabricación inteligente y herramientas de corte de precisión en sus actividades de I+D, fabricación, ventas y servicio. Para un equipo de proyecto, esa perspectiva más amplia puede ser útil cuando la evaluación necesita conectar la propia máquina con las herramientas, la planificación de procesos y el desarrollo futuro de la célula, en lugar de tratar la compra como un activo aislado.
El centro de mecanizado vertical adecuado rara vez es la opción más grande o más automatizada de la lista corta. Es el que admite las piezas difíciles, hace predecibles los cambios de serie frecuentes, soporta la carga de corte real y deja suficiente capacidad práctica para las variaciones. La selección final debe probarse con planos reales y supuestos reales de preparación; ahí es donde una especificación atractiva se convierte en una línea de producción viable.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas