


¿Cuándo es una fresadora vertical más rentable que el mecanizado CNC?
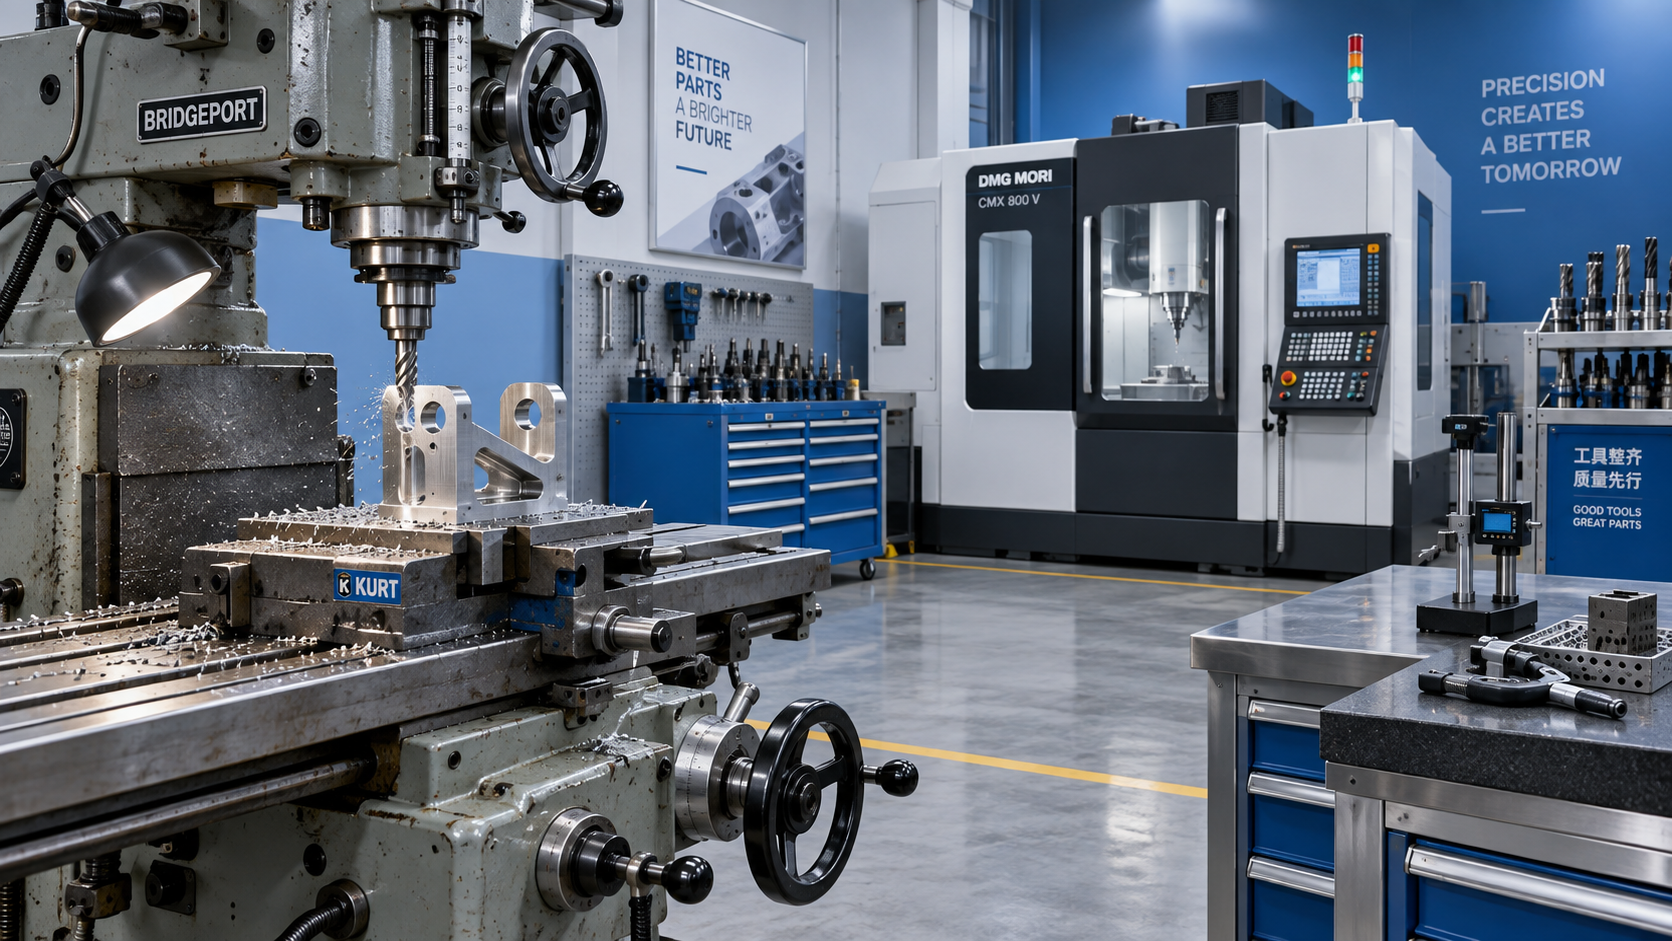
Una fresadora vertical es más rentable que el mecanizado CNC cuando el trabajo no genera suficiente producción repetible y de alto valor para recuperar los costes de programación, preparación, inversión de capital y soporte del CNC. Esto es más habitual en trabajos de bajo volumen, prototipos, reparaciones, piezas prismáticas sencillas y operaciones en las que un maquinista experimentado puede realizar ajustes más rápidamente en la máquina que un programador puede revisar un proceso.
La comparación debe plantearse cuidadosamente. Un centro de mecanizado vertical CNC es en sí mismo una fresadora, por lo que la cuestión práctica de compra suele ser si una fresadora vertical convencional o de operación manual debe encargarse de una carga de trabajo determinada en lugar de trasladar ese trabajo a equipos CNC. El CNC suele ser la mejor opción cuando importan el volumen, la geometría, la repetibilidad y el tiempo de ciclo sin supervisión. Una fresadora vertical manual puede ser la mejor opción cuando la capacidad de respuesta y la baja carga operativa del proceso son más importantes.
Comience por el coste total de producción de la pieza
El precio de compra de la máquina es solo una parte de la decisión. Para un componente sencillo, el coste total incluye la revisión de planos, la sujeción de la pieza, la programación CAM o la planificación manual, la preparación, la inspección de la primera pieza, el tiempo de mecanizado, el acabado y el coste de corregir un error. Una máquina CNC puede cortar la pieza más rápido, pero su ventaja puede desaparecer cuando esas actividades fijas de preparación se distribuyen entre solo una, cinco o diez piezas.
Considere un departamento de mantenimiento que necesita un soporte de sustitución con varios orificios taladrados, una ranura fresada y una superficie refrentada. En una fresadora vertical convencional, un operario cualificado puede posicionar la pieza, realizar las operaciones, inspeccionarla y ajustar las dimensiones durante el mismo turno. Procesar esa única pieza mediante CNC puede requerir preparación del modelo, creación del programa, puesta a punto, selección de herramientas, diseño de fijaciones y programación de la máquina. El proceso CNC aún puede justificarse para una pieza con tolerancias estrictas, pero no es automáticamente la opción de menor coste.
Una pregunta útil para compras es: ¿cuántas piezas se fabricarán antes de que cambie el diseño, finalice el pedido o se retire la preparación de la máquina? Cuanto menor sea la cantidad probable, más importante será el coste de preparación. Esto es especialmente relevante para talleres de subcontratación con cambios frecuentes de trabajo, talleres de utillaje internos, equipos de mantenimiento de planta y fabricantes que dan soporte a equipos antiguos.
Cuándo el control manual ofrece una ventaja económica
Una fresadora vertical suele ser la mejor opción financiera cuando el maquinista necesita tomar decisiones frecuentes que no pueden definirse eficazmente por adelantado. Las fundiciones con sobrematerial irregular, las estructuras soldadas reparadas, los componentes de sustitución desgastados y las piezas sin modelos digitales completos pueden requerir medición y adaptación a medida que avanza el mecanizado. El control manual mediante volantes, el reposicionamiento rápido y la retroalimentación visual directa pueden reducir el tiempo dedicado a formalizar un trabajo imperfecto en un proceso preparado para CNC.
También puede resultar económica para trabajos sencillos como:
- Refrentado, ranurado, taladrado, desbarbado y rotura de aristas en un número reducido de piezas.
- Producción de fijaciones, plantillas, mordazas blandas y ayudas de inspección para una línea de producción interna.
- Modificación de un componente existente cuyas dimensiones deben establecerse a partir de la pieza física.
- Formación y trabajos de taller de utillaje que requieren acceso flexible a operaciones básicas de fresado.
- Operaciones secundarias que no justifican ocupar tiempo en una máquina CNC totalmente programada.
En estas situaciones, no necesariamente se elige una máquina manual porque sea técnicamente superior. Se elige porque evita convertir una tarea corta y variable en un proceso automatizado formal. Esta distinción es importante: un bajo coste de equipo por sí solo no hace que una compra sea económica; la máquina también debe adaptarse al flujo de trabajo que entra en el taller.
El punto de equilibrio depende de la complejidad, no solo del volumen
Una cantidad baja es un indicador importante, pero no debe tratarse como una regla universal. Un componente aeroespacial único con múltiples ángulos, cavidades profundas, tolerancias de posición estrechas o características de difícil acceso puede requerir capacidad CNC a pesar de ser una sola pieza. Por el contrario, una serie de varias docenas de placas planas con patrones de orificios simples puede seguir siendo práctica en una fresadora manual cuando los requisitos de tolerancia son moderados y la preparación es estable.
La acumulación de tolerancias es particularmente importante. El fresado manual puede ser totalmente apropiado para piezas cuyas dimensiones puedan comprobarse y ajustarse operación por operación. Se vuelve menos económico cuando aumentan la inspección, los rechazos o los retrabajos debido a que varias características deben mantener una relación precisa entre sí. Los equipos CNC justifican su coste al controlar repetidamente esa relación, no simplemente al moverse más rápido.
La economía de la mano de obra puede cambiar la respuesta evidente
Es fácil suponer que el trabajo manual es más barato porque la máquina es menos costosa. Esto solo es cierto cuando se dispone de mano de obra cualificada y la tarea es adecuada para la ejecución manual. Una fresadora convencional depende en gran medida de la capacidad del operario: interpretar el trabajo, seleccionar herramientas, establecer referencias, controlar el avance y reconocer cuándo cambia el comportamiento del material. Si el taller debe asignar a un maquinista altamente cualificado a trabajos repetitivos durante largos periodos, el CNC puede resultar más económico incluso con cantidades moderadas.
Por el contrario, el trabajo CNC también tiene costes de mano de obra que a veces se pasan por alto. La programación, la preparación, la puesta a punto, la gestión de herramientas, la preparación de fijaciones y la documentación de calidad pueden implicar a personal adicional al operario de la máquina. Para una combinación cambiante de trabajos cortos, esas actividades de soporte pueden consumir más tiempo que el ciclo de corte real.
Por lo tanto, los responsables de la toma de decisiones deben comparar la mano de obra por proceso, no solo por la tarifa horaria de la máquina. Calcule las horas previstas para planificación, preparación, mecanizado, inspección y corrección en cada alternativa. Incluya el coste del trabajo retrasado si una máquina CNC compartida ya está asignada a producción. Un menor tiempo nominal de ciclo CNC tiene un valor limitado cuando la pieza espera varios días a que haya una máquina disponible.
No destine todos los trabajos de taladrado al departamento de fresado
La decisión de costes también puede implicar una tercera opción: utilizar una herramienta de taladrado portátil o magnética especializada para trabajos que no requieren la rigidez ni el posicionamiento de una fresadora. El acero estructural, las grandes fabricaciones, los conjuntos de construcción naval, los equipos de petróleo y gas y las modificaciones en campo suelen incluir orificios cuyo traslado a una máquina estacionaria resulta costoso. En esos casos, llevar la herramienta a la pieza puede reducir la manipulación, el uso de grúas y las interrupciones de producción.
Por ejemplo, laVD13E es una opción compacta de taladro magnético con un diámetro máximo de perforación de 13 mm, un recorrido de 120 mm y una fuerza de sujeción magnética especificada de 11000 N. Estas especificaciones son relevantes al evaluar la realización de orificios en estructuras ferrosas, donde la portabilidad y el acceso son importantes. No debe considerarse un sustituto de una fresadora cuando el trabajo requiere fresado de precisión, referencias controladas en múltiples caras o geometría compleja. Es una forma de evitar utilizar una máquina más costosa para una tarea de taladrado más sencilla.
Costes que deben seguir siendo visibles en la decisión de compra
Una fresadora vertical manual puede ser una inversión sólida, pero solo cuando se reconocen sus límites antes de la compra. La máquina necesitará herramientas adecuadas, equipos de medición, sistemas de sujeción, mantenimiento preventivo y operarios capaces de producir la calidad requerida. Los compradores también deben examinar el estado del husillo, el recorrido de la mesa, el juego mecánico, la alineación del cabezal, la potencia disponible, las necesidades de elevación e instalación, y el tamaño y peso prácticos de las piezas que se manipularán.
La inversión en CNC implica un conjunto diferente de obligaciones: software, capacidad de programación, estándares de herramientas, capacidad de fijación, soporte de servicio, procedimientos de respaldo y un plan para la utilización de la máquina. Comprar capacidad CNC para trabajos complejos ocasionales puede crear un activo costoso infrautilizado. Depender únicamente de equipos manuales mientras la demanda se orienta hacia pedidos repetitivos puede crear el problema contrario: cuellos de botella de mano de obra y plazos de entrega incoherentes.
El enfoque más defendible es clasificar los trabajos de los últimos meses según cantidad, complejidad de las características, tolerancia, frecuencia de preparación y probabilidad de repetición. Los trabajos cortos, variables y sencillos apuntan a una fresadora vertical o a equipos de taladrado especializados. Los trabajos que se repiten, exigen geometría controlada o consumen demasiado tiempo manual cualificado apuntan al CNC. La opción más rentable es la que se ajusta a la combinación de trabajos prevista después de la compra, en lugar de la máquina que parece más barata en la cotización.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
