


Comprobaciones de seguridad de la fresadora vertical antes de operaciones de ranurado pesado
Comprobaciones de seguridad de la fresadora vertical antes de operaciones de ranurado pesado
El ranurado pesado es una de esas operaciones de fresado que pueden parecer rutinarias en una hoja de programa y volverse implacables en la máquina. Una fresa ancha con un gran compromiso en material macizo genera una carga radial sostenida, calor concentrado, grandes volúmenes de viruta y una mayor tendencia a la vibración que el fresado frontal ligero o las pasadas de acabado. Si algo es marginal —una fijación floja, un perno de retención dañado, un cono de portaherramientas desgastado, un flujo de refrigerante débil o una protección que no se bloquea correctamente—, la primera pasada de desbaste puede evidenciarlo rápidamente.
En unafresadora vertical, la comprobación previa a la operación debe ser, por tanto, más que una rápida inspección visual. Es un punto práctico de decisión: ¿la máquina, el montaje y el plan de corte son realmente lo bastante estables para la anchura y profundidad de corte previstas? El objetivo no es simplemente evitar un incidente. Es mantener la ranura recta, proteger el husillo y la fijación, evitar roturas inesperadas de herramientas y no desechar una pieza de trabajo después de haberle añadido la mayor parte de su valor.
Empiece por el trabajo, no por la máquina
Una inspección fiable comienza revisando lo que la fresa hará realmente. Confirme el material de la pieza, las dimensiones de la ranura, el estado del material, el diámetro de la fresa, la velocidad programada del husillo, el avance, la profundidad por pasada y la estrategia de refrigeración. Esto es importante porque «pesado» es un concepto relativo. Una ranura de ancho completo en acero aleado exige mucho más a una máquina que un canal poco profundo en aluminio, aunque ambos utilicen el mismo diámetro de fresa de extremo.
Preste especial atención al compromiso de la herramienta. Una trayectoria programada puede generar una condición de ranurado completo en la entrada, en una esquina o al mecanizar material restante alrededor de una característica. Si dispone de simulación CAM, revise el compromiso en lugar de asumir que la profundidad radial nominal cuenta toda la historia. Los equipos de calidad suelen observar el resultado posteriormente como una variación en el ancho de la ranura, conicidad, mal acabado del fondo o una diferencia entre las primeras y las últimas piezas. No siempre son problemas de inspección; pueden ser indicios tempranos de que el montaje de fresado se estaba moviendo bajo carga.
La hoja de preparación aprobada también debe identificar la combinación de fresa y portaherramientas. Sustituir un portaherramientas por otro más largo, un sistema de pinza diferente o una herramienta con mayor voladizo puede parecer inofensivo si el diámetro nominal no cambia. En el ranurado pesado, puede modificar la rigidez lo suficiente como para requerir condiciones de corte revisadas.
Verifique la rigidez desde la base hacia arriba
Antes de comprobar el husillo, examine la base del corte: la sujeción de la pieza. La mordaza, la placa de fijación, las bridas, los paralelos, los pasadores de posicionamiento y el soporte de la pieza deben resistir la fuerza de corte en todas las direcciones relevantes. Una brida que deja libre la fresa pero permite que la pieza se levante o gire no es una brida aceptable. En componentes delgados o irregulares, el soporte bajo la zona de ranurado merece especial atención. La pieza puede estar segura en ambos extremos y, sin embargo, flexionarse en el centro cuando la ranura se aproxima a la profundidad total.
Confirme que la fijación esté asentada sobre una superficie de mesa limpia y que no haya virutas atrapadas bajo las caras de posicionamiento. Compruebe que los elementos de fijación visibles estén correctamente asentados y en buen estado, utilizando el método de apriete y la práctica de par especificados en la documentación de la fijación o de la máquina. No se base únicamente en la percepción del operario cuando se requiera un procedimiento controlado. Si el trabajo utiliza mordazas blandas, verifique que sus superficies de agarre correspondan a la revisión actual de la pieza y que los tornillos de las mordazas no hagan tope antes de alcanzar la fuerza de apriete.
La mesa de la máquina y el movimiento de los ejes también necesitan una comprobación realista. Con la máquina en un estado seguro, inspeccione si hay ruidos anormales, síntomas de holgura, deslizamiento a tirones o vibración inusual durante un movimiento controlado con baja carga. Una cubierta de guías desgastada, una cadena portacables floja o la acumulación de virutas pueden no causar directamente una mala geometría de la ranura, pero pueden interferir con el recorrido u ocultar un problema de mantenimiento en desarrollo. Cualquier anomalía debe evaluarse antes de iniciar un ciclo de alta carga, no justificarse después de que genere una alarma.
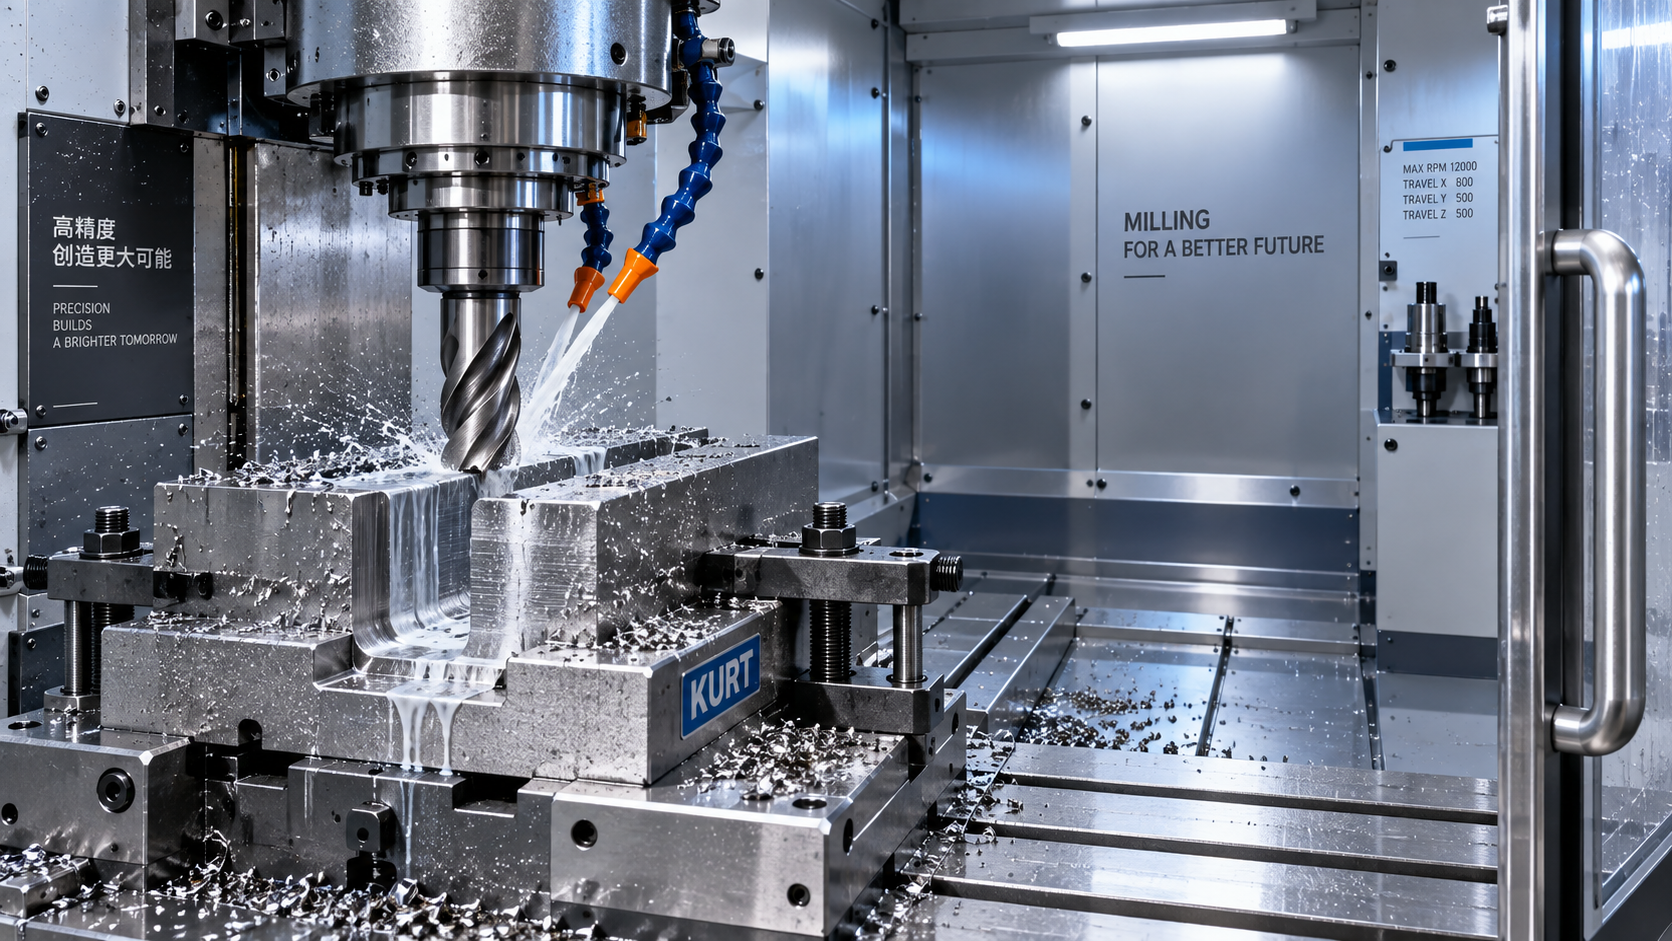
Las comprobaciones de herramientas y husillo tienen las mayores consecuencias
Inspeccione la herramienta de corte con iluminación adecuada. Busque filos de corte mellados, filo recrecido, desgaste irregular, decoloración por sobrecalentamiento, recubrimiento dañado y virutas compactadas en las ranuras. Una herramienta puede seguir cortando después de que sus filos se hayan deteriorado, pero puede requerir más fuerza y generar más calor. Durante el ranurado, este incremento puede convertirse en un ciclo de retroalimentación: empeora la evacuación de virutas, aumenta el par, comienza la vibración y la herramienta falla o desplaza la ranura fuera de tolerancia.
Limpie la interfaz cónica, el portaherramientas, el pomo de retención o perno de tracción y el cono del husillo según la práctica aprobada por el fabricante de la máquina. Los daños o la contaminación en esta interfaz pueden comprometer la concentricidad y la seguridad de sujeción. Compruebe que la proyección de la herramienta sea solo la necesaria para obtener la holgura requerida. Una proyección excesiva es una fuente frecuente y evitable de vibración. Cuando el fabricante de la herramienta o el plan interno de proceso definan límites de descentramiento, mídalos y regístrelos en lugar de juzgarlos por su apariencia.
En cambios automáticos de herramienta, inspeccione el alojamiento seleccionado del almacén, los datos de herramienta y la holgura frente a interferencias. Una fresa de gran diámetro o un portaherramientas extendido puede requerir un alojamiento adyacente vacío según la configuración de la máquina. Es un detalle menor con consecuencias potencialmente costosas. Verifique que el número de herramienta programado, los datos de compensación y la herramienta física coincidan antes de realizar una prueba en seco o cortar.
Las protecciones, los enclavamientos y la respuesta ante emergencias deben probarse, no suponerse
El fresado pesado proyecta virutas más lejos y con más energía que muchas operaciones de acabado. Inspeccione las ventanas en busca de grietas, opacidad, holgura o daños que limiten una visión clara del corte. Las juntas de las puertas, los paneles de protección, los transportadores de virutas y los elementos de contención de salpicaduras deben estar intactos y posicionados para el volumen real de refrigerante. Si una protección o ventana de visualización se ha modificado, dañado o puenteado temporalmente, la máquina no debe considerarse lista para producción.
Confirme que las puertas de acceso cierren y se bloqueen correctamente, y pruebe los enclavamientos de seguridad únicamente de acuerdo con el procedimiento del fabricante. Verifique la función de parada de emergencia y asegúrese de que el operario pueda alcanzarla sin desplazarse alrededor de la máquina. El plan de respuesta debe ser igual de claro: quién detiene el proceso, quién aísla la energía si se requiere intervención y quién autoriza el reinicio después de un evento anormal. Retirar una maraña de virutas, inspeccionar una fresa rota o introducir la mano en el recinto nunca debe realizarse mientras el husillo o los ejes puedan moverse. Aplique el proceso de bloqueo/etiquetado del centro de trabajo y los requisitos locales pertinentes.
El refrigerante, la lubricación y el control de virutas forman parte de la comprobación de seguridad
El ranurado suele estar limitado por la evacuación de virutas más que por la potencia del husillo. Compruebe el nivel de refrigerante, el método de control de concentración, la orientación de las boquillas, el funcionamiento de la bomba y el estado del filtro. El objetivo es dirigir el refrigerante a la zona de corte y evacuar las virutas antes de que se recorten. Una boquilla orientada hacia el mango de la herramienta puede parecer activa y, sin embargo, hacer poco para despejar una ranura profunda. Si el suministro de refrigerante es insuficiente para el material y la estrategia de la fresa, reducir los parámetros de corte o revisar la operación puede ser más seguro que continuar con el ciclo original.
Revise el estado y las alarmas de lubricación de la máquina antes de la puesta en marcha. La lubricación baja, las fugas o una condición de mantenimiento vencida deben abordarse mediante el proceso de mantenimiento establecido. Es una mala práctica ejecutar una operación de desbaste exigente simplemente porque la máquina aún no se ha detenido por sí sola. Compruebe también el funcionamiento del transportador y del sinfín de virutas cuando estén instalados. Las virutas largas y filamentosas pueden acumularse alrededor de las fijaciones e interferir con el palpado, el movimiento de la herramienta o el drenaje del recinto.
Utilice una liberación controlada del primer corte
Una lista de comprobación completada no sustituye la observación durante la primera pieza. Ejecute el primer contacto a un ajuste controlado cuando lo permita el plan de proceso y preste atención a los cambios en el sonido de corte. Un tono de corte estable no prueba que el proceso sea correcto, pero un repique repentino, pulsaciones, chirridos o picos de carga repetidos justifican una parada y revisión. Observe la forma y la evacuación de las virutas, el alcance del refrigerante, la tendencia de carga del husillo cuando esté disponible y si las virutas se están acumulando en la ranura.
Inspeccione la primera ranura antes de liberar el proceso a la producción normal. La anchura, profundidad, rectitud, condición de las rebabas, acabado de las paredes y acabado del fondo pueden revelar problemas diferentes. Una pared cónica puede indicar deflexión o descentramiento de la herramienta; el desgarro puede señalar un filo desgastado o datos de corte inadecuados; una anchura inconsistente puede sugerir movimiento de la fijación, holgura o efectos térmicos. La respuesta correcta es identificar la causa, no simplemente compensarla con un offset.
Cuando el mecanizado pesado repetido es fundamental para la producción, también puede ser conveniente evaluar si la orientación de la pieza y la arquitectura de la máquina son adecuadas para el trabajo. Por ejemplo, uncentro de mecanizado horizontal puede ofrecer una trayectoria de evacuación de virutas y un enfoque de sujeción de piezas diferentes para componentes adecuados. Los modelos como la serie NCH-50 proporcionan mesas de trabajo de 500 × 500 mm, mientras que las configuraciones indicadas varían de 400 kg a 1,000 kg de carga máxima de mesa. Esto no hace que el mecanizado horizontal sea automáticamente preferible; la accesibilidad, la geometría de la pieza, las herramientas y la validación del proceso siguen determinando la mejor opción.
Shandong VEDON Intelligent Equipment Co., Ltd. aborda las máquinas herramienta, las soluciones de fabricación inteligente y las herramientas de corte de precisión en torno a la conexión práctica entre innovación, calidad y fiabilidad. En la producción diaria, esta conexión se hace visible en una preparación disciplinada: un montaje estable, sistemas de protección verificados, herramientas en buen estado y una comprobación del primer corte que puede cuestionar el plan. Antes de un ciclo de ranurado pesado, una fresadora vertical debe estar preparada para las fuerzas implicadas, no simplemente encendida y disponible.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
