


Cómo controlar la vibración al utilizar una fresadora vertical en acero
La vibración en el fresado de acero no es un problema menor de ruido. Una vez que comienza la vibración, puede dejar marcas repetidas en la superficie mecanizada, sacar las dimensiones de tolerancia, mellar los filos de corte, aflojar la sujeción de la pieza y aumentar el riesgo de rotura de la herramienta. En una Fresadora Vertical, la forma más rápida de recuperar la estabilidad normalmente no consiste en cambiar un solo ajuste. El enfoque práctico es identificar el eslabón débil del sistema de corte: proyección de la herramienta, compromiso de la fresa, sujeción de la pieza, estado del husillo o rigidez de la máquina.
Una regla útil es evitar realizar grandes cambios de velocidad y avance antes de revisar el montaje. La vibración en el acero suele producirse porque la herramienta, la pieza y la estructura de la máquina se amplifican mutuamente a una determinada frecuencia. Reducir la velocidad del husillo puede ayudar, pero también puede aumentar el rozamiento si la carga de viruta se vuelve demasiado baja. Primero confirme que la herramienta está cortando correctamente y que el montaje es lo suficientemente rígido para la profundidad y anchura de corte previstas.
Reconozca la diferencia entre la vibración y otros problemas de fresado
La vibración suele producir un sonido agudo e irregular que aumenta y disminuye durante el corte. La superficie mecanizada puede mostrar ondas espaciadas uniformemente, marcas diagonales o un patrón repetitivo distinto de las marcas normales de la herramienta. La vibración puede hacerse más evidente cerca de esquinas, paredes delgadas, cavidades profundas o cuando la fresa entra en una zona de gran compromiso.
No todos los cortes ruidosos son vibración. Una fresa desafilada puede chirriar porque roza en lugar de cizallar. Una evacuación deficiente de virutas puede hacer que estas se recorten, produciendo ruido y daños en la superficie. Un corte interrumpido puede generar un impacto rítmico que es normal a niveles bajos, pero que se vuelve inestable cuando la herramienta se extiende demasiado. Antes de cambiar parámetros, inspeccione la superficie terminada y determine si el sonido es continuo, periódico o está vinculado a un punto específico de la trayectoria de la herramienta.
Comience por la fresa y el portaherramientas
El voladizo excesivo de la herramienta es una de las causas más comunes de vibración al mecanizar acero. Cada longitud adicional entre el cono del husillo y el filo de corte reduce la rigidez. Una fresa de mango larga puede flexionarse incluso cuando la propia máquina está en buenas condiciones. Utilice la longitud de calibre práctica más corta y asegúrese de que la herramienta esté correctamente asentada en un portaherramientas limpio.
- Seleccione el mayor diámetro de mango de herramienta que permita la característica.
- Minimice la extensión desde la pinza, el portaherramientas hidráulico o el mandril de fresado.
- Compruebe que la pinza y el cono del portaherramientas estén limpios, sin daños y completamente asentados.
- Sustituya las fresas de mango desgastadas en lugar de compensar únicamente con velocidades de avance más bajas.
- Elija un número de filos adecuado para el corte y el espacio para virutas requerido por el grado de acero.
Para muchas operaciones de fresado de acero, una fresa de mango de paso variable o hélice variable puede reducir la vibración armónica porque los filos de corte no entran en el material a intervalos idénticos. Esto no corrige una sujeción débil de la pieza ni un husillo dañado, pero puede hacer que un montaje estable tolere mejor los cortes exigentes. El recubrimiento, la preparación de esquinas y la geometría del filo también deben adaptarse a la condición del material. Una herramienta destinada al acero dulce puede no rendir de la misma manera en materiales endurecidos, con cascarilla o endurecidos por deformación.
Ajuste la velocidad y el avance sin provocar rozamiento
Cuando comienza la vibración, los operarios suelen reducir primero el avance. Eso puede empeorar el problema. Si el avance por diente cae por debajo del nivel necesario para que el filo de corte forme una viruta adecuada, el filo roza y genera calor. La vibración resultante puede sonar más suave al principio, pero el desgaste de la herramienta y el mal acabado superficial pueden aumentar.
Un mejor primer ajuste suele ser un cambio moderado de la velocidad del husillo manteniendo una carga de viruta realista. Modifique la velocidad lo suficiente para alejar el sistema de la frecuencia de vibración, en lugar de hacer un cambio muy pequeño. En la práctica, una reducción o un aumento de aproximadamente un 10 % a un 20 % puede ser una prueba razonable, siempre que la velocidad de corte resultante siga siendo adecuada para la herramienta y el grado de acero. Observe el sonido, la carga del husillo, la forma de la viruta y el acabado superficial después de cada ajuste controlado.
El compromiso radial tiene un efecto importante sobre la estabilidad. Una ranura de anchura completa aplica cargas altas y variables sobre la fresa. Cuando la programación lo permita, utilice un paso radial menor con una profundidad axial controlada, manteniendo la fresa engranada de forma más constante. Las trayectorias adaptativas o trocoidales pueden reducir los picos repentinos de carga, especialmente en cavidades profundas de acero. No aumente la profundidad axial simplemente porque se haya reducido el compromiso radial; confirme que la potencia disponible del husillo, la longitud de la herramienta y la rigidez del utillaje admiten el nuevo corte.
Incluya la sujeción de la pieza en la investigación de la vibración
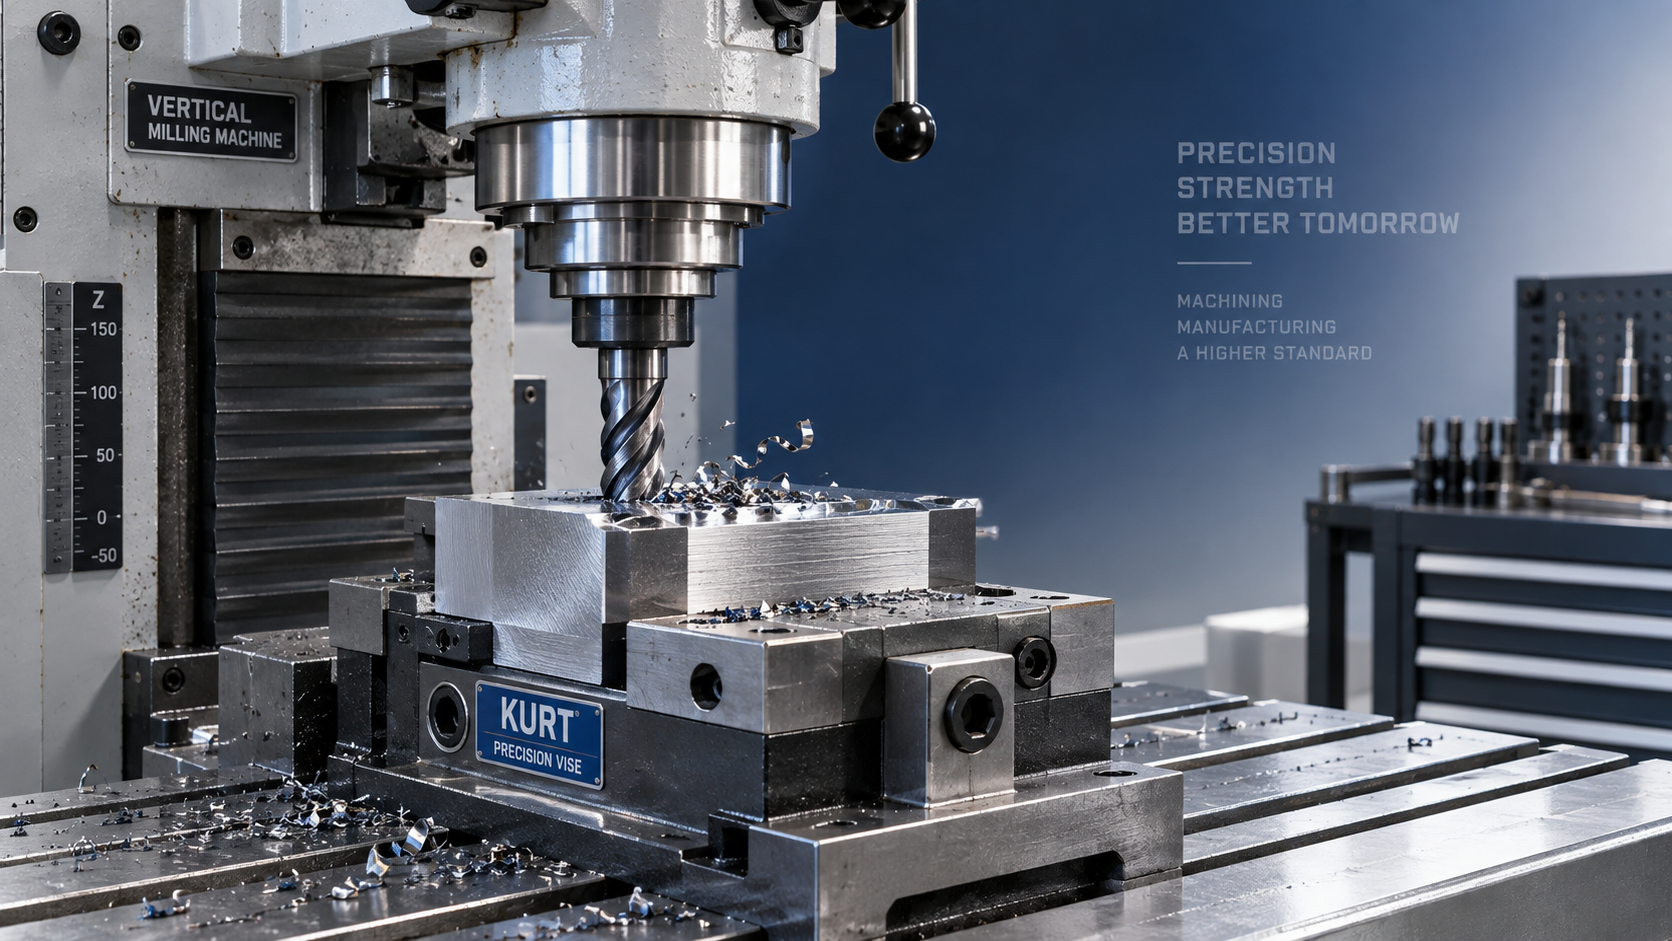
Una fresa rígida no puede compensar una pieza que vibra. Las piezas de acero que parecen sólidas aún pueden flexionarse si se sujetan deficientemente, especialmente placas, soportes, secciones delgadas y piezas con bordes largos sin apoyo. La vibración puede producirse solo en un extremo del componente porque esa sección tiene menos apoyo que el resto.
Compruebe si la pieza está asentada de forma plana sobre paralelas limpias, apoyos de utillaje o la mesa de la máquina. Las virutas atrapadas debajo de la pieza pueden crear una condición de balanceo que no es evidente hasta que aumenta la fuerza de corte. Las abrazaderas deben aplicar fuerza cerca de la zona de corte sin obstruir la trayectoria de la herramienta. Apretar excesivamente una pieza delgada puede deformarla antes del mecanizado, mientras que un apoyo insuficiente permite que vibre durante el corte.
Para operaciones recurrentes, considere si puntos de apoyo adicionales, un utillaje específico o un cambio en la secuencia de mecanizado mejorarían la estabilidad. Desbastar un lado de un componente delgado antes de añadir un apoyo adecuado puede liberar tensiones y reducir la rigidez para las posteriores pasadas de acabado. El fresado cerca de una abrazadera también puede comportarse de forma diferente al fresado sobre una cavidad sin apoyo, por lo que los cambios de parámetros pueden tener que seguir la rigidez cambiante de la pieza.
Inspeccione la máquina antes de culpar al programa
En una Fresadora Vertical, los elementos mecánicos flojos pueden convertir un proceso por lo demás aceptable en uno inestable. Compruebe la retención del tirante, la limpieza del cono del husillo, el estado del portaherramientas, los bloqueos de la mesa, el montaje de la mordaza y el ajuste de las cuñas o guías conforme al procedimiento del fabricante de la máquina. Una mordaza floja, una chaveta de utillaje desgastada o un portaherramientas mal asentado pueden generar vibración que se asemeja a un parámetro de corte incorrecto.
El estado del husillo merece especial atención cuando se producen vibraciones con múltiples herramientas y diferentes piezas. Un ruido inusual del husillo, calor, descentramiento excesivo o cambios de vibración en el mismo rango de velocidad pueden indicar una necesidad de mantenimiento. El descentramiento de la herramienta puede sobrecargar un filo, causando una formación desigual de viruta y un desgaste prematuro. Mida el descentramiento en la herramienta cuando el proceso sea sensible, en lugar de asumir que una fresa nueva gira automáticamente de forma precisa.
Mantenga limpias la mesa de la máquina y las interfaces del utillaje. Una sola viruta debajo de una mordaza o un utillaje puede reducir la estabilidad de contacto. Confirme que los ejes no utilizados estén bloqueados cuando sea apropiado para la máquina y la operación, pero no fuerce bloqueos ni ajustes más allá de las instrucciones del equipo. La lubricación, el estado de las guías y el juego también pueden afectar el acabado durante los cambios de dirección o las pasadas finas de acabado.
Controle el flujo de virutas y las condiciones de entrada
Las virutas de acero que permanecen en el corte pueden volver a introducirse en la herramienta, especialmente en ranuras, cavidades profundas y características ciegas. El recorte de virutas aumenta la fuerza de corte y puede desencadenar vibración después de que la operación haya permanecido estable durante parte del ciclo. Utilice refrigerante, soplado de aire u otro método adecuado de evacuación de virutas compatible con el material, la herramienta y los requisitos de seguridad del taller. El objetivo es eliminar las virutas sin dirigirlas hacia las personas ni dejarlas acumuladas alrededor de la fresa.
La entrada de la herramienta también es importante. Penetrar directamente en el acero con una fresa de mango no diseñada para corte al centro puede golpear la herramienta e iniciar la vibración. Una entrada en rampa, helicoidal o mediante un punto de entrada preperforado puede proporcionar una transición más estable. Cuando sea necesario preparar agujeros antes del fresado, una unidad de perforación magnética como laVDD80 puede ser adecuada para trabajos de perforación industrial en superficies ferrosas compatibles; su función es la preparación de agujeros, no sustituir la rigidez de la fresadora ni los parámetros de fresado adecuados.
Verifique la solución mediante una prueba controlada
Después de realizar un ajuste, ejecute una pasada corta y controlada en lugar de volver inmediatamente a un ciclo de producción completo. Compare el sonido, el patrón superficial, la formación de virutas, el estado de la herramienta y la estabilidad de la pieza. Cambie una variable principal a la vez siempre que sea posible. Si se modifican conjuntamente la velocidad, el avance, la proyección de la herramienta, la sujeción de la pieza y la trayectoria de la herramienta, resulta difícil identificar qué resolvió realmente el problema.
Cuando la vibración persiste con diferentes fresas, piezas y rangos de parámetros, deje de tratarla como un ajuste rutinario de corte. La vibración repetida puede dañar herramientas, utillajes, interfaces del husillo y la pieza. En ese punto, se justifica una inspección más detallada del descentramiento del husillo, el estado de los rodamientos, la alineación de la máquina, el diseño del utillaje y el compromiso programado de la fresa antes de que el defecto se convierta en un problema recurrente de seguridad y calidad.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
