Opciones de sujeción para componentes de pared delgada en centros de mecanizado verticales
Una pieza de pared delgada puede parecer perfectamente segura antes de que comience el ciclo y aun así salir del centro de mecanizado vertical con nervaduras arqueadas, agujeros deformados o una brida que ya no queda plana durante la inspección. Para los responsables de proyecto, esto es más que una molestia en el taller. Puede alterar los plazos de montaje, aumentar los ciclos de inspección, consumir una capacidad de máquina limitada y poner en riesgo los hitos de entrega.
Por lo tanto, la sujeción de piezas de pared delgada no es simplemente una elección entre una mordaza y una placa de fijación. Es una decisión de proceso que debe tener en cuenta el estado del material, el espesor de pared restante, la secuencia de mecanizado, la estrategia de referencias, el tiempo de carga y la forma en que se liberará la pieza después del mecanizado. El mejor enfoque suele ser el que controla la deformación sin hacer que la configuración sea tan compleja que la producción se vuelva frágil.
Por qué la sujeción de piezas de pared delgada se comporta de forma diferente
Las cubiertas delgadas de aluminio, las carcasas de acero inoxidable, los soportes aeroespaciales, los impulsores, las estructuras soldadas conformadas y los bastidores estructurales no reaccionan a la fuerza de apriete como los bloques macizos. Una abrazadera convencional puede aplanar una pared durante el mecanizado; una vez liberada la abrazadera, la pieza recupera su forma. El resultado puede ser engañoso: las dimensiones pueden parecer aceptables mientras está sujeta, pero no cumplir tras retirar la sujeción.
La tensión residual añade otro nivel de incertidumbre. La eliminación de material modifica el equilibrio interno de la pieza de trabajo, especialmente en piezas mecanizadas a partir de placa, tocho, fundición o fabricación soldada. En un centro de mecanizado vertical, las trayectorias de herramienta de alta velocidad y las fuerzas de corte intermitentes pueden excitar aún más las vibraciones en paredes sin soporte. Una fijación que solo evita el movimiento no necesariamente controla estos efectos.
Antes de aprobar un concepto de sujeción, el equipo del proyecto debe plantearse cuatro preguntas prácticas:
- ¿Qué superficies son referencias funcionales reales y cuáles pueden aceptar con seguridad apoyo o contacto de sujeción?
- ¿En qué etapa la pieza se vuelve lo suficientemente flexible como para que el esquema de posicionamiento original deje de ser fiable?
- ¿La pieza se relajará después del desbaste, semiacabado, acabado o liberación final?
- ¿Pueden los operarios cargar el componente de forma consistente sin depender de la “sensación” o de ajustes excesivos de las abrazaderas?
Estas respuestas suelen determinar la arquitectura de la fijación con mayor claridad que el tamaño total de la pieza.
Adapte el método de sujeción al componente, no solo a la mesa de la máquina
Abrazaderas mecánicas de bajo perfil para zonas de referencia rígidas
Las abrazaderas de uña, laterales, de brida y las abrazaderas hidráulicas compactas siguen siendo opciones fiables cuando el componente cuenta con elementos perimetrales robustos o pestañas sacrificables. Su ventaja es la transmisión directa de fuerza y el posicionamiento positivo. Son especialmente útiles para operaciones iniciales de desbaste, cuando aún queda material y la pieza puede tolerar cargas de sujeción moderadas.
El riesgo aparece cuando las abrazaderas se colocan directamente sobre una pared delgada acabada. En su lugar, aplique la fuerza sobre resaltes más gruesos, material sin mecanizar o apoyos de fijación diseñados para ello. Siempre que sea posible, utilice varios puntos de sujeción ligeros en lugar de unos pocos agresivos. El objetivo es restringir, no comprimir.
Fijaciones por vacío para piezas anchas y poco profundas
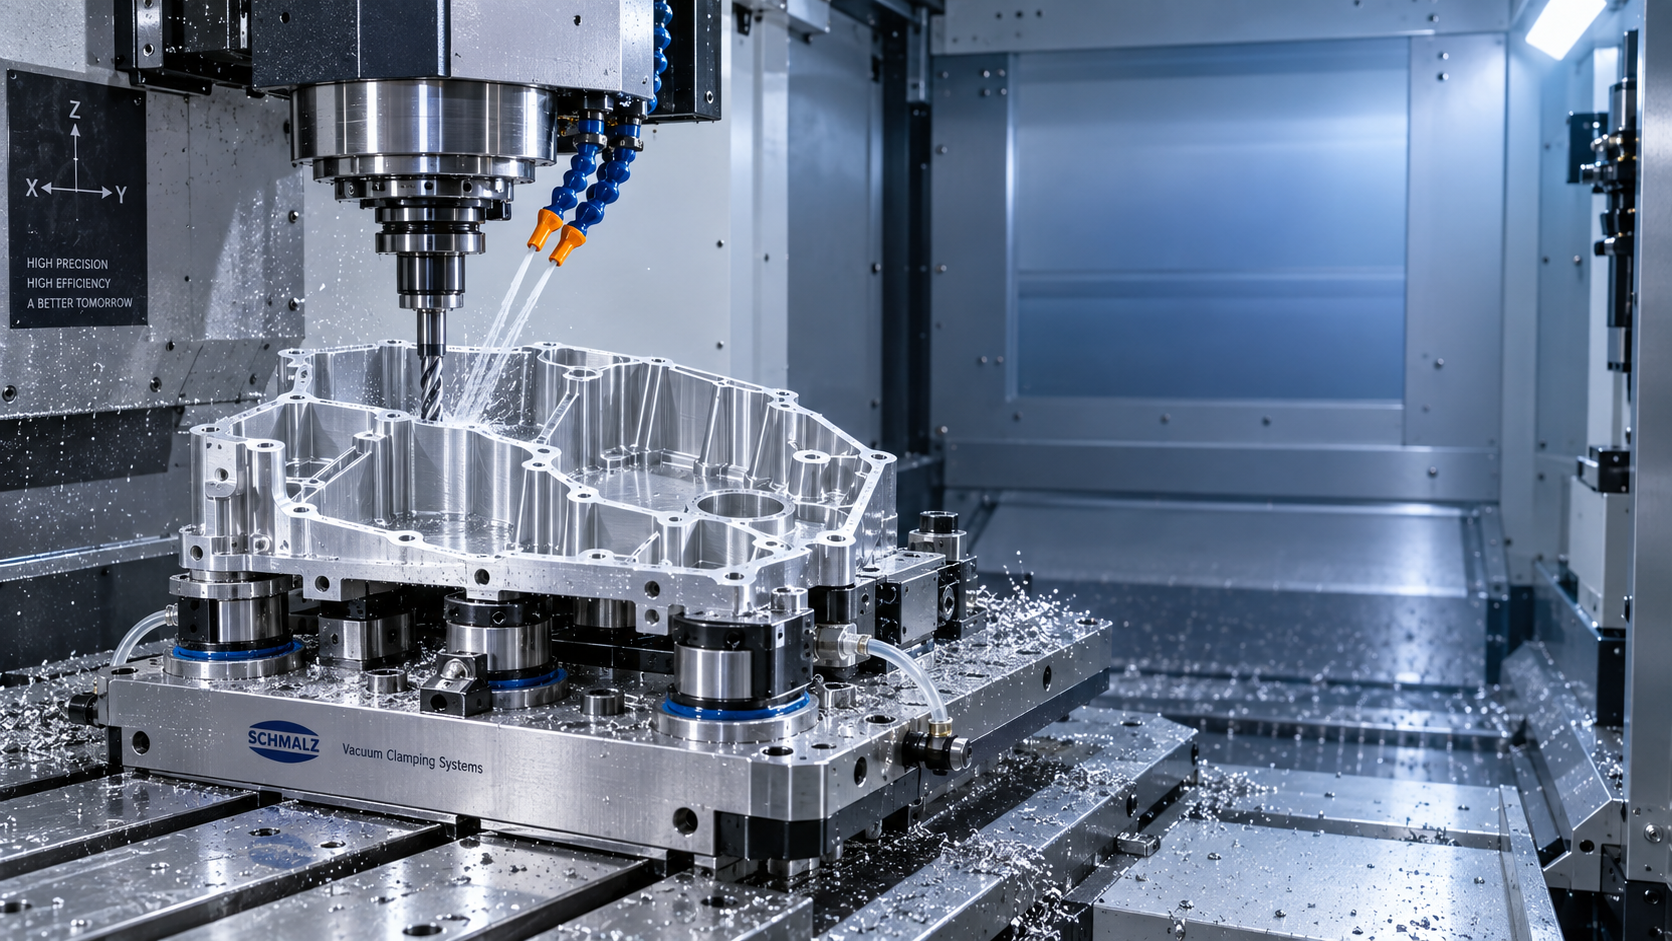
La sujeción por vacío suele ser eficaz para placas delgadas, paneles, cubiertas y componentes no ferrosos con superficies de sellado adecuadas. Distribuye la fuerza de sujeción sobre una gran área, evita marcas locales de abrazadera y permite a las herramientas acceder a la superficie superior. Para programas de producción con cargas frecuentes, una placa de vacío bien diseñada también puede reducir la variación de preparación.
Sin embargo, el vacío no es una solución universal. Los materiales porosos, las trayectorias de sellado interrumpidas, las características pasantes, el fresado lateral intensivo y las piezas con material de entrada deformado pueden comprometer la seguridad de la sujeción. Un plan de proyecto debe incluir supervisión del vacío, zonificación y topes mecánicos de respaldo cuando las fuerzas de la herramienta puedan superar la fricción disponible. El vacío es más eficaz cuando respalda una estrategia de mecanizado cuidadosamente planificada, no cuando se le pide compensar un proceso inestable.
Fijaciones de nido personalizadas y soporte conformado
Para fundiciones complejas, revestimientos curvos y carcasas irregulares, un nido mecanizado puede ser la opción más controlada. La fijación sostiene la pieza en su geometría de estado libre mientras los localizadores establecen una posición repetible. Los apoyos ajustables son valiosos cuando se espera variación en la materia prima, pero deben ajustarse y documentarse cuidadosamente; una altura de apoyo inconsistente puede introducir una nueva forma de distorsión.
El soporte conformado es particularmente importante bajo fondos y almas delgadas. En lugar de dejar una gran sección sin apoyo, utilice botones de soporte estratégicamente ubicados o superficies contorneadas cerca de la zona de corte. Los soportes deben resistir la deflexión sin restringir en exceso la pieza de trabajo. Si se fuerza cada punto a entrar en contacto, la fijación puede precargar la pieza antes de que el husillo siquiera comience a cortar.
Mordazas blandas y modulares para familias de piezas repetibles
Cuando las familias de componentes comparten perfiles externos similares, las mordazas blandas mecanizadas pueden proporcionar un equilibrio práctico entre precisión y rapidez de cambio. A menudo son más fáciles de validar que las fijaciones totalmente a medida y pueden recortarse cuando una revisión del diseño modifica un perfil no crítico. Para anillos o carcasas de pared delgada, el contacto de las mordazas debe ser lo suficientemente amplio para distribuir la fuerza y estar situado lejos de las áreas que probablemente se relajen después del mecanizado.
Los sistemas de fijación modulares son útiles durante el prototipado y los lanzamientos de bajo volumen, cuando la geometría final o la previsión de demanda todavía cambian. Acortan el camino hacia una primera configuración estable, aunque pueden no ofrecer la misma ventaja de tiempo de ciclo que una fijación de producción dedicada.
La secuencia de mecanizado forma parte de la solución de sujeción
Incluso una fijación excelente no puede proteger por completo frente a una secuencia deficiente de eliminación de material. Los programas de piezas de pared delgada suelen beneficiarse de un enfoque por etapas: desbastar mientras la pieza aún es relativamente rígida, permitir que las tensiones se redistribuyan, reposicionar sobre referencias controladas y luego realizar el semiacabado y acabado con cargas de corte reducidas. Dejar un sobrematerial de acabado uniforme suele ser más fiable que retirar la mayor parte de un lado antes de abordar el otro.
Para cavidades profundas o nervaduras delgadas, alterne la eliminación de material a lo largo de la pieza en lugar de completar una región cada vez. La selección de herramientas también es importante. Los filos de corte afilados, una geometría de hélice adecuada, un menor contacto radial y una extensión de herramienta estable reducen la fuerza sobre la pared. El objetivo no siempre es la máxima tasa posible de eliminación de metal; es un equilibrio predecible entre productividad y geometría final.
Los responsables de proyecto deben solicitar datos de medición con la pieza sin sujeción. La medición con palpador durante el proceso es útil para el control del proceso, pero no puede sustituir la verificación después de la liberación. Si una característica crítica se desplaza tras retirar la sujeción, el equipo debe distinguir entre deformación inducida por la fijación, liberación de tensiones, efectos térmicos y deflexión por fuerza de la herramienta antes de modificar tolerancias o añadir trabajo de inspección.
Una revisión práctica de la fijación antes de la liberación a producción
Una revisión de la fijación debe reunir a ingeniería de fabricación, calidad, programación y operaciones en la misma conversación. Revise el principio de posicionamiento 3-2-1, pero no lo aplique mecánicamente. Las piezas de pared delgada a veces necesitan menos restricciones rígidas y más apoyo suave para evitar forzar una pieza bruta naturalmente deformada a adoptar una forma artificial.
Compruebe el acceso de herramientas, palpadores, evacuación de virutas y refrigerante. Verifique que las abrazaderas no puedan aflojarse por vibración y que ningún elemento de la fijación bloquee una pasada de acabado o cree una marca testigo inevitable. Incluya un estudio de carga del operario: una configuración que solo es precisa cuando la manipula un técnico experimentado no está realmente lista para producción.
También conviene planificar la preparación de la fijación como una operación controlada. En entornos de fabricación, pueden utilizarse herramientas de perforación magnética para crear orificios de montaje o servicio en estructuras de fijación de acero antes del ensamblaje final. Una unidad compacta comoVD50 puede ser relevante para este trabajo de apoyo, con capacidad de perforación de base magnética adecuada para tareas de fabricación en acero. Esto es independiente de sujetar una pieza en el centro de mecanizado, pero puede ayudar a mantener organizadas las actividades de construcción de fijaciones dentro de un proyecto de fabricación más amplio.
Decisiones comunes que generan retrabajo evitable
Un error frecuente es apretar las abrazaderas hasta que desaparezca la vibración. Esto puede silenciar temporalmente el proceso mientras incorpora distorsión en la pieza. Otro es confiar en una única abrazadera central para un panel delgado grande; los bordes pueden vibrar o levantarse a medida que la fresa se aleja del centro. Igualmente arriesgado es utilizar superficies acabadas como áreas de sujeción sin definir zonas de contacto aceptables y requisitos estéticos.
Los equipos también subestiman el efecto de la limpieza de la fijación. Las virutas bajo una pieza delgada pueden modificar su condición de asentamiento lo suficiente como para afectar la planitud o la posición de los agujeros. El acceso dedicado para soplado de aire, los alojamientos de alivio para virutas y una rutina de limpieza clara son detalles de diseño modestos con grandes consecuencias para la repetibilidad.
Elija para una liberación controlada, no solo para una sujeción segura
La estrategia de sujeción más sólida para un centro de mecanizado vertical es aquella que permite que el componente salga de la fijación con la forma requerida por el plano. Las abrazaderas mecánicas, las placas de vacío, los nidos personalizados, las mordazas blandas y los sistemas modulares tienen todos su lugar, pero su idoneidad depende de cómo distribuyen la fuerza, sostienen las secciones vulnerables y se ajustan a la secuencia de mecanizado.
Para los responsables de proyecto, la decisión debe evaluarse frente al riesgo total del programa: rendimiento a la primera pasada, repetibilidad del operario, carga de inspección, plazo de entrega de la fijación y el coste de una sorpresa dimensional tardía. Cuando la sujeción se trata como una parte diseñada del proceso en lugar de un accesorio de la máquina, las piezas de pared delgada se vuelven mucho más manejables de mecanizar, inspeccionar y entregar con confianza.

Vedon
Normalmente responde en unos minutos
¿Alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la Marca
Vinson / Director de Ventas
Elaine / Gerente de Ventas
Jessica / Gerente de Ventas