¿Para qué se utiliza una fresadora horizontal en el trabajo de metales?
Una fresadora horizontal se utiliza para retirar metal de las piezas de trabajo al mecanizar ranuras, canales, superficies planas, escalones y otras características que se benefician de un husillo orientado horizontalmente. Entre los trabajos habituales se encuentran el mecanizado de chaveteros exteriores en ejes, la ejecución de ranuras paralelas en bloques y la eliminación de una cantidad considerable de material en bruto de piezas fundidas o forjadas. La idoneidad para un trabajo concreto depende de la disposición de las herramientas de corte, la sujeción de la pieza, la capacidad del husillo y el acceso a las superficies necesarias.
El término abarca tanto las máquinas convencionales con herramientas montadas en un árbol como los centros de mecanizado horizontales CNC. Ambas tienen el husillo en posición horizontal, pero sus herramientas y métodos de trabajo son distintos. Comprender esta diferencia facilita relacionar el tipo de máquina con el trabajo que realmente realiza.
Cómo cambia el corte con el husillo horizontal
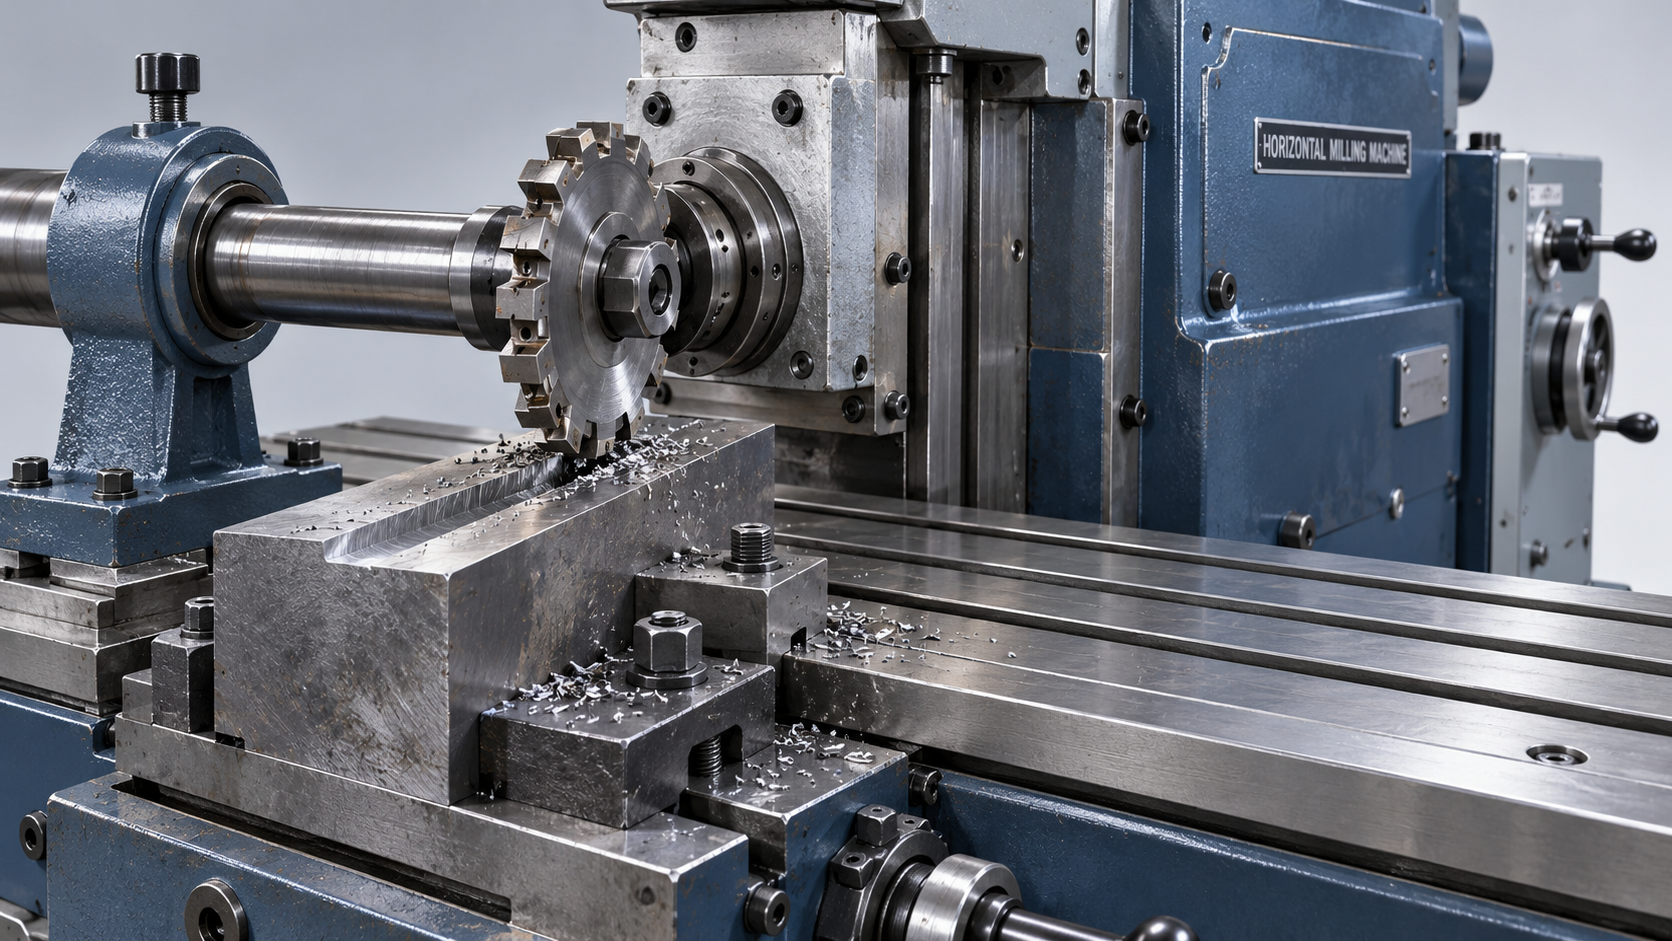
En una fresadora horizontal convencional, una fresa cilíndrica o de disco suele montarse en un árbol que se extiende desde el husillo. Un soporte exterior ayuda a evitar la flexión del árbol. La pieza se desplaza junto a la fresa giratoria, cuyos dientes periféricos arrancan material. Esta disposición es adecuada para cortes largos y rectos y para operaciones con una amplia zona de contacto de corte.
Por lo general, un centro de mecanizado horizontal CNC sujeta herramientas individuales directamente en el husillo mediante portaherramientas. Utiliza movimientos de ejes programados y suele incorporar una mesa giratoria o un palé de indexado. Las fresas de planear, las fresas de extremo, las brocas y las herramientas de mandrinar realizan distintas operaciones sin necesidad del largo árbol asociado a una fresadora horizontal convencional.
La orientación del husillo por sí sola no determina la capacidad de corte ni la precisión. Un montaje rígido con árbol y una disposición CNC compacta con portaherramientas tienen limitaciones distintas. El voladizo de la herramienta, el estado de los rodamientos, la rigidez del dispositivo de fijación y la distancia entre el corte y sus soportes influyen en la firmeza con que el filo se acopla al metal.
Ranuras, canales y chaveteros exteriores
El ranurado es una de las aplicaciones más claras de una fresadora horizontal convencional. Una fresa de disco con corte lateral y frontal elimina material con sus dientes periféricos, mientras que los dientes laterales ayudan a formar las paredes de la ranura. Esto resulta útil para hacer canales en componentes de máquinas, ranuras de holgura y ranuras que atraviesan una superficie accesible.
La ranura debe adaptarse a la trayectoria de entrada y salida de la fresa. Una fresa de disco deja de forma natural un extremo curvo allí donde su circunferencia entra en la pieza o sale de ella. Para producir una ranura ciega con una forma de extremo determinada puede resultar más fácil utilizar una fresa de extremo, siempre que el acceso y la rigidez de la herramienta sean adecuados.
Los chaveteros exteriores en ejes son otra aplicación habitual. El eje debe sujetarse de forma segura para evitar que gire o se flexione, mientras que la alineación de la fresa determina la posición del chavetero con respecto al eje central. Un chavetero interno dentro de un agujero plantea un problema de acceso distinto y, por lo general, requiere brochado, mortajado u otro proceso adecuado.
En las ranuras con tolerancias estrechas, la anchura nominal de la fresa es solo un punto de partida. El descentramiento de la fresa, el estado de los dientes, la flexión del árbol y las fuerzas de corte afectan a la anchura final. Un corte de prueba seguido de una medición ayuda a determinar el resultado real antes de mecanizar la característica definitiva.
Superficies amplias y varias características en una sola pasada
El fresado cilíndrico, también llamado fresado periférico, utiliza una fresa cilíndrica para producir una superficie plana mientras la pieza se desplaza por debajo de ella. Es adecuado para superficies accesibles en bloques, placas y componentes similares. El corte puede eliminar material en bruto o preparar una cara de referencia para operaciones posteriores.
El fresado bilateral utiliza dos fresas laterales separadas para mecanizar caras paralelas opuestas en la misma pasada. Por ejemplo, permite crear dos escalones en un componente y controlar su separación mediante la disposición de las fresas y los espaciadores. La precisión obtenida sigue dependiendo del descentramiento de las fresas, el estado de los espaciadores y la estabilidad de la pieza.
El fresado en grupo amplía este principio al montar varias fresas en un solo árbol. Distintas fresas pueden producir una combinación de caras planas, ranuras y escalones mientras la pieza atraviesa el montaje. Resulta útil cuando la geometría repetitiva de una pieza justifica una disposición de herramientas específica.
La combinación de cortes aumenta la carga de todo el montaje. Un grupo de fresas genera más resistencia al corte que una sola fresa estrecha, por lo que el par del husillo, el soporte del árbol, la capacidad de avance y la resistencia del dispositivo de fijación deben ser adecuados para la operación combinada. Añadir fresas no reduce automáticamente el tiempo de producción si es necesario disminuir considerablemente el avance.
Arranque de gran cantidad de material y mecanizado de carcasas
El fresado horizontal suele asociarse con cortes pesados porque las estructuras de máquina adecuadas y las herramientas bien soportadas pueden resistir fuerzas de corte considerables. Las operaciones de desbaste eliminan el material sobrante de piezas en bruto de acero, componentes de hierro fundido y otras piezas antes de que el acabado establezca las dimensiones finales.
La profundidad de corte por sí sola no ofrece una imagen completa de la carga. La anchura de contacto, el avance por diente, el diámetro de la fresa, la resistencia del material y la geometría de la herramienta actúan conjuntamente. Un corte ancho a profundidad moderada puede requerir más potencia que uno más profundo y estrecho. A bajas velocidades del husillo, es importante prestar atención al par disponible; la potencia nominal indicada para el motor no describe todas las condiciones de funcionamiento.
Los centros de mecanizado horizontales CNC son especialmente útiles para carcasas, cuerpos de válvulas y componentes prismáticos con características en varias caras. Una mesa giratoria puede presentar sucesivamente distintas caras al husillo, lo que permite fresar superficies, taladrar, mandrinar y perfilar con una sola sujeción. El acceso real depende del recorrido de la mesa, la capacidad de indexado, el espacio libre del dispositivo de fijación y el alcance de la herramienta.
Mantener la pieza sujeta ayuda a conservar las relaciones entre las características de distintas caras, pero la precisión del eje giratorio y la ubicación del dispositivo de fijación también influyen en el resultado. Los alojamientos profundos y los agujeros avellanados requieren además un espacio libre suficiente para la herramienta; un husillo horizontal no elimina las interferencias entre el portaherramientas, el dispositivo de fijación y la pieza.
Los dientes de engranajes y las formas especiales requieren el equipo adecuado
Una fresadora horizontal convencional equipada con un cabezal divisor y una fresa de forma adecuada puede mecanizar espacios individuales entre dientes de engranajes, indexando la pieza en bruto entre cortes. La fresa debe corresponder al perfil de diente y a la geometría del engranaje previstos. La presencia de un husillo horizontal no convierte por sí sola a la máquina en un sistema específico para la producción de engranajes.
Las ranuras o los dientes helicoidales requieren movimientos coordinados de rotación y desplazamiento lineal, que se logran mediante mecanismos adecuados o ejes controlados. Asimismo, las superficies tridimensionales complejas requieren los movimientos de ejes, la capacidad de programación y el acceso de herramienta necesarios. No se debe considerar intercambiables para estas tareas una fresadora horizontal manual básica y un centro de mecanizado multieje.
Cuándo conviene una disposición horizontal
Las principales razones para elegir una disposición horizontal dependen de la geometría de las características y del montaje de corte. Las ranuras largas y accesibles, las caras paralelas adecuadas para fresas emparejadas y las combinaciones repetitivas de características son apropiadas para el fresado convencional con árbol. Los componentes que requieren mecanizado en varias caras suelen ser adecuados para un centro de mecanizado horizontal CNC con un sistema de indexado apropiado.
La evacuación de virutas es otra consideración práctica. Con la pieza orientada adecuadamente, las virutas se desprenden con mayor facilidad de las caras verticales y de algunas cavidades, lo que reduce el recorte de virutas. Aun así, las cavidades profundas pueden retener virutas, sobre todo si el dispositivo de fijación bloquea su salida. El refrigerante y la evacuación de virutas deben llegar a la zona de corte real.
Una fresadora vertical suele ofrecer una visibilidad más directa y un acceso cómodo para cavidades poco profundas, características en la cara superior y cambios frecuentes de la configuración manual. Ninguna orientación garantiza un mejor acabado. Las marcas de vibración, las paredes cónicas y las dimensiones inconsistentes pueden deberse a un soporte deficiente o a un alcance excesivo de la herramienta en cualquiera de los dos tipos de máquina.
Al revisar una ficha de modelo como8835, el nombre del modelo por sí solo no determina si es adecuado para estas operaciones. Entre las especificaciones pertinentes se encuentran la disposición del husillo, el recorrido útil, la interfaz de herramientas, las características de par, la capacidad de la mesa y la disponibilidad de un eje giratorio. Estos datos permiten relacionar una máquina con la operación de corte prevista.
En las piezas de paredes delgadas, la eliminación de material también modifica la rigidez de la pieza durante el mecanizado. Un corte que se mantiene estable cerca de una base maciza puede generar vibraciones a medida que una pared se adelgaza. Dejar material para el acabado, soportar las secciones vulnerables y elegir una secuencia de corte adecuada ayudan a controlar ese cambio. La operación final debe adaptarse al estado de la pieza después del desbaste, cuando su soporte y su resistencia a las fuerzas de corte pueden diferir considerablemente de los de la pieza en bruto original.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Elaine / Gerente de ventas
Jaye / Director de ventas