Evaluación del ROI del VMC650 antes de ampliar un departamento interno de mecanizado
Antes de ampliar un departamento interno de mecanizado, los responsables de la toma de decisiones necesitan más que una cotización de máquina. Necesitan una visión fiable de la capacidad, la mano de obra, el riesgo de calidad, los costes de piezas subcontratadas y el punto en el que una nueva VMC650 comienza a amortizarse. La cuestión no es simplemente si un centro de mecanizado vertical puede fabricar una pieza. Es si internalizar ese trabajo creará un sistema de producción más controlable y rentable.
Para muchos fabricantes, la subcontratación funciona bien durante las primeras etapas de crecimiento. Evita gastos de capital y proporciona acceso a capacidades especializadas. La presión suele aparecer más adelante: los proveedores alargan los plazos de entrega, las revisiones de diseño se vuelven costosas, los problemas de calidad tardan más en resolverse y los pedidos urgentes alteran el programa de producción. Una VMC650 puede ser un puente práctico entre el mecanizado subcontratado y una célula de mecanizado automatizada más grande, pero solo cuando su carga de trabajo, idoneidad técnica y modelo operativo se evalúan con honestidad.
Inicie la evaluación del ROI de la VMC650 con las piezas, no con la máquina
El caso de inversión más sólido comienza con una revisión de 12 meses de las piezas adquiridas actualmente a talleres de mecanizado externos. Sepárelas en piezas de producción recurrente, piezas repetitivas de bajo volumen, prototipos, componentes de reparación y trabajos puntuales. Una VMC650 generalmente ofrece su retorno más claro en piezas con demanda repetible, preparaciones manejables y dimensiones adecuadas para su área de trabajo.
Para una configuración típica de VMC650, los recorridos X/Y/Z pueden ser de alrededor de 600 × 500 × 500 mm, con una mesa de trabajo de aproximadamente 800 × 500 mm y una capacidad de carga de 400 kg. Estas cifras son puntos de partida útiles, pero no deben considerarse el criterio final de decisión. La verdadera cuestión es si la pieza de trabajo más grande, el utillaje, la proyección de la herramienta de corte y el acceso requerido de la herramienta pueden acomodarse de forma segura sin comprometer el acceso ni la rigidez.
Elabore una lista de familias de piezas y registre lo siguiente para cada candidata:
- Cantidad anual y estabilidad de las previsiones;
- Coste unitario actual de subcontratación, transporte, inspección y retrabajo;
- Tipo de material, forma del material en bruto y tasa prevista de eliminación de material;
- Número de preparaciones, herramientas requeridas y tiempo de ciclo estimado;
- Requisitos de tolerancia, acabado superficial e inspección;
- Impacto en los ingresos o las operaciones cuando se retrasa la pieza.
Este ejercicio a menudo cambia la conversación. Una pieza subcontratada de bajo coste puede seguir siendo una mala candidata inicial para internalizar si requiere preparaciones frecuentes y cantidades limitadas. Por el contrario, un componente modesto utilizado cada semana puede tener un valor oculto porque reduce la administración de compras, el tiempo de espera y las interrupciones de producción.
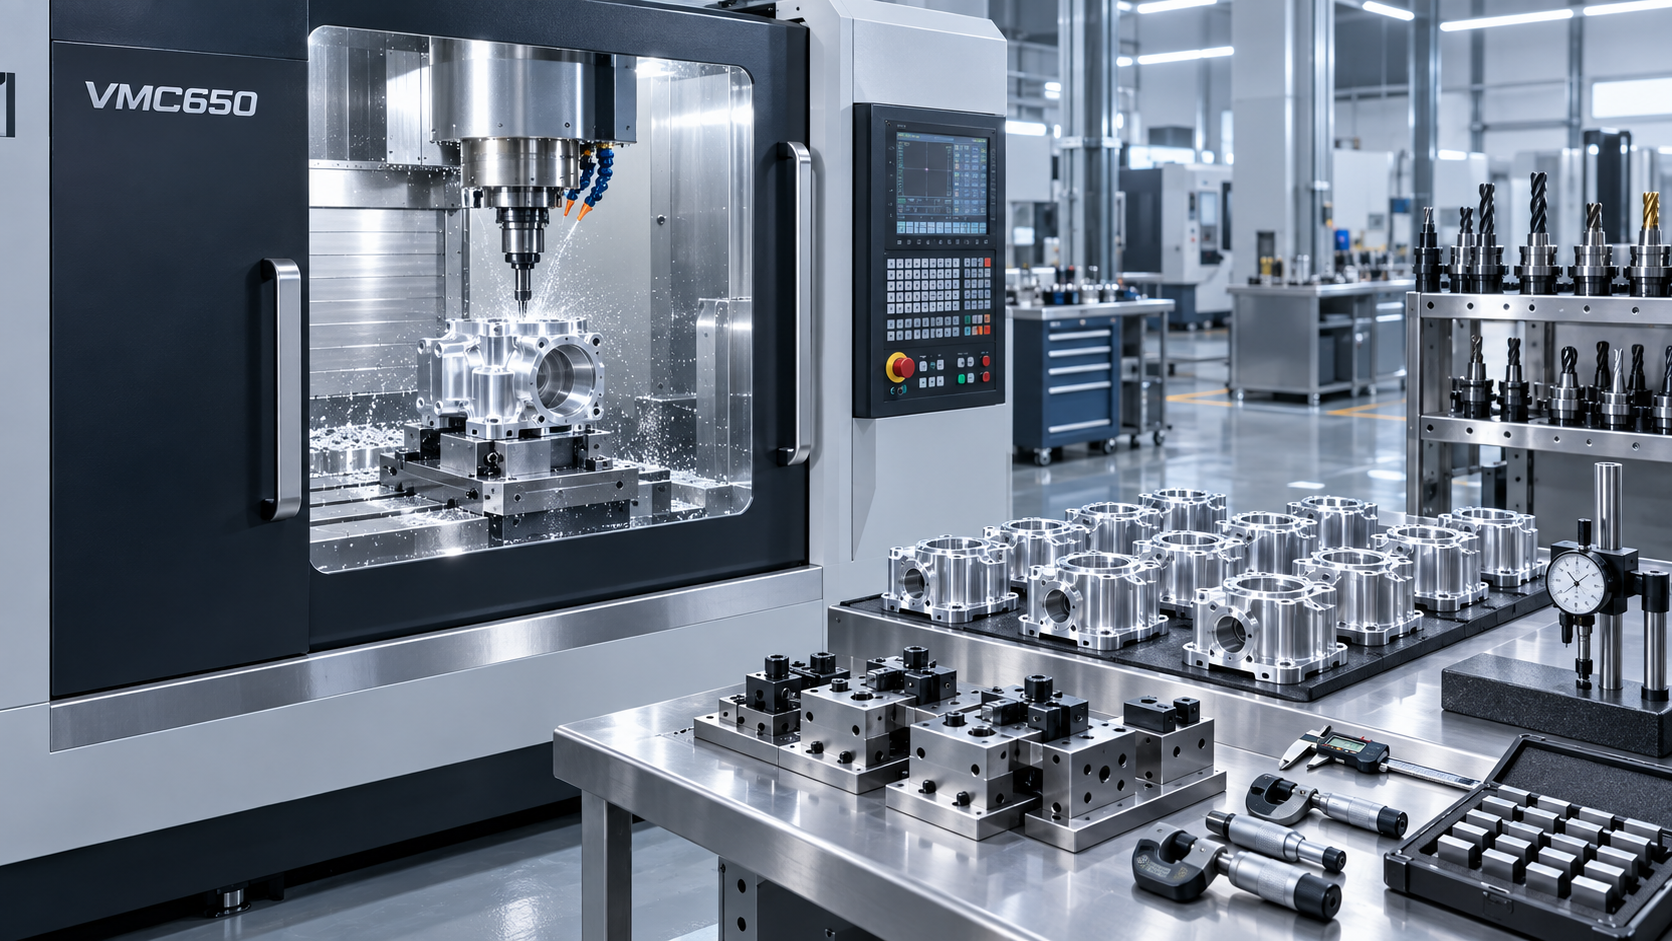
Calcule el coste total del mecanizado interno
Un error común en el cálculo del ROI es comparar el precio de factura de un proveedor únicamente con el precio de compra de la máquina. El mecanizado interno tiene una base de costes más amplia. El coste de capital es importante, pero es solo una parte del cálculo.
Su estimación anual de propiedad y operación debe incluir la inversión en la máquina, transporte e instalación, preparación eléctrica y de aire, cimentaciones cuando sean necesarias, dispositivos de sujeción, herramientas de corte, software CAM o recursos de programación, formación de operadores, mantenimiento preventivo, servicios públicos y capacidad de inspección. Incluya también el coste previsto de inactividad. Una máquina sin un operador capacitado o sin herramientas preparadas no es capacidad productiva.
Un cálculo práctico puede expresarse así:
Beneficio neto anual = coste de subcontratación evitado + ahorros por plazos de entrega más cortos y menor retrabajo − coste operativo anual interno
Después:
Periodo de recuperación simple = inversión inicial total ÷ beneficio neto anual
Utilice supuestos conservadores. Por ejemplo, no suponga que cada turno disponible será tiempo de mecanizado facturable. Tenga en cuenta las preparaciones, la validación inicial, los cambios de herramienta, las inspecciones, la manipulación de materiales, el mantenimiento preventivo y los periodos en los que la máquina espera programas o material. Para operaciones internas en fase inicial, la utilización planificada suele ser más realista que una utilización optimista.
Los responsables de la toma de decisiones también deben evaluar tres escenarios: un caso prudente con menor demanda y tiempos de preparación más largos, un caso base alineado con los pedidos actuales y un caso de crecimiento que incluya nuevos trabajos obtenidos gracias a una respuesta más rápida. Si la VMC650 solo tiene sentido en el escenario más agresivo, la inversión puede requerir un enfoque escalonado en lugar de una compra inmediata.
La precisión es una variable económica, no solo una especificación
La precisión de mecanizado importa porque la variación tiene un coste. Puede provocar desperdicios, ajustes secundarios, inspección adicional, conjuntos rechazados o conversaciones difíciles con los clientes. Para piezas que necesitan ubicaciones de agujeros, perfiles, cavidades o superficies de acoplamiento consistentes, la repetibilidad puede ser tan importante comercialmente como la máxima precisión de posicionamiento.
Al evaluar una máquina, examine la base mecánica detrás de las cifras publicadas: construcción de la bancada, diseño de las guías, husillos de bolas, sistema servo, comportamiento del husillo y estabilidad térmica en el entorno previsto. Una bancada de fundición de una sola pieza, husillos de bolas de alta precisión y accionamientos servo pueden respaldar el procesamiento estable de superficies curvas complejas y piezas de paredes delgadas, siempre que las herramientas, los utillajes, la programación y las prácticas del operador sean igualmente rigurosas.
La plataforma VMC de VEDON está diseñada en torno a esta necesidad de producción más amplia. Una configuración con precisión de posicionamiento especificada en ±0.003 mm y repetibilidad de ±0.004 mm puede ser relevante para fabricantes que buscan un control dimensional más predecible. Sin embargo, los compradores deben validar la precisión en condiciones de corte realistas y con sus propias piezas representativas, en lugar de basarse únicamente en las hojas de especificaciones.
Planificación de capacidad: evite comprar solo para el cuello de botella actual
Una VMC650 debe aliviar una restricción, no crear una nueva. Si el cuello de botella actual es el plazo de entrega del mecanizado externo, internalizar piezas seleccionadas puede mejorar inmediatamente la capacidad de respuesta. Sin embargo, si la programación, la inspección, el desbarbado o la preparación de material ya están limitados, la máquina podría simplemente trasladar la cola aguas abajo.
Trace la ruta completa de una pieza típica: recepción de material, corte, fijación, mecanizado, desbarbado, medición, limpieza y liberación para montaje. Esto revela si el centro de mecanizado propuesto funcionará como un activo independiente o como parte de un proceso interno capaz.
El husillo accionado por correa de 10,000 rpm y las herramientas BT40 comúnmente asociadas con esta clase de máquina pueden ser adecuadas para una amplia gama de componentes mecánicos generales de acero, aluminio, hierro fundido y plásticos de ingeniería. Un almacén de herramientas con 16 o 24 posiciones también puede reducir la intervención manual en piezas que requieren múltiples operaciones. Sin embargo, un husillo más rápido o un avance rápido no generan automáticamente más producción si las preparaciones siguen siendo lentas. Para trabajos mixtos y de bajo volumen, la inversión en utillajes modulares y programación fuera de línea puede aportar tanto valor como una pequeña reducción del tiempo de ciclo.
Cuándo una VMC650 tiene la escala adecuada y cuándo no
La VMC650 suele ser una opción sensata para empresas que mecanizan componentes de tamaño mediano, utillajes, placas, carcasas, soportes y piezas mecánicas repetitivas. Puede ofrecer un punto de entrada manejable para un departamento interno de CNC sin comprometer espacio de planta y capital en una plataforma mucho mayor.
Puede ser una elección inadecuada si la empresa mecaniza regularmente piezas de trabajo sobredimensionadas, requiere un par de corte de alta resistencia, necesita acceso de cinco ejes o prevé un rápido crecimiento hacia grandes componentes estructurales. En esos casos, evaluar pronto un modelo con recorridos mayores puede evitar una costosa segunda compra. Por ejemplo, las empresas que comparan requisitos de capacidad futura pueden revisar la plataforma más ampliaVMC1580 junto con modelos más pequeños, especialmente cuando recorridos más largos en el eje X o mesas de trabajo más grandes se están convirtiendo en parte de la hoja de ruta de productos.
Eso no significa que «más grande» siempre sea mejor. El sobredimensionamiento puede aumentar la exposición de capital, las necesidades de espacio de planta, los requisitos de potencia y la capacidad ociosa. La mejor máquina es la que cubre la combinación rentable de piezas con margen suficiente para utillajes, acceso de herramientas y un crecimiento razonable.
Una decisión de compra debe incluir una verificación de preparación
Antes de emitir una orden de compra, pregunte si la organización está preparada para operar la VMC650 como un activo de producción. ¿Quién programará las piezas nuevas? ¿Quién se encargará de supervisar la vida útil de las herramientas? ¿Existe un proceso de inspección calibrado? ¿Qué ocurre cuando un trabajo urgente interrumpe el programa planificado? ¿Quién mantendrá la máquina y gestionará los consumibles de repuesto?
Solicite también una conversación técnica significativa con el proveedor. Comparta los planos de las piezas bajo controles de confidencialidad adecuados, aclare los grados de material y las tolerancias, confirme las opciones de la máquina y pregunte qué se incluye en la puesta en marcha y el servicio posventa. Shandong VEDON Intelligent Equipment Co., Ltd. combina máquinas herramienta CNC con capacidades de fabricación inteligente y herramientas de corte de precisión, lo que puede resultar útil cuando los compradores necesitan considerar conjuntamente los requisitos de máquina, herramientas y proceso, en lugar de tratarlos como compras desconectadas.
En última instancia, el ROI de la VMC650 no se mide solo por las horas mensuales de husillo. Se refleja en plazos de entrega más cortos y fiables, menos incidencias de calidad, mayor control sobre los cambios de ingeniería y la capacidad de responder cuando un cliente necesita una respuesta rápida. Cuando estas ventajas están respaldadas por un modelo de costes realista y una cartera de piezas cualificada, ampliar el mecanizado interno puede convertirse en una decisión empresarial disciplinada en lugar de una compra de capital basada en expectativas.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Jaye / Director de ventas