Solución de problemas de acabado superficial en piezas de aluminio mecanizadas con una VMC650
Los defectos de acabado superficial en piezas de aluminio pueden comprometer la precisión dimensional, la calidad del producto y la seguridad en el taller. Para los responsables de control de calidad y seguridad, identificar rápidamente la causa raíz es esencial.
Esta guía explica cómo solucionar problemas comunes en una VMC650, desde la selección de herramientas y la velocidad del husillo hasta el suministro de refrigerante, la rigidez de la máquina y los parámetros de programación.
Cuando las piezas de aluminio salen de una VMC650 con rayaduras, marcas de vibración, rebabas, desgarros o brillo irregular, el problema rara vez se debe a un solo ajuste.
Para los equipos de calidad, la prioridad es diferenciar la variación aislada de mecanizado de una falla repetible del proceso antes de que las piezas defectuosas lleguen al ensamblaje, recubrimiento o clientes.
Los responsables de seguridad también deben considerar un acabado deficiente como una señal de advertencia. El filo recrecido, las virutas inestables, las fijaciones flojas y las herramientas dañadas pueden generar riesgos evitables para los operarios.
Una investigación práctica comienza con el patrón del defecto. El aspecto de la superficie suele indicar si la causa principal está relacionada con las herramientas, el comportamiento del husillo, la sujeción de la pieza, el refrigerante, la programación o el estado del material.
Comience por el patrón del defecto antes de cambiar los ajustes de la VMC650
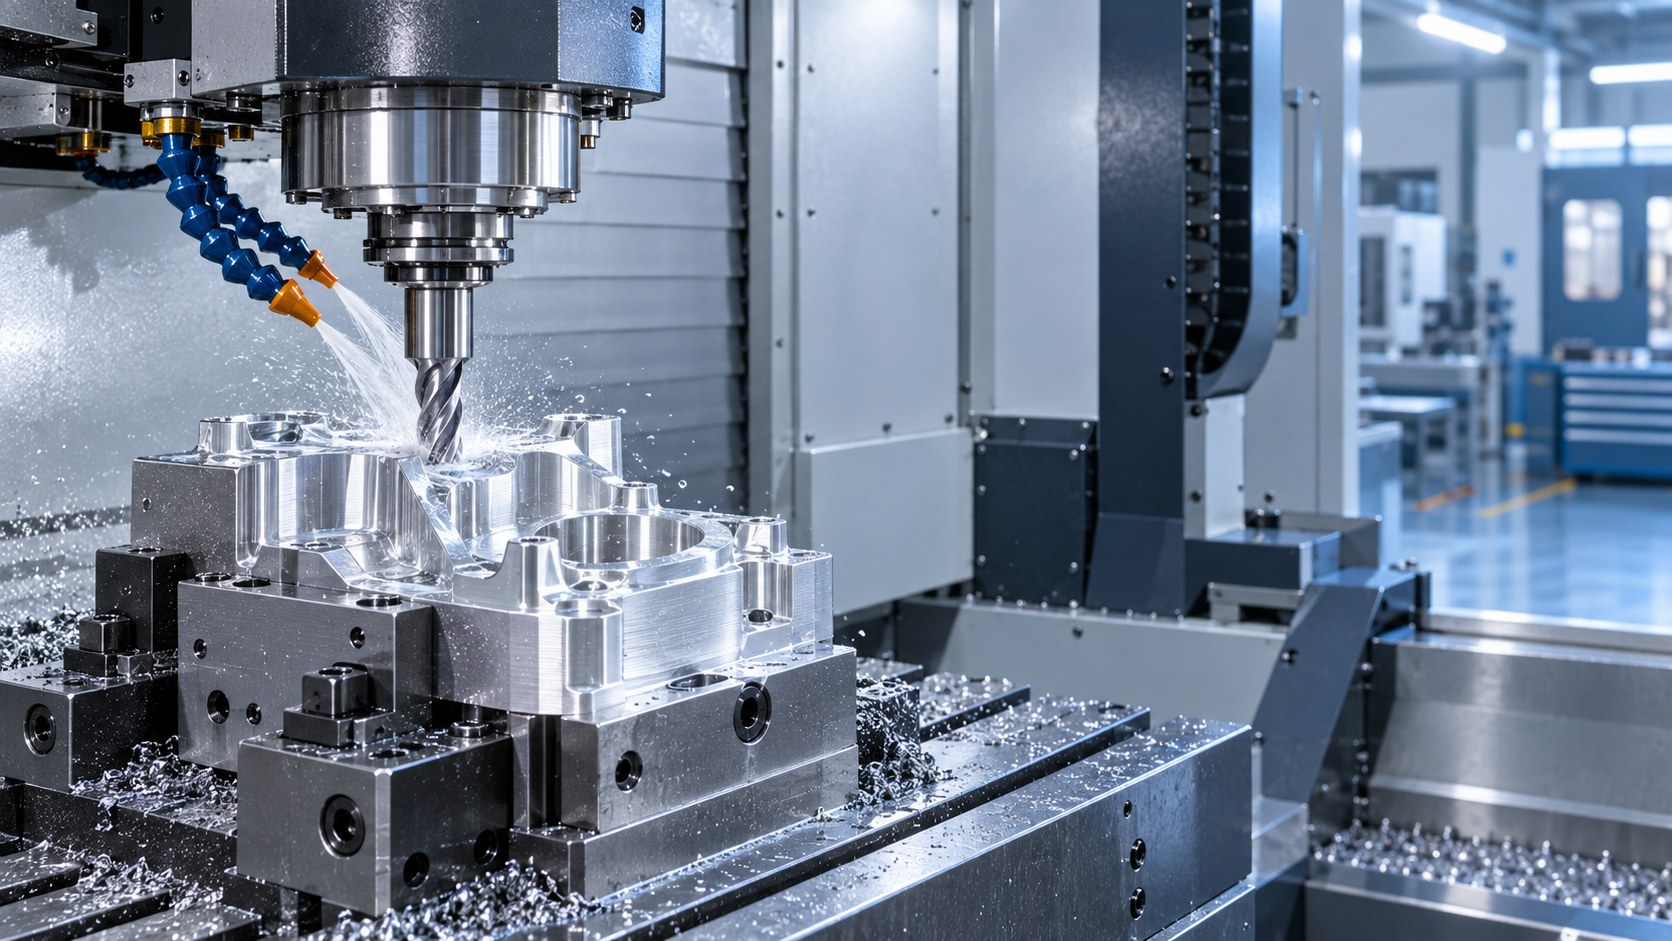
No cambie inmediatamente la velocidad del husillo ni el avance después de detectar un acabado deficiente. Primero documente dónde aparece el defecto, su dirección, frecuencia y uniformidad.
Las rayaduras uniformes que siguen la trayectoria de la herramienta suelen indicar desgaste de la herramienta, recorte de virutas, contaminación o una pasada de acabado inadecuada. Las marcas aleatorias suelen indicar problemas de virutas o de sujeción.
Las ondulaciones repetitivas a intervalos regulares suelen estar asociadas con vibraciones. Inspeccione el voladizo de la fresa, el estado del portaherramientas, la rigidez de la fijación, los rodamientos del husillo y el estado de montaje de la máquina.
Una superficie mate y arrastrada es distinta de las vibraciones. Suele producirse por la adhesión de aluminio al filo de corte, lubricación insuficiente, calor excesivo o una geometría de herramienta inadecuada.
Los inspectores de calidad deben registrar la ubicación de los defectos por tipo de característica. Compare caras planas, cavidades, taladros, paredes delgadas y perfiles externos, ya que cada geometría responde de forma distinta a las cargas de corte.
Este registro ayuda a evitar cambios generales de parámetros que mejoran una característica mientras empeoran otra. También genera evidencia útil para las revisiones de acciones correctivas.
Compruebe primero el material, la geometría y el desgaste de la herramienta
Las herramientas suelen ser el punto más rápido para encontrar una causa corregible. El aluminio requiere filos de corte afilados, canales pulidos y una geometría que evacúe las virutas de forma eficiente.
Para el acabado de aleaciones de aluminio comunes, las fresas de carburo pulidas de dos o tres labios suelen ser eficaces. Más labios no siempre son mejores.
Demasiados labios pueden reducir el espacio para las virutas, especialmente en cavidades o huecos profundos. Una evacuación deficiente de virutas aumenta el calor, provoca recorte y deja estrías en las superficies acabadas.
Inspeccione los filos de corte con aumento cuando sea posible. Una herramienta puede seguir mecanizando las dimensiones correctamente mientras que daños microscópicos en el filo generan desgarros, formación de rebabas y variaciones inaceptables de reflectividad.
El filo recrecido merece especial atención. El aluminio puede soldarse a un filo de corte cuando aumenta el calor, la lubricación es insuficiente o la velocidad de corte y la carga de viruta están mal equilibradas.
Una vez que el material se adhiere a la herramienta, la geometría efectiva cambia. La fresa empieza a rozar y arrastrar en lugar de cizallar, empeorando progresivamente el acabado.
Establezca un límite documentado de vida útil de la herramienta para operaciones críticas de acabado. Sustituya las herramientas según la capacidad de acabado observada y los datos de desgaste, no solo después de una rotura visible o un fallo dimensional.
Equilibre la velocidad del husillo, el avance y la carga de viruta
Los parámetros de corte incorrectos son una fuente frecuente de problemas de acabado de aluminio en la VMC650. La combinación correcta depende de la aleación, el diámetro de la herramienta, el número de labios, el contacto, y el estado de la máquina.
Trabajar a una velocidad demasiado baja puede favorecer el rozamiento y el filo recrecido. Trabajar demasiado rápido sin un avance adecuado también puede reducir el espesor de viruta y generar calor por un contacto excesivo del filo.
El avance debe evaluarse como carga de viruta por diente, en lugar de como un valor aislado. Una carga de viruta estable ayuda al filo de corte a cizallar el aluminio limpiamente.
Para una pasada de acabado, reduzca el contacto radial antes de reducir excesivamente el avance. Un corte de acabado ligero y controlado suele mejorar el aspecto sin obligar a la herramienta a rozar.
El personal de calidad debe comparar el avance programado real con el ajuste de override de la máquina. Los overrides temporales del operario pueden ocultar un problema de proceso y dificultar la reproducción de los resultados.
Utilice pruebas controladas con un cambio de parámetro cada vez. Registre la velocidad del husillo, el avance, la profundidad axial, el paso radial, el estado de la herramienta, el método de refrigeración y los resultados de medición del acabado.
Este enfoque disciplinado revela una ventana operativa estable. Es más fiable que ajustar varias variables después de cada pieza rechazada y basarse únicamente en la evaluación visual.
Mejore el suministro de refrigerante y la evacuación de virutas
El refrigerante para aluminio no se limita al control de temperatura. Favorece la lubricación, reduce la adhesión de material, arrastra las virutas y ayuda a proteger la superficie acabada del recorte.
Verifique que el refrigerante llegue a la zona de corte real en lugar de impactar el vástago de la herramienta o la pared de la cavidad. La posición de la boquilla puede cambiar después del mantenimiento, colisiones o sustitución de fijaciones.
En cavidades profundas, el refrigerante por inundación convencional puede no eliminar las virutas eficazmente. Considere refrigerante a través de la herramienta, boquillas dirigidas, soplado de aire o movimientos programados de limpieza de virutas cuando corresponda.
Sin embargo, las estrategias que usan solo aire requieren controles de seguridad cuidadosos. Las virutas finas pueden quedar suspendidas en el aire, contaminar las áreas de trabajo circundantes y aumentar los riesgos de exposición para operarios e inspectores.
Compruebe la concentración y limpieza del refrigerante. El refrigerante sucio que contiene partículas finas puede actuar como abrasivo, mientras que una concentración baja puede proporcionar lubricidad insuficiente para operaciones de acabado exigentes.
El control de virutas también depende de la trayectoria de la herramienta. Evite dejar virutas atrapadas en esquinas, alrededor de resaltes o dentro de cavidades profundas, donde la fresa puede arrastrarlas sobre la superficie.
Para los responsables de seguridad, la acumulación recurrente de virutas debe desencadenar una revisión de los resguardos, los procedimientos de orden y limpieza, el mantenimiento del refrigerante y el acceso del operario durante las interrupciones del ciclo.
Confirme la sujeción de la pieza y la rigidez de la máquina
Una fresa perfectamente seleccionada no puede producir un acabado uniforme si la pieza se mueve. Las piezas de aluminio son especialmente vulnerables cuando se mecanizan paredes delgadas, caras amplias o características sin soporte.
Inspeccione los puntos de contacto de la fijación, la fuerza de sujeción, los paralelos, los pasadores de posicionamiento y el estado de las mordazas. Una fuerza de sujeción excesiva puede deformar el aluminio blando, mientras que una fuerza insuficiente permite micromovimientos durante el acabado.
La rigidez de la máquina es igualmente importante. Compruebe si las vibraciones se producen solo en determinadas posiciones de la mesa, velocidades del husillo, longitudes de herramienta o direcciones de corte en la VMC650.
Un voladizo largo de la herramienta amplifica la vibración. Reducir la extensión de la fresa, utilizar un portaherramientas más rígido o disminuir el contacto radial a menudo puede mejorar el acabado sin reducir significativamente la productividad.
Inspeccione los portaherramientas para detectar daños en el cono, contaminación, mal estado del tirante y descentramiento. Incluso un descentramiento leve hace que un labio soporte más carga y deja un patrón de superficie irregular.
Las comprobaciones periódicas de la máquina deben incluir el estado del husillo, el juego de los ejes, la lubricación de las guías, la nivelación y la integridad de las fijaciones. Estos elementos protegen tanto la calidad superficial como el funcionamiento predecible de la máquina.
Revise las trayectorias de herramienta CAM y la estrategia de acabado
Las decisiones de programación afectan considerablemente la calidad del acabado. No se debe esperar que una trayectoria de desbaste genere una superficie estética, incluso cuando la pieza se mantiene dentro de la tolerancia dimensional.
Utilice una pasada de acabado específica con un sobrematerial estable. El material residual desigual provoca cambios en las fuerzas de corte, que pueden generar marcas de testigo, vibraciones y una textura superficial irregular.
Para el acabado de paredes, el fresado en concordancia suele ser preferible porque puede reducir el rozamiento y mejorar la uniformidad. El mejor enfoque sigue dependiendo de la rigidez de la fijación y del estado de la máquina.
Mantenga una dirección de acabado uniforme en las superficies visibles cuando sea posible. Invertir la dirección de la herramienta en áreas adyacentes puede producir diferencias en la luz reflejada pese a lecturas de rugosidad similares.
Las transiciones de esquina requieren atención especial. Los cambios bruscos de contacto pueden sobrecargar la fresa, crear marcas de permanencia y dejar rebabas que requieren un desbarbado manual arriesgado.
Revise los ajustes de entrada, salida, rampas y suavizado en el programa CAM. Los movimientos de entrada deficientes pueden dejar marcas visibles que se atribuyen erróneamente a la máquina o a la herramienta.
Cuando se requiera roscado o taladrado secundario fuera del centro de mecanizado, asegúrese de que los controles de acabado se mantengan uniformes. Para tareas de perforación industrial, laVD13RE ofrece control de velocidad de 0-700 r/min y fuerza magnética de 11000N para aplicaciones estables de perforación magnética.
Elabore un plan de respuesta de control de calidad para defectos de acabado recurrentes
La inspección visual por sí sola no es suficiente para los problemas recurrentes de acabado del aluminio. Defina criterios de aceptación utilizando valores de rugosidad superficial, muestras de referencia, fotografías de defectos y requisitos específicos de cada característica.
Mida la rugosidad en ubicaciones y orientaciones uniformes. Una pieza puede parecer aceptable bajo una condición de iluminación, pero no cumplir los requisitos funcionales o estéticos con otro método de inspección.
Cree un proceso de escalamiento sencillo. Los operarios deben identificar pronto los acabados anómalos, poner en cuarentena las piezas afectadas, conservar la herramienta y registrar el programa activo y los ajustes de la máquina.
Los equipos de calidad pueden entonces comparar la muestra defectuosa con la última pieza aceptada. Esto reduce las conjeturas y ayuda a identificar si el cambio comenzó después de un evento relacionado con la herramienta, el material, la fijación o el programa.
Para componentes de alto riesgo, vincule las comprobaciones de acabado con la inspección dimensional. Una superficie degradada puede indicar vibración excesiva o deflexión de la herramienta antes de que fallen el diámetro de un taladro, la planitud o la tolerancia de posición.
El personal de seguridad debe revisar cualquier acción correctiva que implique pulido manual, desbarbado o retrabajo. Estas actividades pueden introducir bordes afilados, riesgos por movimientos repetitivos y calidad inconsistente de las piezas.
Conclusión: utilice el acabado superficial como una señal de control del proceso
Los problemas de acabado superficial en aluminio mecanizado con una VMC650 deben tratarse como señales medibles del proceso, no simplemente como defectos estéticos que requieren retrabajo.
Comience por el patrón del defecto y, a continuación, verifique en una secuencia controlada el estado de la herramienta, los parámetros de corte, el suministro de refrigerante, la evacuación de virutas, la sujeción de la pieza, la rigidez de la máquina y la estrategia CAM.
Para los responsables de control de calidad y seguridad, el resultado más sólido es una ventana de proceso documentada que produzca una calidad de acabado repetible mientras reduce desperdicios, manipulación manual, virutas inestables y exposición de los operarios.
Cuando las normas de acabado, los datos de inspección, el mantenimiento preventivo y los procedimientos de respuesta de los operarios trabajan conjuntamente, el mecanizado de aluminio se vuelve más predecible, seguro y fácil de mejorar.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Jaye / Director de ventas