


Fresadora universal vs. fresadora vertical: ¿cuál se adapta a piezas de bajo volumen?
Para piezas de bajo volumen, una fresadora vertical suele ser la mejor opción cuando el trabajo consiste principalmente en componentes prismáticos, fresado de caras, cavidades, patrones de taladrado y características repetibles accesibles desde la superficie superior. Una fresadora universal resulta adecuada cuando la variedad de piezas incluye caras angulares, ejes, características helicoidales, piezas largas o configuraciones compuestas que, de otro modo, requerirían repetidas reclampaciones. La elección correcta depende de la geometría y de la trayectoria de preparación de las piezas reales, no de la denominación general de «producción en lotes pequeños».
El bajo volumen modifica la ecuación de costes. El tiempo de ciclo sigue siendo importante, pero el tiempo de preparación, la preparación de utillajes, la validación de la primera pieza, los cambios de herramienta y la posibilidad de retrabajo suelen representar una proporción mayor de la mano de obra total. Una máquina que elimina una preparación puede ser más valiosa que una máquina con un ciclo de corte ligeramente más rápido. Por el contrario, pagar por una amplia versatilidad de máquina ofrece poco rendimiento cuando la mayoría de las piezas solo requieren operaciones verticales sencillas.
Dónde se diferencian los dos tipos de máquina
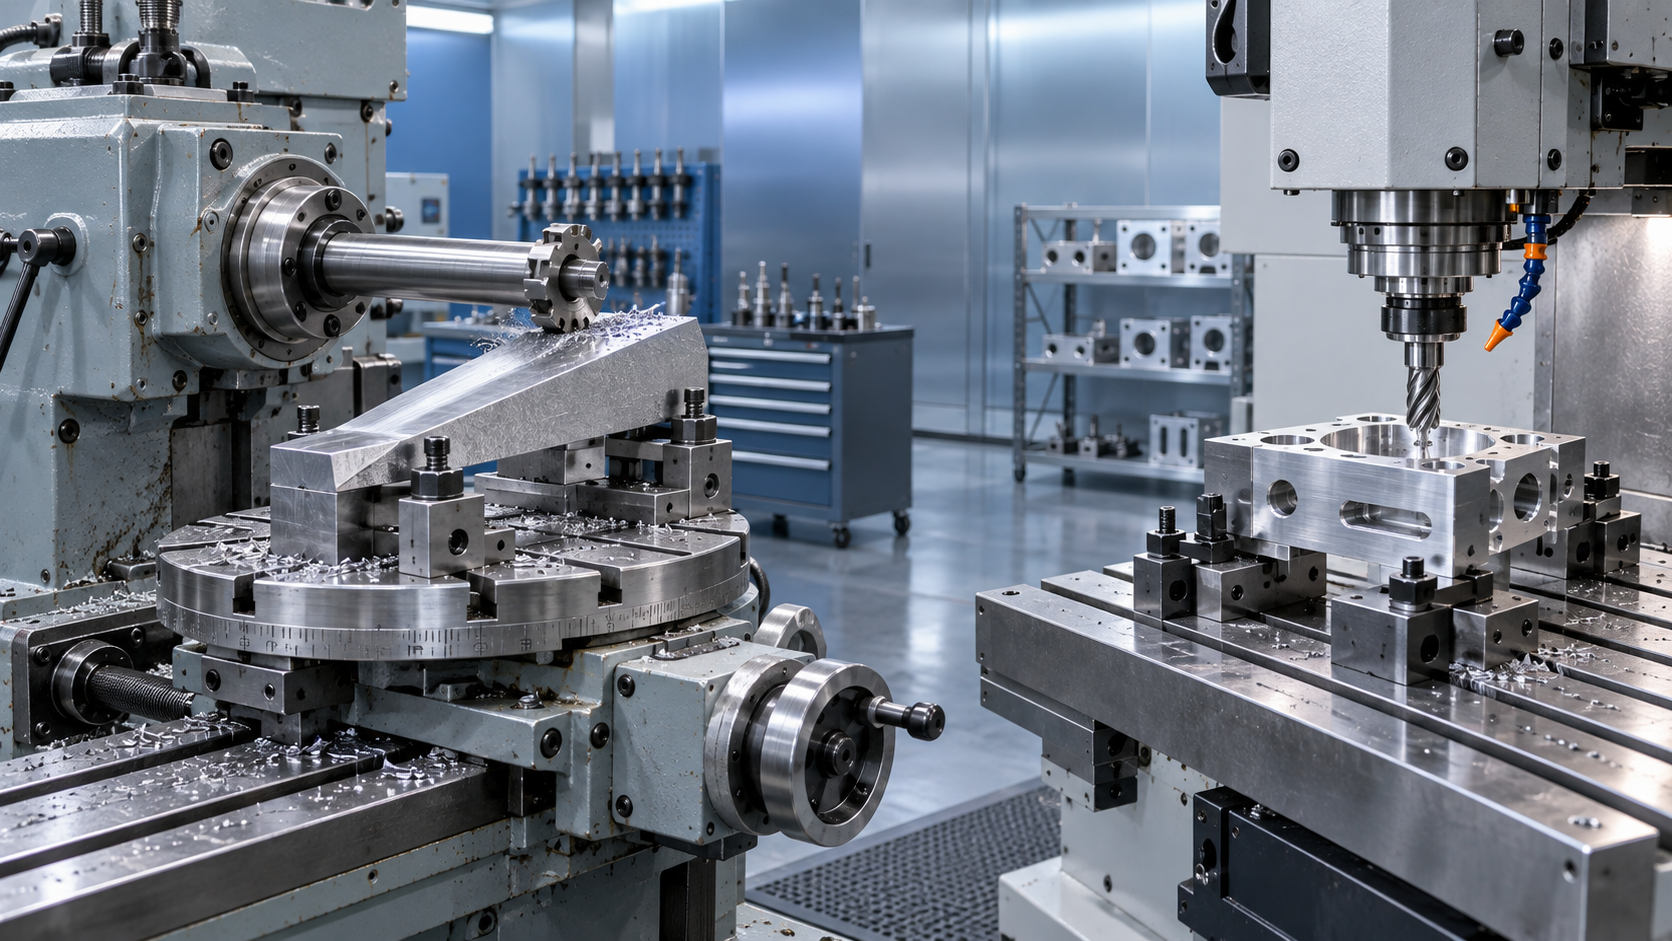
Una fresadora vertical sitúa el husillo sobre la mesa de trabajo. Esta disposición proporciona acceso directo a la parte superior de la pieza y facilita la visualización de la fresa, el utillaje y los bordes de referencia. Es adecuada para refrentado, fresado de extremo, ranurado, taladrado, avellanado cilíndrico, roscado y mecanizado de cavidades. En una fresadora vertical CNC, los trabajos habituales de bajo volumen pueden pasar eficazmente de un plano a una configuración única con utillaje o mordaza.
Una fresadora universal está construida en torno a una disposición más adaptable de mesa y husillo, combinando habitualmente la capacidad de fresado horizontal con una mesa giratoria o un posicionamiento angular de la pieza. Su valor no reside simplemente en que tenga más movimientos. Cambia la forma de abordar una pieza compleja. Una chavetero largo, una superficie guía inclinada, una ranura helicoidal o un trabajo que requiera corte lateral y periférico pueden sujetarse de forma más natural que en una máquina vertical.
Cuente las preparaciones antes de comparar las especificaciones del husillo
Un error común es comparar únicamente la potencia del motor, el rango de velocidad del husillo o el recorrido de la mesa. Estos valores son importantes, pero no indican si la pieza puede mecanizarse en una sola sujeción. Comience marcando todas las superficies mecanizadas en un plano representativo. Después, identifique las superficies de referencia, la dirección de aproximación de la herramienta, las relaciones angulares necesarias y los puntos en los que debe girarse la pieza.
Si la mayoría de las características están en una cara y las referencias de tolerancia vuelven a esa cara, una fresadora vertical suele simplificar el proceso. La pieza puede posicionarse contra las mordazas fijas de una mordaza o un utillaje básico de placa, refrentarse, taladrarse y fresarse sin alterar su referencia. Esta simplicidad reduce la posibilidad de variaciones de posicionamiento entre operaciones.
Cuando un componente necesita una ranura lateral alineada con una superficie inclinada, o cuando una característica se extiende a lo largo de una barra, la fresadora universal puede evitar un segundo utillaje o una configuración improvisada con placa angular. El ahorro es especialmente significativo cuando cada trabajo tiene un plano diferente y los utillajes no se reutilizan con frecuencia. Sin embargo, una mesa giratoria no resuelve automáticamente todos los problemas multieje. Si los contornos requieren interpolación multieje simultánea, debe evaluarse por separado un centro de mecanizado CNC específico o una configuración con eje rotativo.
La precisión procede de la cadena de proceso
Ningún tipo de máquina es inherentemente «más preciso» sin definir la característica, el material, la carga de corte y la preparación. Una fresadora vertical rígida con una proyección corta de herramienta puede cumplir bien un requisito de planitud o de ubicación de cavidades cuando la pieza permanece sujeta. Una máquina universal puede preservar las relaciones entre superficies que, de otro modo, se establecerían en orientaciones separadas. En esa situación, mantener una única cadena de referencias puede importar más que la resolución nominal de posicionamiento indicada en un folleto.
El voladizo de la herramienta se pasa por alto con frecuencia. Las cavidades profundas y las piezas altas obligan a utilizar una fresa de extremo larga por debajo de la nariz del husillo vertical, lo que aumenta la deflexión y el riesgo de vibración. El soporte de árbol horizontal de una máquina universal puede ofrecer un enfoque más rígido para determinadas operaciones de fresado lateral. Sin embargo, la disposición horizontal también exige una selección adecuada del árbol, espaciamiento de las fresas y alineación del soporte. Un ajuste deficiente del soporte puede introducir descentramiento o dejar la fresa propensa a la vibración.
El material influye en esta decisión. Los soportes de aluminio con cavidades abiertas generalmente favorecen el mecanizado vertical, ya que la evacuación de virutas es manejable y el acceso de la herramienta es directo. Los componentes de acero con caras laterales largas pueden favorecer las configuraciones horizontales o universales cuando el fresado periférico utiliza una configuración de fresa rígida. Los materiales difíciles pueden revelar debilidades en cualquiera de las opciones: par de husillo insuficiente a la velocidad seleccionada, un método de sujeción flexible o una base de máquina que no resiste cargas de corte intermitentes.
La velocidad suele interpretarse mal en trabajos de bajo volumen
Una fresadora vertical puede completar rápidamente una operación individual, pero una pieza con cuatro orientaciones aún puede consumir un tiempo considerable sin corte. Cada giro implica desbarbar las superficies de contacto, verificar la nueva posición, restablecer los ceros de trabajo y confirmar que las abrazaderas no interfieran con la trayectoria de herramienta. Una fresadora universal puede acortar esta secuencia en piezas que pueden reorientarse mediante la mesa en lugar de desmontarse y volver a montarse.
También ocurre lo contrario. Una máquina universal puede ser más lenta para una placa simple que solo necesita agujeros taladrados, una cavidad circular y un perfil perimetral. Incorporar capacidad universal a ese trabajo puede añadir tareas de alineación sin una reducción correspondiente de las operaciones. El trabajo de bajo volumen premia las preparaciones directas, no la máxima capacidad de máquina sobre el papel.
El control manual frente al CNC también modifica el equilibrio. En equipos manuales, la visibilidad, el acceso a los volantes y la facilidad de verificación suelen hacer atractiva la configuración vertical para piezas de reparación generales y piezas de fabricación sencillas. Las fresadoras verticales CNC son especialmente eficaces cuando los programas se reutilizan, las compensaciones de herramienta se gestionan de forma coherente y se fabrican varios componentes similares a lo largo del tiempo. Una máquina universal es valiosa cuando su flexibilidad mecánica elimina tareas de posicionamiento que de otro modo serían difíciles, pero las configuraciones manuales complejas siguen dependiendo de una alineación disciplinada y de un manejo experimentado de la máquina.
Especifique la máquina en función del espacio de trabajo real
El recorrido de la mesa debe considerarse junto con el tamaño del utillaje, la ubicación de las abrazaderas y el espacio libre para la herramienta. Una pieza puede caber físicamente en la mesa y, sin embargo, dejar un recorrido demasiado limitado para alcanzar sus características finales después de instalar una mordaza, un accesorio rotativo o un bloque de apoyo. La altura libre vertical debe incluir la pieza, el utillaje, el portaherramientas, la longitud de la herramienta de corte y una distancia segura para los cambios de herramienta. Para operaciones horizontales, confirme la longitud del árbol, el recorrido del soporte superior y el espacio libre alrededor de la pieza al ángulo de mesa requerido.
Solicite en la misma revisión información sobre el cono del husillo, los portaherramientas disponibles, la compatibilidad de sujeción, la disposición del refrigerante y los requisitos eléctricos. Una máquina que, por lo demás, es adecuada se vuelve ineficiente cuando las pinzas, los árboles, las mordazas o los utillajes angulares necesarios no están disponibles fácilmente. Para trabajos de bajo volumen, las herramientas comunes son importantes porque el cambio de una familia de piezas a otra no debería requerir una larga búsqueda de un portaherramientas especial.
La fabricación secundaria de agujeros debe separarse de la capacidad de fresado. Los grandes bastidores soldados, las estructuras instaladas y los conjuntos de placas pueden requerir taladrado magnético portátil en lugar de trasladarse a una mesa de fresadora. Un taladro magnético compacto comoVD23 está diseñado para este tipo de trabajo accesible sobre superficies ferrosas, con un diámetro máximo de taladrado de 23 mm y un recorrido de 225 mm. No sustituye a una fresadora cuando la posición del agujero se controla desde múltiples referencias mecanizadas, pero puede evitar que una fresadora quede ocupada en tareas de taladrado de tipo trabajo en campo.
El coste operativo incluye la fricción del cambio de preparación
El precio de compra de la máquina es solo una partida de la decisión. Estime el esfuerzo recurrente de preparación, inspección, ajuste de utillajes, preparación de herramientas y limpieza para la mezcla de piezas prevista. Una fresadora universal puede requerir más atención a los accesorios y a la alineación, mientras que una fresadora vertical puede requerir más utillajes cuando cambia la orientación de la pieza. La opción de menor coste es la que genera menos horas evitables y menos oportunidades de perder una referencia.
La instalación merece una atención similar. Verifique la carga admisible del suelo, el acceso para la entrega, la nivelación de la máquina, el suministro eléctrico y el espacio para manipular material. El material largo procesado horizontalmente necesita espacio más allá del recorrido de la mesa. Una máquina vertical puede requerir acceso superior para piezas o herramientas pesadas. Un acceso deficiente no solo ralentiza la carga; fomenta atajos de sujeción inseguros y dificulta una preparación repetible.
Para una mezcla de bajo volumen dominada por placas, bloques, cubiertas, soportes y carcasas compactas, seleccione una fresadora vertical con recorrido suficiente, un husillo rígido, herramientas prácticas y un paquete de sujeción adaptado a los tamaños de las piezas. Seleccione una fresadora universal cuando el trabajo variado introduzca regularmente corte lateral, relaciones angulares, material largo o características que, de otro modo, obligarían a varias reclampaciones. El plano de la pieza y su trayectoria de referencias deben determinar la decisión mucho antes de que la comparación llegue a la columna del precio de compra.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
