


Parámetros clave de la fresadora universal que afectan a la precisión de mecanizado
Parámetros clave de la fresadora universal que afectan la precisión de mecanizado
Para los equipos de control de calidad y seguridad, la precisión de mecanizado depende de controlar un sistema interconectado, en lugar de supervisar un único ajuste de forma aislada.
En una fresadora universal, el comportamiento del husillo, el avance, las herramientas, la fijación, la alineación, la rigidez y la temperatura influyen directamente en la conformidad dimensional, el acabado superficial, la repetibilidad y la seguridad del operador.
Comience con un plan de control para los riesgos críticos de precisión
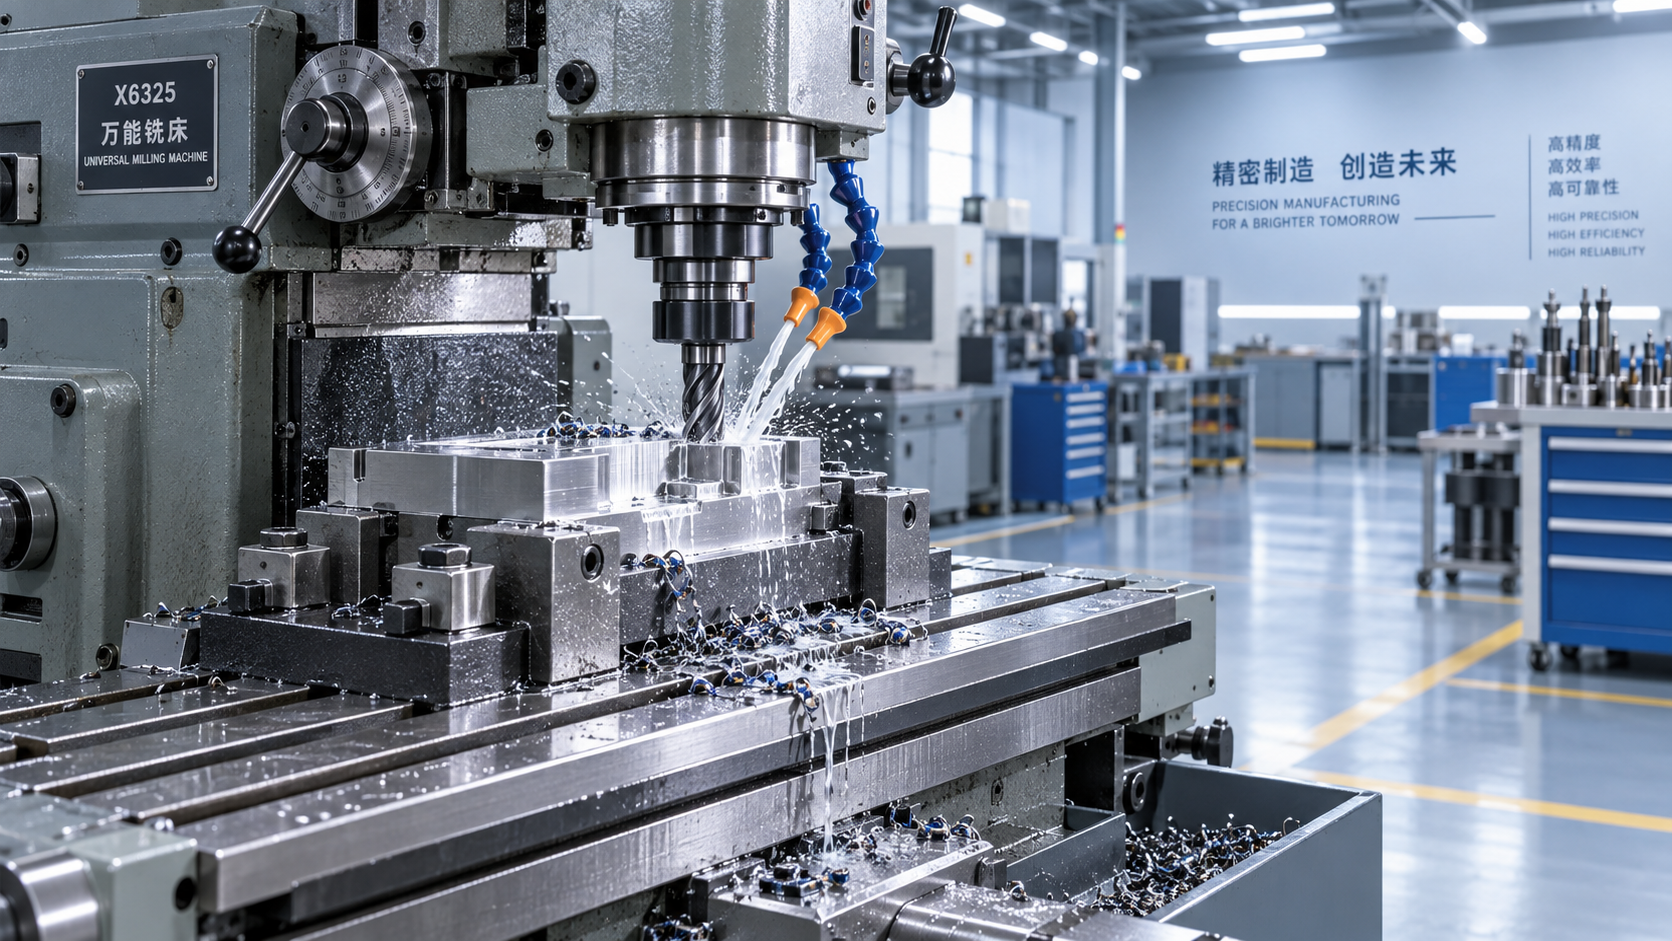
Los equipos de calidad deben identificar primero las características críticas del producto: posición de los orificios, planitud, perpendicularidad, rugosidad superficial, precisión de perfil y tolerancias dimensionales especificadas en el plano.
Cada característica debe vincularse con los parámetros de la máquina, los métodos de inspección, los límites aceptables, la frecuencia de muestreo y las acciones de escalamiento cuando la capacidad del proceso comience a disminuir.
Este enfoque evita un error común: inspeccionar minuciosamente las piezas terminadas mientras se pasan por alto las condiciones operativas que generan variación durante el fresado.
El personal de seguridad también debe incluir el estado de los resguardos, la función de parada de emergencia, el control de virutas, la gestión del refrigerante, la seguridad de las fijaciones y las vibraciones anormales en las comprobaciones rutinarias de la máquina.
Un proceso estable produce más que piezas precisas. Reduce el retrabajo, las fallas inesperadas de herramientas, la exposición a virutas proyectadas, el movimiento de las fijaciones y la presión para realizar ajustes de producción inseguros.
La velocidad del husillo y la velocidad de avance deben trabajar juntas
La velocidad del husillo determina la velocidad de corte en el filo de la herramienta, mientras que la velocidad de avance determina con qué agresividad la fresa avanza a través del material de la pieza de trabajo.
Cuando la velocidad del husillo es demasiado alta, el calor puede aumentar rápidamente, acelerando el desgaste y provocando dilatación térmica, marcas de quemado, mal acabado o deterioro del filo.
Cuando la velocidad es demasiado baja, la fresa puede rozar en lugar de cortar eficientemente, lo que aumenta la fuerza de corte, la vibración, el filo recrecido y las dimensiones inconsistentes.
La velocidad de avance merece la misma atención, ya que un avance excesivo puede sobrecargar la herramienta, desviar la pieza de trabajo y generar marcas de vibración o características sobredimensionadas.
Un avance insuficiente también puede ser perjudicial. Puede producir rozamiento, calor excesivo, mala formación de viruta y una vida útil reducida de la herramienta, pese a unas condiciones de corte aparentemente suaves.
Para una fresadora universal, la combinación correcta de velocidad y avance debe establecerse según el material, el diámetro de la fresa, el recubrimiento de la herramienta, la profundidad de contacto, la estrategia de refrigeración y el acabado requerido.
El personal de calidad debe comparar los ajustes reales de la máquina con las hojas de proceso aprobadas, especialmente después de cambios de preparación, revisiones de programas, sustituciones de herramientas o relevos de operadores.
Registrar los valores reales es importante porque los ajustes nominales por sí solos no pueden revelar anulaciones, ajustes manuales, una salida inestable del husillo o reducciones de avance realizadas para compensar problemas.
El estado de la herramienta es un indicador temprano de la deriva dimensional
Una fresa desafilada, astillada, instalada incorrectamente o mal equilibrada cambia las fuerzas de corte antes de que los datos de inspección muestren necesariamente una falla dimensional clara.
El desgaste de la herramienta suele causar formación de rebabas, deterioro del acabado superficial, aumento del ruido, decoloración por calor y un desplazamiento gradual hacia los límites de tolerancia en ciclos de producción repetidos.
Los planes de control de calidad deben definir criterios de sustitución medibles, como el número de piezas, el límite de ancho de desgaste, la tendencia de carga del husillo, el cambio de rugosidad o la tendencia dimensional.
Las comprobaciones visuales de las herramientas son útiles, pero no deben sustituir una gestión controlada de la vida útil de las herramientas para características con requisitos estrictos de tolerancia posicional o geométrica.
El descentramiento de la herramienta es especialmente importante. Un descentramiento excesivo hace que un filo corte con mayor carga, lo que provoca desgaste desigual, diámetros imprecisos, mal acabado y vibración.
Mida el descentramiento en el portaherramientas y cerca del filo de corte cuando sea práctico. Los conos limpios, las pinzas no dañadas y el par de apriete correcto favorecen resultados repetibles.
Los equipos de seguridad deben considerar las fresas dañadas y la sujeción improvisada de herramientas como riesgos inmediatos, ya que una rotura puede liberar fragmentos afilados a alta velocidad de rotación.
La rigidez de la máquina, la fijación y la alineación determinan la repetibilidad
Incluso los parámetros de corte correctos no pueden compensar una máquina flexible, una fijación floja, una pieza de trabajo sin soporte, una guía deslizante desgastada o un husillo y una mesa mal alineados.
La rigidez determina la capacidad de la máquina para resistir las fuerzas de corte sin desviarse. La desviación puede generar conicidad, ranuras imprecisas, mala perpendicularidad y posiciones de características inconsistentes.
Las fijaciones deben posicionar la pieza a partir de referencias controladas, sujetarla sin deformación, proporcionar soporte suficiente y mantener las fuerzas de corte dirigidas hacia puntos de retención estables.
Los operadores nunca deben compensar una sujeción débil reduciendo el avance a ciegas. El proceso resultante aún puede desplazar las piezas mientras oculta el problema subyacente de seguridad y calidad.
Las comprobaciones rutinarias deben incluir el estado de la mordaza, el desgaste de las abrazaderas, los sujetadores de las fijaciones, la limpieza de la mesa, el juego, las cuñas de ajuste, los rodamientos del husillo y la verificación de nivel de la máquina.
La verificación de la alineación es particularmente importante después de una reubicación, una colisión, cortes interrumpidos intensos, actividades de mantenimiento o reclamaciones relacionadas con la escuadría, el paralelismo o la precisión posicional.
Utilice indicadores calibrados, barras de prueba, escuadras de precisión y criterios de aceptación documentados en lugar de confiar únicamente en el criterio del operador o en el rendimiento previo de la máquina.
La estabilidad térmica y el control del refrigerante afectan las producciones prolongadas
La variación térmica a menudo se subestima porque una máquina puede producir piezas iniciales aceptables, pero desviarse a medida que se calientan el husillo, la herramienta, la fijación y la pieza de trabajo.
Los ciclos de producción prolongados requieren procedimientos de calentamiento, condiciones ambientales constantes cuando sea posible, suministro estable de refrigerante y programas de inspección que detecten el movimiento dimensional gradual.
La concentración, la dirección del flujo y la limpieza del refrigerante influyen en la eliminación de calor, la vida útil de la herramienta, el control de corrosión, la evacuación de virutas y la fiabilidad de la medición en proceso.
Un caudal de refrigerante insuficiente puede dejar virutas en una cavidad o ranura, causando recorte, daños superficiales, acumulación de calor y sobrecarga repentina de la herramienta durante pasadas posteriores.
Los responsables de seguridad deben confirmar que los sistemas de refrigerante no generen riesgos de resbalamiento, exposición a niebla, desagües obstruidos o prácticas de limpieza inseguras alrededor de equipos rotativos.
Para trabajos de alta precisión, compare las mediciones de arranque en frío, a mitad de la producción y al final de la producción. Esto revela si la variación del proceso está vinculada a la temperatura en lugar de a un error de inspección aleatorio.
Cuando la deriva térmica sea significativa, ajuste los controles del proceso antes de modificar las tolerancias. Un mejor calentamiento, refrigeración, secuenciación y compensación suelen ser soluciones más justificables.
Verifique el sistema de medición antes de culpar a la máquina
Un problema aparente de fresado puede deberse en realidad a un calibre inadecuado, una técnica de medición inconsistente, una superficie de referencia contaminada o un entorno de inspección no controlado.
El análisis del sistema de medición debe confirmar que los calibres tengan una resolución adecuada y que la repetibilidad y la reproducibilidad sean apropiadas para el rango de tolerancia especificado.
Los inspectores deben medir a partir de las mismas referencias utilizadas durante el mecanizado siempre que sea posible. Los distintos esquemas de referencia pueden llevar a conclusiones engañosas sobre la precisión de la máquina.
Los gráficos de tendencias son más útiles que las mediciones aisladas. Un desplazamiento direccional constante puede indicar desgaste, calor, juego o movimiento de la fijación antes de que aparezcan piezas fuera de tolerancia.
Cuando se detecte una tendencia, contenga la producción afectada, verifique el sistema de medición, inspeccione las herramientas y las fijaciones, y luego revise el historial de parámetros reales antes de reiniciar.
Esta secuencia protege a los clientes y evita ajustes innecesarios que introducen nueva variación en un proceso que quizá no sea la verdadera fuente del error.
Conecte los controles de precisión de fresado con los trabajos de fabricación relacionados
Muchos equipos de fabricación utilizan el fresado junto con la perforación, el escariado, el roscado y los trabajos de instalación, donde la preparación precisa de los orificios afecta a la calidad final del ensamblaje y a la seguridad estructural.
Para tareas de perforación portátil en estructuras de acero, la selección del equipo debe considerar la fuerza de sujeción, la precisión de posicionamiento, la carrera, la potencia, el rango de perforación y los requisitos de manipulación por parte del operador.
La solución de perforación magnética VDD80Z admite perforación con corona, perforación con broca helicoidal, roscado, escariado, perforación de medio orificio y perforación de orificios biselados para entornos de fabricación exigentes.
Su alta capacidad de sujeción magnética y su diseño compacto y portátil pueden facilitar la realización controlada de orificios en aplicaciones como puentes, construcción naval, ferrocarriles, centrales eléctricas, tuberías y fabricación de maquinaria.
Sin embargo, los equipos portátiles siguen requiriendo preparación de la superficie, contacto magnético seguro, selección correcta de la fresa, avance controlado, gestión de virutas e inspección de seguridad antes del uso.
Los equipos de calidad y seguridad deben aplicar la misma disciplina utilizada en una fresadora universal: controlar la preparación, verificar los parámetros, inspeccionar los resultados críticos e investigar las tendencias de forma temprana.
Elabore una lista de verificación diaria práctica de precisión
Una lista de verificación diaria debe confirmar el estado del husillo, la lubricación, los resguardos, las paradas de emergencia, el flujo de refrigerante, la limpieza de la mesa, el estado del portaherramientas, la seguridad de las fijaciones y los ruidos anormales de la máquina.
Antes de la producción, verifique el programa aprobado o la hoja de preparación, los correctores de herramienta, la velocidad del husillo, la velocidad de avance, el cero de trabajo, la identificación de la fresa y la disponibilidad del calibre de inspección.
Durante la producción, supervise los resultados de la primera pieza, el desgaste de la herramienta, la forma de las virutas, la vibración, la carga del husillo, el acabado superficial y las tendencias dimensionales en intervalos planificados.
Después de una colisión, rotura de herramienta, interrupción de energía, movimiento de la fijación o alarma inesperada, exija una reverificación documentada antes de que las piezas vuelvan al flujo normal de producción.
Una asignación clara de responsabilidades es esencial. Los operadores supervisan las condiciones, los inspectores verifican los resultados, el mantenimiento restablece la capacidad del equipo y el personal de seguridad aborda los riesgos antes de que se conviertan en incidentes.
Conclusión
La precisión de mecanizado en una fresadora universal es el resultado de parámetros controlados, equipos estables, herramientas capaces, fijaciones seguras, mediciones fiables y prácticas operativas disciplinadas.
Para los equipos de control de calidad y seguridad, la estrategia más sólida consiste en supervisar indicadores tempranos, documentar tendencias y corregir las causas raíz antes de que los defectos o las condiciones peligrosas se agraven.
Cuando la velocidad del husillo, el avance, el estado de la herramienta, la alineación, el comportamiento térmico y los sistemas de inspección se gestionan conjuntamente, la producción se vuelve más predecible, segura y fácil de mejorar.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
