


Cómo seleccionar una fresadora universal para trabajos de utillaje multieje
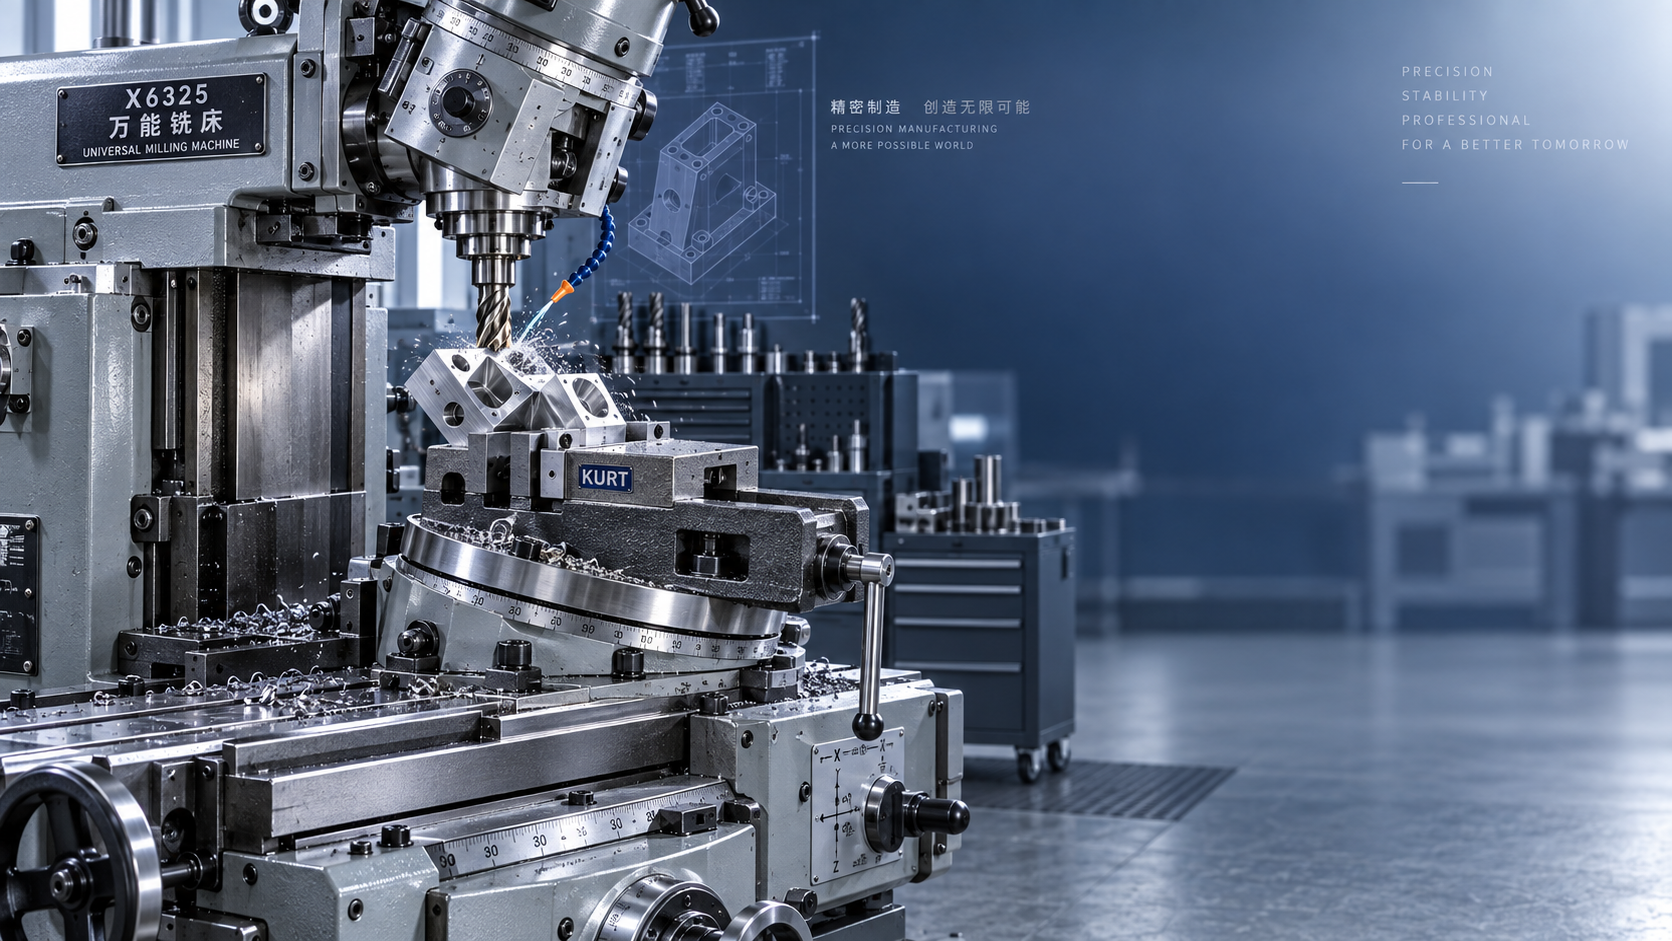
Seleccione la máquina en función de la familia de piezas más exigente, no del plano de mayor tamaño. El trabajo de utillaje multieje suele combinar dispositivos de sujeción únicos, componentes prototipo, piezas de reparación y series cortas con cambios frecuentes de configuración. Por lo tanto, una fresadora universal debe evaluarse según la fiabilidad con la que alcanza las características críticas desde posiciones prácticas de sujeción, la rapidez con la que cambia de un trabajo al siguiente y si su precisión se mantiene estable tras repetidos movimientos de giro, apriete y ciclos térmicos.
Comience con las piezas que generan repetidamente presión en la planificación: orificios inclinados, caras compuestas, cavidades que requieren varias orientaciones, piezas largas o componentes que deben mecanizarse desde múltiples referencias. Estas características determinan si es suficiente una configuración universal convencional con mesa giratoria y cabezal vertical, o si se necesita una plataforma CNC con ejes rotativos controlados. Una máquina que maneja el volumen nominal pero obliga a realizar reaprietes incómodos puede perder más tiempo en preparación e inspección del que ahorra en coste de compra.
Defina el requisito real de ejes antes de comparar máquinas
La expresión «multieje» abarca trabajos muy diferentes. Una máquina de tres ejes con mesa universal puede posicionar una pieza en ángulo y después cortar mediante ejes lineales. Esto resulta adecuado para muchos trabajos de utillaje en los que el ángulo es fijo para cada operación y la pieza puede inspeccionarse entre configuraciones. Es una opción práctica para taladrado, ranurado, colas de milano, caras inclinadas y trabajos de dispositivos de complejidad moderada.
El contorneado continuo alrededor de una pieza es un requisito diferente. Álabes, impulsores, matrices de superficies esculpidas, radios enlazados y características que deben permanecer sincronizadas durante la rotación requieren movimiento coordinado de ejes rotativos y posprocesamiento CAM adecuado. No suponga que un cabezal orientable o una mesa rotativa proporcionan automáticamente capacidad multieje simultánea. Confirme el número de ejes bajo control numérico, si los ejes rotativos son ejes de interpolación o dispositivos de indexación y qué movimientos permanecen disponibles mientras el husillo está cortando.
Los recorridos de los ejes deben revisarse incluyendo el dispositivo de sujeción, la mordaza, la mesa rotativa, el portaherramientas y la herramienta más larga. El recorrido de la mesa por sí solo puede ser engañoso porque un dispositivo alto consume holgura vertical, mientras que una unidad de cuarto eje reduce el recorrido X utilizable y puede obstruir el acceso en un extremo de la mesa. Para cada pieza representativa, modele o dibuje la posición de mecanizado más desfavorable: dimensiones de la pieza, ubicaciones de las mordazas, salida de la herramienta, distancia entre el husillo y la mesa, y trayectoria de aproximación requerida. Esto revela colisiones que una cifra de recorrido de catálogo no puede mostrar.
La precisión debe mantenerse durante la preparación
La precisión de utillaje depende de toda la cadena, desde la fundición y las guías hasta el husillo, el dispositivo, la herramienta de corte, el método de palpado y la referencia de inspección. Una cifra de posicionamiento indicada es útil, pero no describe el error final de la característica después de girar la mesa, mover una mordaza pesada o que una fresa de extremo larga se desvíe bajo carga. La repetibilidad suele ser más importante en trabajos que implican múltiples operaciones, ya que determina si puede recuperarse una referencia comprobada después de indexar o cambiar una herramienta.
Solicite evidencias de rendimiento en condiciones próximas a la carga de trabajo prevista. Una pasada ligera de acabado en aluminio revela poco sobre el comportamiento durante cortes interrumpidos en acero pretemplado. Evalúe la compensación de holgura, el comportamiento de inversión de ejes, el descentramiento del husillo en la interfaz real del portaherramientas y la capacidad de la máquina para conservar su geometría tras el calentamiento. En máquinas universales, inspeccione el sistema de bloqueo de la mesa giratoria y del cabezal. Una amplia superficie de apriete y un sistema de bloqueo positivo solo son significativos cuando el conjunto vuelve de forma consistente al ángulo ordenado.
La rigidez de la máquina debe corresponder tanto al material como a la estrategia de corte. El fresado profundo de hombros en acero aleado requiere un soporte estable del husillo, guías robustas, una estructura de mesa rígida y una corta salida de herramienta. El trabajo fino de electrodos o el acabado con diámetros pequeños puede requerir mayor énfasis en un control suave del avance y baja vibración a alta velocidad de husillo. Una velocidad máxima elevada no es automáticamente beneficiosa si el rango de par es débil a la velocidad utilizada para el desbaste, o si el sistema de herramientas no puede sujetar con seguridad fresas largas.
Examine el husillo, el cabezal y las herramientas como un solo sistema
El cono del husillo determina más que la disponibilidad de herramientas. Afecta a la rigidez, la fuerza del tirante, la disciplina de cambio de herramienta y la compatibilidad con los portaherramientas existentes. Especifique la familia de portaherramientas, el tipo de perno de retención cuando corresponda, las dimensiones del perno de tracción y la holgura disponible entre la línea de calibre y la mesa. Una máquina con un eje Z nominal generoso puede seguir siendo restrictiva cuando se requieren conjuntamente un cabezal angular grande, un portaherramientas largo y una herramienta extendida.
Un cabezal universal amplía el acceso, pero cada articulación añadida introduce una posible fuente de desviación y error de alineación. Determine si el cabezal está destinado a trabajos angulares ocasionales o a la producción repetida de características de ángulos compuestos. Cuando el acceso determine la selección, pruebe la orientación exacta del cabezal con la mordaza o el dispositivo rotativo previstos instalados. La cuestión importante es si el husillo puede aproximarse a la característica sin sacrificar rigidez ni bloquear el flujo de refrigerante.
- Para aceros templados y grandes fresas de carburo, priorice un husillo y una interfaz de portaherramientas que mantengan corta la longitud en voladizo y resistan la carga radial.
- Cuando se utilicen muchas brocas pequeñas, escariadores y fresas de extremo, evalúe el descentramiento en la pinza o en el portaherramientas de contracción térmica, en lugar de basarse únicamente en las especificaciones del husillo.
- Cuando las piezas cambien con frecuencia, estandarice las longitudes de las herramientas y las alturas de los dispositivos para que los offsets sigan siendo predecibles entre trabajos.
- Para ciclos sin supervisión, confirme que la detección de rotura de herramienta, el suministro de refrigerante, la evacuación de virutas y el control de vida útil de herramienta se ajusten al proceso real, y no solo a la lista de funciones opcionales de la máquina.
Diferencie la flexibilidad de indexación del tiempo de ciclo productivo
Una mesa universal posicionada manualmente es flexible y sencilla para trabajos de bajo volumen, especialmente cuando cada configuración contiene solo unas pocas características angulares. Su limitación aparece cuando la misma pieza requiere rotaciones repetidas, ángulos estrechamente relacionados o varias caras que deben mantenerse correlacionadas. Un eje rotativo programable reduce el tiempo de manipulación y el error de transferencia de referencias, pero añade complejidad de preparación, riesgo de colisión y una mayor necesidad de programas probados.
El cambio automático de herramientas merece el mismo nivel de análisis. Cuente las distintas herramientas necesarias después de considerar desbaste, acabado, taladrado, achaflanado, palpado y herramientas de repuesto. Un almacén pequeño puede ser adecuado para dispositivos sencillos, pero convertirse en un cuello de botella cuando varias operaciones comparten la máquina. El tiempo de cambio de herramienta importa menos que una identificación fiable de herramientas, una gestión repetible de posiciones y una recuperación sencilla tras un ciclo interrumpido.
Las operaciones cercanas de torneado y fresado también deben asignarse de forma deliberada. Por ejemplo, una máquina comoTCK700D tiene una torreta BMT40 de 12 estaciones, capacidad de herramientas motorizadas y recorridos X, Z e Y indicados de 1100 mm, 500 mm y +/-35 mm. Estas características son adecuadas para componentes torneados con características secundarias de herramienta motorizada; no sustituyen el amplio acceso de sujeción ni el rango de fresado angular requeridos en una fresadora universal. Asignar cada característica al tipo de máquina adecuado evita que una compra aparentemente versátil se convierta en un compromiso en la etapa de utillaje.
Planifique la sujeción antes de aprobar la mesa
La mesa debe soportar la carga práctica, incluidos una mordaza, placa de dispositivo, unidad rotativa, contrapunto, pieza de trabajo y abrazaderas. La capacidad de carga es solo el punto de partida. Un conjunto pesado descentrado genera flexión y puede afectar la calidad del movimiento, especialmente cerca de los extremos del recorrido. Revise la disposición de las ranuras en T, la anchura de la mesa, el acceso para los pernos de apriete y si un sistema de punto cero o una placa de dispositivo puede permanecer instalado sin reducir el recorrido necesario.
La estrategia de referencias debe ser visible en el proceso de selección. Si el componente debe retirarse para tratamiento térmico o inspección y luego volver para el acabado, identifique cómo se recuperará la referencia original. El palpado, los localizadores de dispositivo calibrados y las interfaces de palés repetibles pueden reducir el retrabajo, pero solo cuando su precisión está respaldada por prácticas disciplinadas de limpieza y apriete. Las virutas bajo un dispositivo o sobre una cara de eje rotativo generan errores que parecen fallos de posicionamiento de la máquina.
Controle los riesgos de integración del control, instalación y servicio
Confirme que el control CNC acepte la salida CAM prevista y admita las transformaciones de coordenadas requeridas, las funciones de punto central de herramienta, los ciclos de palpado y los límites de ejes rotativos. Una plataforma mecánica capaz aún puede generar retrasos evitables cuando el posprocesador no ha sido validado para el control y la configuración de ejes seleccionados. Antes de la puesta en marcha, ejecute trayectorias de herramienta representativas en simulación con el volumen real del dispositivo y verifique el procedimiento de recuperación ante interrupción de energía, rotura de herramienta y programa detenido.
Las condiciones de instalación afectan los resultados a largo plazo. La rigidez de la cimentación, la planitud del suelo, la calidad eléctrica, la variación de temperatura ambiente, la calidad del aire comprimido y el mantenimiento del refrigerante deben resolverse antes de la entrega. Deje espacio libre para armarios eléctricos, evacuación de virutas, lubricación rutinaria, acceso al servicio del husillo y carga segura de piezas largas. Las pruebas de aceptación deben utilizar piezas representativas y condiciones de corte representativas, con resultados de características medidos vinculados a las referencias acordadas, en lugar de basarse únicamente en pruebas de ejes sin carga.
La selección más sólida es la que mantiene alineadas la tolerancia requerida, el enfoque de sujeción y el método de programación. Cuando estos tres elementos se comprueban en la pieza planificada más difícil, la velocidad del husillo, el tamaño de la mesa y el número de opciones resultan mucho más fáciles de evaluar en su contexto adecuado.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
