Deriva térmica en centros de mecanizado tipo pórtico durante ciclos de corte prolongados
Deriva térmica en centros de mecanizado de pórtico durante ciclos de corte prolongados
La deriva térmica puede comprometer silenciosamente la precisión de un centro de mecanizado de pórtico durante ciclos de corte prolongados. Una máquina puede producir dimensiones aceptables después del calentamiento inicial y, sin embargo, presentar horas más tarde un error de profundidad o una falta de coincidencia entre superficies. El calor modifica la relación entre la punta de la herramienta y la pieza, incluso cuando el CNC indica que todos los ejes han alcanzado sus posiciones programadas.
Para una evaluación técnica, la pregunta útil no es simplemente si la máquina dispone de compensación térmica. La cuestión es si su comportamiento térmico sigue siendo predecible durante el ciclo de producción previsto, incluidos el desbaste pesado, el acabado, los cambios de herramienta, las pausas y el funcionamiento nocturno.
Por qué una lectura estable del husillo no significa que la máquina sea estable
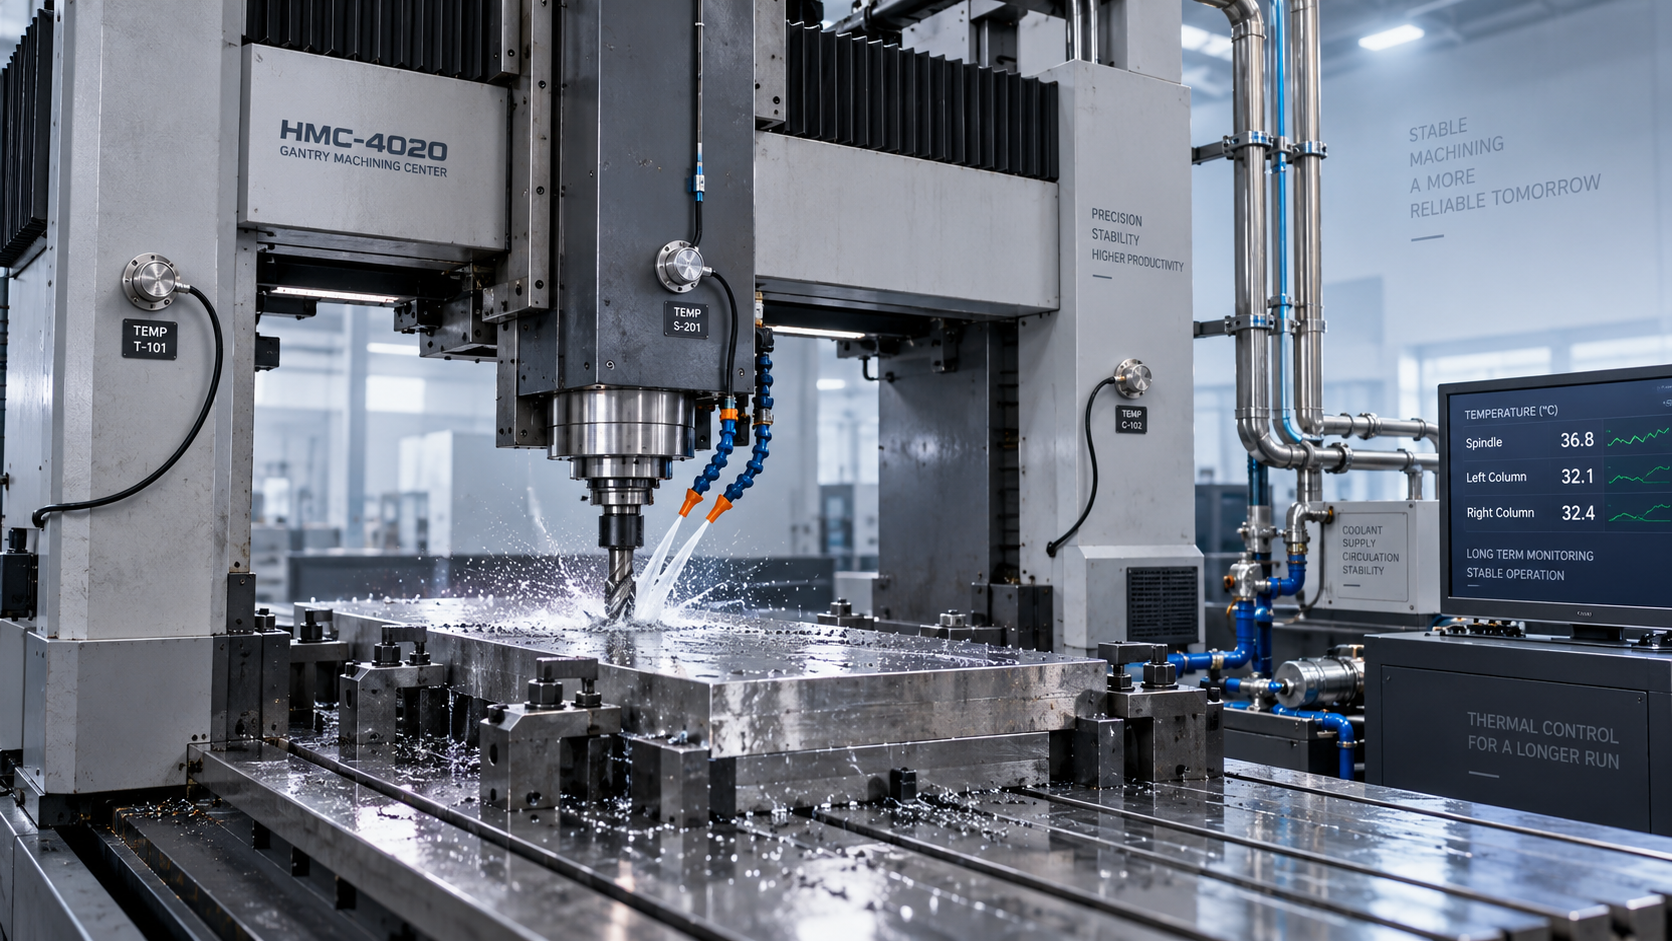
Varias fuentes de calor actúan en distintas escalas de tiempo. Los rodamientos del husillo y el sistema de accionamiento generan calor durante la rotación. Los motores de los ejes, los husillos de bolas cuando están instalados y la fricción de las guías también generan calor durante el movimiento. El corte transfiere energía a las virutas, el refrigerante, la herramienta y la pieza. Mientras tanto, la temperatura ambiente y los equipos cercanos afectan desde el exterior a la estructura de la máquina.
La dificultad reside en el calentamiento desigual. La expansión uniforme es relativamente sencilla de modelar; los gradientes de temperatura pueden doblar o inclinar los componentes. En un pórtico grande, el calentamiento desigual de las columnas o de la viga transversal puede modificar tanto la orientación como la posición de la herramienta. Un sensor de temperatura situado cerca del husillo no puede describir todo ese estado.
También importa el recorrido. Una trayectoria de herramienta corta y repetitiva concentra la actividad de los ejes de forma distinta a un programa que recorre repetidamente toda la envolvente de trabajo. Por consiguiente, una rutina de calentamiento que estabiliza un trabajo de producción puede no preparar adecuadamente la máquina para otro.
Como ejemplo de escala —no como predicción de la precisión de una máquina—, un componente de acero de un metro sometido a un aumento uniforme de temperatura de 5 °C se expandiría aproximadamente 60 micrómetros, usando un coeficiente de expansión típico de aproximadamente 12 micrómetros por metro y por grado Celsius. El error real entre la herramienta y la pieza depende de la geometría, el material, las restricciones y de qué componentes se calientan conjuntamente.
Interprete el patrón de error antes de cambiar los correctores
Considere una placa grande que se desbasta, se fresa en cavidades y luego se refrenta en acabado durante una misma sujeción prolongada. La pasada final se realiza en condiciones térmicas distintas de las de la primera operación. Si un resalte crítico se terminó al principio, su relación con la cara final puede diferir de la geometría programada, aunque cada pasada por separado pareciera consistente.
Un desplazamiento gradual entre características sucesivas puede indicar una deriva dependiente del tiempo. Un error que cambia según la posición de la viga transversal puede sugerir deformación estructural o un comportamiento dependiente de la posición. Un cambio repentino después de una transición de velocidad del husillo merece que se investigue la respuesta térmica del husillo. Ninguno de estos patrones demuestra una causa, pero cada uno ayuda a acotar la prueba.
No pase por alto la propia pieza. Una pieza medida en caliente dentro del dispositivo de sujeción puede cambiar de tamaño al enfriarse y soltarse. Del mismo modo, la palpación en máquina no proporciona automáticamente una referencia independiente: la sonda utiliza la misma estructura de la máquina y el mismo sistema de coordenadas. Puede servir para el control del proceso sin revelar necesariamente todas las fuentes de error.
Haga que la prueba de aceptación se parezca al turno real
Una breve demostración de posicionamiento no permite establecer la capacidad térmica para ciclos prolongados. La norma ISO 230-3 aborda la determinación de los efectos térmicos en las máquinas herramienta y ofrece un marco útil para analizar los métodos de ensayo. Sin embargo, citar la norma no basta; las condiciones acordadas, la disposición de medición y los resultados comunicados determinan si las pruebas son pertinentes.
Antes de realizar las pruebas, acuerde la envolvente de funcionamiento y el error admisible en las características importantes. Una evaluación práctica debería registrar:
- El estado inicial de la máquina, la temperatura ambiente, la temperatura del refrigerante y la secuencia de calentamiento inicial.
- Las velocidades del husillo, las cargas, el recorrido de los ejes, los cambios de herramienta y las pausas representativos del trabajo previsto.
- El desplazamiento entre la herramienta y la pieza en las ubicaciones acordadas, junto con las mediciones de temperatura pertinentes.
- El estado de la compensación, los cambios manuales de correctores y la incertidumbre del sistema de medición.
- El comportamiento después de una interrupción y del reinicio, no solo durante el funcionamiento ininterrumpido.
La duración debe ajustarse al proceso evaluado y no a un intervalo de demostración arbitrario. Algunos efectos térmicos se desarrollan lentamente, y una estabilidad aparente en una ubicación puede ocultar un movimiento continuo en otra parte. Cuando sea viable, utilice mediciones de desplazamiento independientes y una prueba de mecanizado representativa; después, inspeccione la pieza bajo condiciones de temperatura acordadas.
La repetibilidad entre ejecuciones separadas importa tanto como el mejor resultado. Una curva de deriva uniforme que se repite puede ser manejable. Un desplazamiento menor pero inconsistente puede ser más difícil de controlar, porque la corrección de ayer quizá no funcione hoy.
Controle el calor antes de pedirle a la compensación que lo corrija
Empiece por mantener la consistencia térmica. Mantenga los circuitos de refrigeración, limpie los intercambiadores de calor y compruebe el suministro de refrigerante en condiciones de corte. Evite las corrientes de aire directas o la luz solar sobre un lado de la máquina. Un enfriador del husillo con control preciso no elimina los errores causados por una sala inestable o un depósito de refrigerante que se calienta progresivamente.
El calentamiento inicial debe reproducir una actividad significativa del husillo y de los ejes, no limitarse a consumir un número fijo de minutos. Después de una parada prolongada, realice una comprobación de reinicio definida antes de acabar características críticas. Cambiar repetidamente los correctores sin registrar la temperatura y el historial de funcionamiento puede ocultar el comportamiento subyacente y generar errores cuando la máquina se enfríe.
La compensación térmica es valiosa cuando sus entradas y su modelo representan las condiciones reales de funcionamiento. Pregunte qué fuentes de calor abarca, si su respuesta varía según la posición de los ejes y cómo se comporta fuera de las condiciones de calibración. La compensación únicamente de la dilatación del husillo no debe presentarse como una corrección de todos los efectos estructurales y de la pieza.
La planificación del proceso ofrece otra posibilidad de intervención. Deje un margen de acabado adecuado después del desbaste, permita la recuperación térmica cuando esté justificado y mecanice características estrechamente relacionadas en condiciones comparables. Existe una contrapartida: una pausa adicional puede proteger la geometría, pero prolongar el ciclo. La decisión debe basarse en la deriva medida y los requisitos de tolerancia, no en la costumbre.
Mantenga las operaciones secundarias en la categoría adecuada
No todos los orificios de una pieza fabricada de gran tamaño necesitan acabado en el pórtico. En algunos casos, la perforación secundaria no crítica puede separarse del ciclo de precisión. ElVDG60, por ejemplo, es un taladro magnético especificado con un diámetro máximo de perforación de 50 mm, una potencia de 1500 W y una fuerza de sujeción magnética de 12000 N; no es un centro de mecanizado de pórtico. Su idoneidad depende del material, las condiciones de contacto, los requisitos de la herramienta de corte y la seguridad de la sujeción. No debe considerarse un proceso equivalente para características de posicionamiento de precisión.
Qué solicitar al proveedor de la máquina
Para un proveedor como Shandong VEDON Intelligent Equipment Co., Ltd., cuya actividad abarca máquinas herramienta CNC, soluciones de fabricación inteligente, herramientas de corte de precisión y servicio, la conversación útil relaciona el diseño de la máquina con el proceso de corte propuesto. Solicite los registros de las pruebas térmicas pertinentes, los requisitos del sistema de refrigeración, el alcance de la compensación y el procedimiento de recuperación recomendado tras una parada.
Incluya esas condiciones en el acuerdo de aceptación. La prueba decisiva no es una única cifra de precisión de la máquina en frío, sino si el centro de mecanizado de pórtico mantiene las relaciones requeridas entre características durante el ciclo de producción previsto.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas