Configuración de centros de mecanizado de pórtico para grandes estructuras soldadas propensas a deformarse
Preparación de un centro de mecanizado de pórtico para grandes estructuras soldadas propensas a deformarse
Un bastidor soldado de gran tamaño puede parecer estable sobre la mesa de la máquina y, aun así, desplazarse en cuanto se liberan las mordazas. Las tensiones residuales de soldadura, el espesor desigual de las secciones y la eliminación de material influyen en la geometría final. Por lo tanto, una preparación bien planificada del centro de mecanizado de pórtico debe hacer algo más que sujetar firmemente la estructura: debe evitar forzar la pieza soldada a adoptar una forma que no pueda conservar.
En bases de máquinas, carcasas fabricadas y bastidores estructurales largos, la cuestión clave no es simplemente si la máquina puede alcanzar todas las superficies. Se trata de determinar si el proceso completo puede lograr la geometría requerida en las condiciones de inspección y montaje, sin enderezados repetidos ni mecanizado correctivo.
Defina las condiciones de aceptación antes de elegir los dispositivos de fijación
Empiece por el plano, el esquema de referencias y las condiciones de apoyo previstas. Un bastidor inspeccionado sobre apoyos específicos puede comportarse de forma distinta al mismo bastidor apoyado sobre la mesa de una máquina. Medir la planitud mientras la pieza está fuertemente sujeta no demuestra que la estructura seguirá plana después de soltarla.
Confirme qué superficies determinan el montaje, dónde se apoyará el componente y si las tolerancias se aplican en condiciones libres o restringidas. Si el plano no lo aclara, resuélvalo antes de programar. De lo contrario, los equipos de mecanizado e inspección pueden llegar a conclusiones distintas aunque ambos sigan métodos aparentemente razonables.
Compruebe que la pieza soldada recibida se ajuste a ese plan. Registre la curvatura, la torsión y el material disponible para mecanizado en los puntos críticos. Una esquina elevada no indica necesariamente que haya material sobrante; puede señalar que todo el bastidor está torcido. Definir una orientación de mejor ajuste antes del corte puede evitar que una superficie de apoyo quede mecanizada mientras que otra agote el margen disponible.
Considere la estabilización de tensiones una decisión de proceso, no una casilla que marcar
Cuando las especificaciones del material y los requisitos de fabricación lo permitan, puede ser adecuado aliviar térmicamente las tensiones antes del mecanizado. La idoneidad y el ciclo dependen del material, el procedimiento de soldadura, el espesor de la sección y las propiedades requeridas. No aplique una receta genérica de temperatura y tiempo de mantenimiento a todas las estructuras fabricadas.
Para tolerancias exigentes, considere si conviene realizar un desbaste antes de una etapa adicional de estabilización. La eliminación de una cantidad considerable de material puede redistribuir las tensiones residuales incluso después de un tratamiento previo. Esto no significa que todas las piezas soldadas necesiten dos tratamientos; significa que la ruta debe responder al riesgo de deformación, no a la costumbre.
El enfriamiento o la espera entre operaciones ayudan a igualar las temperaturas, pero el mero paso del tiempo no demuestra que las tensiones residuales se hayan aliviado adecuadamente. Mantenga separados el asentamiento térmico y el alivio de tensiones en el plan de proceso.
Apoye la estructura sin enderezarla con las mordazas
Un punto de partida práctico consiste en utilizar tres apoyos principales para establecer el plano de preparación, con apoyos auxiliares ajustables bajo las zonas expuestas a las fuerzas de corte. En una pieza soldada flexible, esos apoyos auxiliares deben entrar en contacto con la pieza sin levantarla ni deformarla. Su ubicación debe seguir las trayectorias de carga de la estructura, no limitarse a los espacios convenientes entre las ranuras de la mesa.
Coloque las mordazas cerca de zonas apoyadas y relativamente rígidas, como nervaduras o uniones entre secciones. Sujetar una brida delgada a medio camino entre los apoyos puede doblarla hacia abajo; mecanizarla plana en esas condiciones puede dejar una zona elevada al soltarla. Una mayor fuerza de sujeción no implica necesariamente mayor estabilidad.
Utilice una secuencia de apriete controlada y supervise con indicadores los puntos de referencia accesibles. Si esos puntos se desplazan de forma significativa durante el apriete, revise la disposición de los apoyos antes de aumentar la fuerza. Cuando sea necesario, proporcione una resistencia positiva a las fuerzas de corte en lugar de depender únicamente de la fricción y de una presión excesiva de las mordazas.
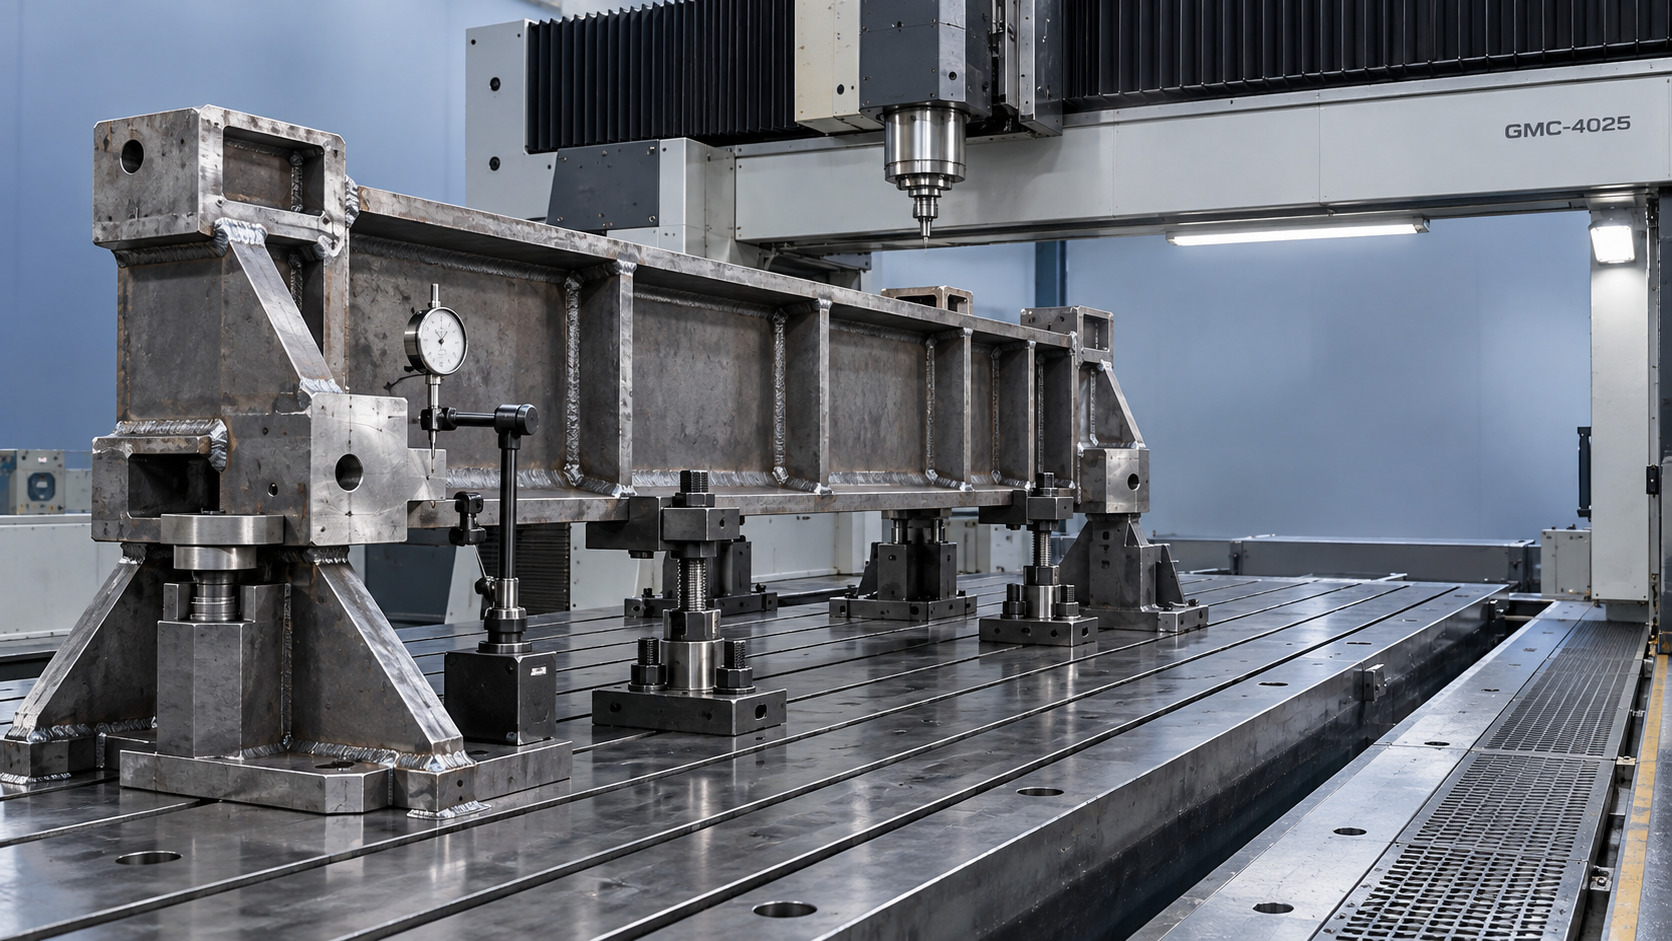
El registro de preparación debe identificar los apoyos principales, los apoyos auxiliares, la ubicación de las mordazas y el orden de apriete. Esto resulta especialmente útil cuando el desbaste y el acabado se realizan en preparaciones distintas: rara vez una fotografía por sí sola explica qué gato soportaba la carga y cuál solo estaba en contacto.
Compruebe el espacio de trabajo con las herramientas reales instaladas
Un centro de mecanizado de pórtico puede tener un recorrido nominal suficiente y, aun así, carecer de espacio libre alrededor de un dispositivo de fijación alto, un portaherramientas extendido o una operación de acceso lateral. Verifique que la masa combinada de la pieza y el dispositivo de fijación esté dentro de los límites de la máquina y, a continuación, compruebe el espacio libre del cabezal, el espacio para el cambio de herramientas, el acceso para el palpado y la evacuación de virutas. Incluya cualquier cabezal angular o herramienta de gran alcance en la revisión de colisiones.
Limpie las zonas de apoyo y referencia para eliminar cascarilla, salpicaduras de soldadura y rebabas. Use una sonda o un indicador en suficientes puntos para comprender la geometría, en lugar de alinear la pieza tomando como referencia un único borde soldado conveniente. Cuando sea posible, cree referencias duraderas desde el principio para que las preparaciones posteriores no dependan de superficies irregulares de fabricación.
Shandong VEDON Intelligent Equipment Co., Ltd. suministra máquinas herramienta CNC, soluciones de fabricación inteligente y herramientas de corte de precisión. Para esta aplicación, una conversación técnica útil debe relacionar la capacidad de la máquina y el alcance de las herramientas con la disposición de los apoyos y la secuencia de mecanizado propuestas, y no limitarse a comprobar si la pieza soldada cabe en la mesa.
Separe la eliminación de material de la geometría final
El desbaste debe dejar material suficiente para corregir la pieza después de que se mueva. Determine ese margen en función de la geometría de entrada, el historial de fabricación y los requisitos de tolerancia, en lugar de aplicar un valor fijo a todos los trabajos.
Cuando el acceso lo permita, distribuya la eliminación de material entre superficies relacionadas en lugar de terminar una cara muy mecanizada mientras la zona opuesta permanece intacta. Mecanice las superficies de montaje emparejadas en una secuencia que limite la eliminación desequilibrada. El objetivo no es alcanzar una simetría perfecta a cualquier precio, sino evitar cambios innecesariamente grandes en la rigidez o el equilibrio de tensiones durante una sola operación.
Después del desbaste, incluya una etapa planificada para soltar y volver a comprobar la pieza. Asegure la pieza para evitar que se mueva antes de aflojar las mordazas y, a continuación, restablezca los apoyos y la alineación siguiendo el método documentado. Compare las mediciones de referencia antes de decidir si queda material suficiente para el acabado.
Las recomendaciones del fabricante de las herramientas son un punto de partida para los parámetros de corte, no una garantía de que una pieza soldada flexible permanezca estable. Limite el voladizo de la herramienta, utilice filos de corte afilados y adecuados al material, y ajuste el contacto de corte cuando cambie la rigidez local. Las vibraciones cerca de una pared sin apoyo suelen indicar un problema de sujeción, no simplemente de velocidad del husillo.
Evite que el taladrado secundario altere la preparación principal
Algunos orificios auxiliares no críticos pueden mecanizarse mejor fuera del ciclo del pórtico, siempre que sus tolerancias de ubicación y accesibilidad lo permitan. El taladro magnético VDG50 tiene un diámetro máximo de taladrado especificado de 50 mm, una potencia nominal de 1500 W y una fuerza de sujeción de la base magnética de 12000 N. Es una herramienta de taladrado independiente, no un sustituto del mecanizado de precisión de agujeros controlado por coordenadas.
La sujeción magnética depende de que el material sea ferromagnético y de su espesor, planitud y estado superficial. La fuerza de sujeción especificada no debe considerarse una fuerza garantizada sobre una superficie pintada, con cascarilla o de una estructura soldada delgada. Siga las instrucciones de funcionamiento y utilice la sujeción secundaria especificada.
Suelte la pieza antes de declarar que el proceso ha sido satisfactorio
La inspección final debe reproducir las condiciones de apoyo acordadas y tener en cuenta las diferencias de temperatura en la estructura. Una sonda en la máquina puede confirmar la geometría en la preparación actual, pero por sí sola no permite determinar qué ocurre después de soltar las mordazas.
Prevea tiempo en el programa para las etapas de inspección: confirmación del material disponible al recibir la pieza, desplazamiento después del desbaste y geometría final una vez liberada. Si el bastidor se deforma y queda fuera de tolerancia al soltarlo, el siguiente paso es revisar la carga sobre los apoyos, las tensiones residuales y la secuencia de eliminación de material, no realizar automáticamente otra pasada de acabado en la misma preparación deformada.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas