Dimensionamiento de un centro de mecanizado de pórtico para piezas grandes y holgura del utillaje
Un centro de mecanizado de pórtico tiene el tamaño adecuado cuando puede soportar el conjunto completo, alcanzar todas las características necesarias y mover las herramientas de forma segura alrededor de la pieza y los dispositivos de sujeción. Las dimensiones de la mesa por sí solas no permiten determinarlo. Una pieza fundida de gran tamaño puede caber en la mesa y, aun así, dejar un espacio insuficiente para las mordazas, la holgura del husillo o el acceso necesario para mecanizar un borde exterior.
Comience con la pieza en su posición de mecanizado prevista, incluidos los soportes, elementos de posicionamiento, mordazas y herramientas. Después, evalúe la secuencia completa: carga, palpado, corte, cambios de herramienta, inspección y descarga. Esto permite determinar si una máquina ofrece una capacidad utilizable para el trabajo.
Defina el envolvente de preparación antes de comparar los tamaños de las máquinas
El envolvente de preparación es el espacio ocupado por la pieza y por todo lo necesario para sujetarla de forma segura. Utilice la pieza en bruto de mayor tamaño que pueda recibirse, teniendo en cuenta las variaciones de fundición, las deformaciones por soldadura y el margen de mecanizado. Las dimensiones de la pieza terminada pueden subestimar el espacio necesario durante el desbaste.
Incluya placas de fijación, elevadores, escuadras angulares, brazos de sujeción, extremos de pernos y topes de posicionamiento. En estructuras soldadas irregulares, examine por separado cada orientación prevista. La pieza más larga puede determinar el recorrido longitudinal, mientras que una preparación más corta pero más alta puede determinar la holgura del puente.
Base los requisitos en piezas representativas de producción y trabajos futuros plausibles. Combinar la longitud, anchura, altura y peso máximos de trabajos no relacionados puede generar una especificación de máquina sobredimensionada que ninguna preparación real requiere.
Separe el tamaño de la mesa del área de mecanizado alcanzable
Una mesa puede soportar un componente más allá del área que el husillo puede mecanizar. Por el contrario, el recorrido de los ejes puede extenderse más allá de la superficie de la mesa sin proporcionar un soporte adecuado para una pieza larga o flexible. Evalúe el soporte y el alcance como requisitos independientes.
Para el fresado frontal, el centro de la herramienta puede necesitar desplazarse más allá del límite de la pieza para terminar un borde. El fresado periférico requiere espacio para el radio de la herramienta y la trayectoria de entrada. El mandrinado o taladrado cerca de un borde introduce restricciones diferentes, ya que el portaherramientas, la nariz del husillo o la carcasa del cabezal pueden aproximarse a una mordaza o a la columna.
Compare las posiciones requeridas del centro de la herramienta con los límites de recorrido reales de la máquina en la preparación propuesta. Incluya los puntos de palpado y cualquier característica mecanizada con un cabezal angular. Un accesorio modifica tanto el alcance como la holgura frente a colisiones; su punto de corte está desplazado respecto a la línea central del husillo.
En una máquina de mesa móvil, compruebe el envolvente barrido por la mesa cargada a lo largo de todo su recorrido. En un diseño de pórtico móvil, examine la holgura alrededor del puente en movimiento y de los equipos asociados. Estas configuraciones también afectan al espacio en planta, al acceso para la carga y a la forma en que los servicios llegan a la zona de trabajo.
Compruebe la holgura vertical en ambos extremos del recorrido del husillo
El recorrido del eje Z no describe el envolvente vertical de trabajo completo. Las dimensiones relevantes incluyen la distancia mínima y máxima entre la mesa y el punto de referencia del husillo, la proyección de la herramienta, la altura del dispositivo de sujeción y la geometría del cabezal del husillo. Los planos del proveedor deben indicar si una dimensión se refiere a la nariz del husillo, a la línea de referencia o a otro punto de referencia.
En el extremo superior, la máquina debe superar la obstrucción más alta con la herramienta requerida instalada. En el extremo inferior, debe alcanzar la ubicación de corte más profunda sin que la carcasa del husillo o el portaherramientas entren en contacto con la pieza. Una máquina puede tener una holgura superior generosa y, aun así, presentar dificultades para mecanizar una superficie baja con una herramienta corta y rígida.
Como comprobación geométrica inicial, sume la altura del dispositivo de sujeción, la altura de la pieza, la proyección de la herramienta y la holgura de retracción requerida. Compare esa suma con la distancia máxima entre la mesa y el husillo utilizando puntos de referencia coherentes. Después, compruebe por separado la posición de corte más baja. Este cálculo sirve para filtrar candidatos, pero no sustituye la comprobación de colisiones.
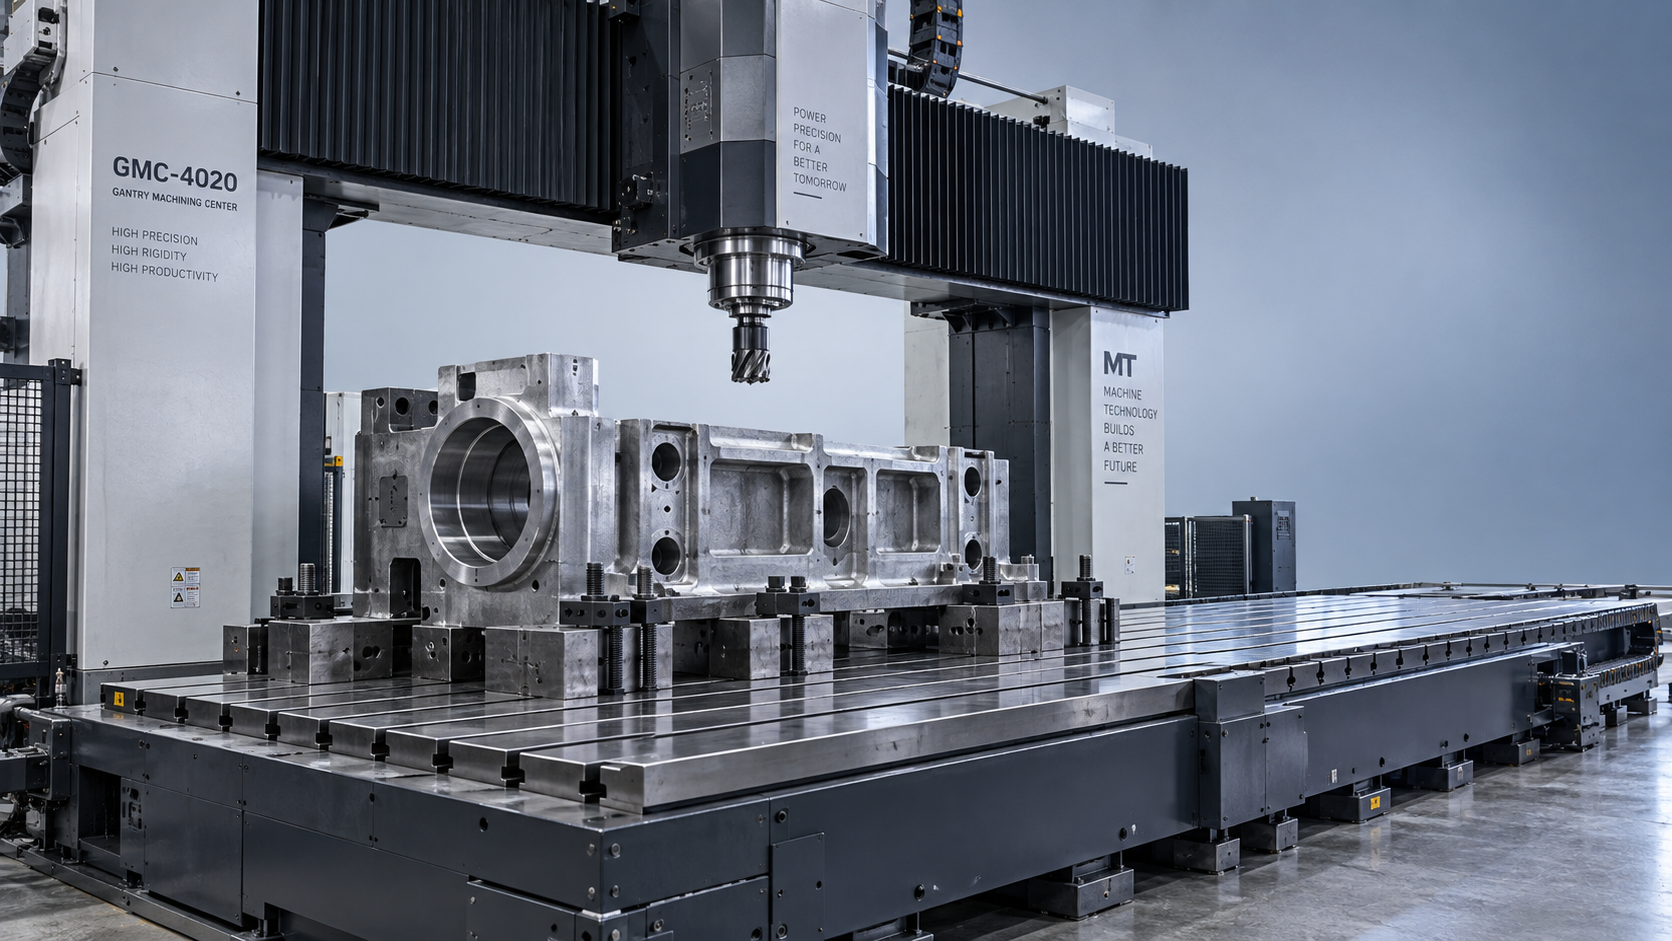
Revise tanto el conjunto de herramienta más grande como el más largo. Una fresa frontal ancha puede interferir con las mordazas cercanas, mientras que una herramienta de mandrinado larga puede necesitar espacio adicional para retirarse. Los cambios automáticos de herramienta pueden introducir restricciones relativas a la longitud, el diámetro y el peso de la herramienta, así como a la posición en la que se realiza el intercambio.
Evite resolver un alcance insuficiente del husillo simplemente especificando herramientas más largas. Una mayor proyección incrementa el riesgo de flexión y vibraciones. Un dispositivo de sujeción más bajo, una configuración diferente del cabezal o un travesaño ajustable pueden proporcionar una posición de trabajo más adecuada.
Elija márgenes de holgura en función de los movimientos reales
No existe un margen universal que haga viable cualquier preparación de piezas grandes. El espacio adicional debe corresponder a una necesidad definida: aproximación de la herramienta, evacuación de virutas, acceso de la sonda, ajuste de mordazas o equipos de elevación. Un margen arbitrario alrededor de la pieza nominal puede pasar por alto la ubicación más ajustada.
Considere una placa ancha con mordazas a ambos lados. Puede pasar entre las columnas, pero una herramienta que se aproxime al borde exterior podría golpear una mordaza. Mover las mordazas hacia dentro podría obstruir otra característica o reducir la seguridad de la sujeción. La solución puede requerir un envolvente de trabajo más ancho, una sujeción rediseñada o una reubicación planificada de las mordazas.
Cuando sea necesario reubicar las mordazas, evalúe si las restricciones restantes mantienen la posición y resisten las fuerzas de corte. Incluya esta intervención en la planificación del tiempo de ciclo y del proceso. Una holgura que dependa de una solución improvisada del operario y no esté documentada constituye una base débil para seleccionar el equipo.
Confirme que la estructura puede cortar con el alcance requerido
El ajuste físico es solo una parte de la capacidad. Un componente alto colocado sobre elevadores sitúa las fuerzas de corte más lejos de la mesa, aumentando la tendencia de la preparación a flexionarse o girar. Extender un carnero para alcanzar una característica profunda también puede reducir la rigidez en comparación con el corte cerca de su posición retraída.
Evalúe la máquina en las posiciones en las que se realizarán los cortes exigentes. El desbaste intenso de acero impone requisitos diferentes de par a baja velocidad, herramientas y rigidez estructural que el acabado de un panel delgado de aluminio. La potencia nominal del husillo por sí sola no determina la idoneidad.
Del mismo modo, la capacidad de carga nominal de la mesa no describe por completo las condiciones de carga aceptables. Un peso concentrado sobre soportes pequeños, un centro de gravedad desplazado o un voladizo considerable pueden requerir una disposición de soporte diferente. Incluya la masa del dispositivo de sujeción y compruebe la distribución de carga propuesta con respecto a los límites de carga de la máquina.
En componentes largos, los cambios de temperatura pueden afectar a las dimensiones a lo largo de la pieza. Analice la precisión requerida sobre la longitud de mecanizado real, junto con las condiciones de calentamiento, el control del refrigerante, la estrategia de palpado y el entorno de trabajo previsto.
Deje espacio para cargar, limpiar y mantener la preparación
Una pieza que cabe durante el mecanizado puede seguir siendo difícil de instalar. Compruebe el gancho de la grúa, la viga separadora, los ángulos de las eslingas, los puntos de elevación y las aberturas del cerramiento con el husillo o el puente en su posición de carga. Los equipos de elevación necesitan su propio envolvente de holgura.
El acceso también debe permitir las tareas rutinarias: apretar mordazas, conectar sistemas hidráulicos, colocar soportes y retirar virutas. Los alojamientos profundos y los elementos de fijación muy próximos pueden atrapar virutas, provocando un nuevo corte o impidiendo un apoyo fiable durante la siguiente preparación. La capacidad del transportador y el suministro de refrigerante deben ser adecuados para el material y el volumen de viruta previsto.
Incluya el acceso para mantenimiento y la retirada del contenedor de virutas en la distribución de la planta. La huella de la máquina debe abarcar el movimiento de la mesa, los transportadores, las puertas de servicio y los equipos auxiliares. Estos requisitos pueden determinar si un candidato es práctico dentro del área disponible.
Realice la comparación final en torno a una secuencia de mecanizado completa
Antes de seleccionar un centro de mecanizado de pórtico, proporcione a los proveedores preseleccionados el modelo de la pieza, el envolvente de la pieza en bruto, el concepto de sujeción, el material, las tolerancias, los conjuntos de herramientas y las operaciones propuestas. Solicite un plano que muestre la preparación en las posiciones críticas de los ejes.
- Demuestre el acceso a las características más externas y a las superficies más profundas.
- Compruebe las colisiones que impliquen el cabezal, los portaherramientas, las mordazas, las columnas y las protecciones.
- Muestre las posiciones de carga, cambio de herramienta, palpado y retracción segura.
- Documente la distribución de la carga y la disposición de los soportes.
- Defina una prueba de aceptación de mecanizado representativa con requisitos medibles de dimensiones y acabado superficial.
Elija capacidad adicional cuando responda a una necesidad de producción específica. Una abertura más ancha puede conservar una disposición segura de los dispositivos de sujeción; un rango vertical mayor puede admitir una familia de piezas prevista. La especificación de compra más sólida relaciona cada dimensión principal de la máquina con una preparación, un movimiento o un requisito de corte real.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas