Alineación del cabezal de una fresadora: corrección de los escalones entre pasadas de la fresa de planeado
Los escalones entre pasadas adyacentes de fresado frontal son un motivo para comprobar la orientación del cabezal, no una prueba de que el cabezal necesite ajuste. Un husillo inclinado con respecto a la mesa puede dejar cortes superpuestos a diferentes alturas, pero el descentramiento de los insertos, el movimiento de la pieza, los errores de geometría de los ejes y la deflexión de corte pueden producir marcas similares. Ajustar el cabezal antes de separar estas causas puede ocultar un error y provocar otro.
La corrección fiable consiste en confirmar una discontinuidad de altura medible, comprobar la alineación entre el husillo y la mesa en condiciones repetibles y verificar el resultado mediante un corte de prueba controlado. Una superficie que parece mejor después del ajuste no constituye evidencia suficiente: tanto las lecturas del indicador como la superficie mecanizada deben cumplir los requisitos aplicables.
Determine si la marca es un escalón o un patrón de corte
Limpie la pieza e inspeccione el límite entre las pasadas. Los cambios en el contacto de la herramienta pueden crear bandas de luz contrastantes sin una diferencia de altura significativa. Mida a través del límite con un equipo adecuado para medir superficies o con una configuración de indicador referenciada independientemente de la superficie sospechosa. Elimine las rebabas sin redondear el límite que se está midiendo.
Registre la dirección de avance, el desplazamiento lateral entre pasadas, el diámetro de la fresa, la profundidad de corte y si las pasadas adyacentes se realizan en la misma dirección o en direcciones opuestas. Estos detalles ayudan a distinguir los errores de alineación de los movimientos dependientes de la carga.
- Una cresta repetible en cada solapamiento: investigue la orientación del cabezal, pero confirme también el asiento de la herramienta y la altura de los insertos.
- Un defecto que cambia sustancialmente con la dirección de avance: compruebe los efectos de las fuerzas de corte, el juego cuando corresponda y la rigidez del dispositivo de sujeción.
- Marcas regulares dentro de cada revolución de la fresa: inspeccione el estado de los insertos, el descentramiento axial y el asiento de la fresa antes de ajustar la geometría de la máquina.
- Un cambio de altura que aumenta a lo largo de la mesa: investigue la geometría de la mesa, la torsión de la máquina o el apoyo de la pieza, en lugar de asumir una inclinación constante del cabezal.
Compruebe la pieza mientras está sujeta y, cuando el plan de inspección lo permita, después de liberarla. Una pieza delgada que se aplana por una sujeción excesiva puede recuperar su forma después del mecanizado; la alineación del cabezal no corregirá esa deformación.
Elimine los errores de preparación antes de medir el cabezal
Inspeccione el cono del husillo, el portaherramientas, las caras de montaje de la fresa y los alojamientos de los insertos para detectar virutas, rebabas o daños. Confirme el asiento y el apriete de los insertos conforme a las instrucciones del fabricante de la herramienta. Mida el descentramiento axial de la fresa con el conjunto instalado, utilizando un punto uniforme en cada filo de corte. Un solo inserto que sobresalga puede dominar el acabado y complicar el diagnóstico.
Lleve la fresadora a la condición térmica prescrita antes de realizar comprobaciones de precisión. Registre la extensión de la caña, la posición del carnero, la posición del cabezal y el estado del bloqueo de los ejes. En una fresadora de consola, utilice la extensión mínima práctica de la caña y asegure la caña según lo especificado. En otras configuraciones, siga el procedimiento de comprobación geométrica del fabricante en lugar de transferir sin cambios las prácticas de las fresadoras de consola.
Retire la herramienta de corte antes de instalar un indicador de barrido. Evite la rotación involuntaria del husillo y el movimiento de la máquina durante la preparación. Utilice únicamente los movimientos controlados de los ejes necesarios para el posicionamiento y gire manualmente el conjunto del indicador conforme al procedimiento de preparación segura de la máquina. Nunca accione el husillo con un indicador de alineación instalado.
Realice el barrido de una referencia fiable en ambas direcciones
Monte rígidamente en el husillo un comparador de carátula o un instrumento adecuado para comprobar la alineación. Realice el barrido sobre la superficie de la mesa, un anillo de alineación cualificado o una placa de referencia verificada. Limpie cuidadosamente todas las zonas de contacto. Evite ranuras, abolladuras y bordes elevados; una placa no verificada puede introducir más error que la alineación que se está comprobando.
Utilice el diámetro de barrido más grande posible que permanezca sobre una referencia fiable y dentro del recorrido del instrumento. Un barrido más amplio aumenta la sensibilidad al error angular. Mantenga la mesa inmóvil mientras compara los puntos opuestos, conserve una geometría uniforme del palpador y utilice una presión de contacto ligera y estable.
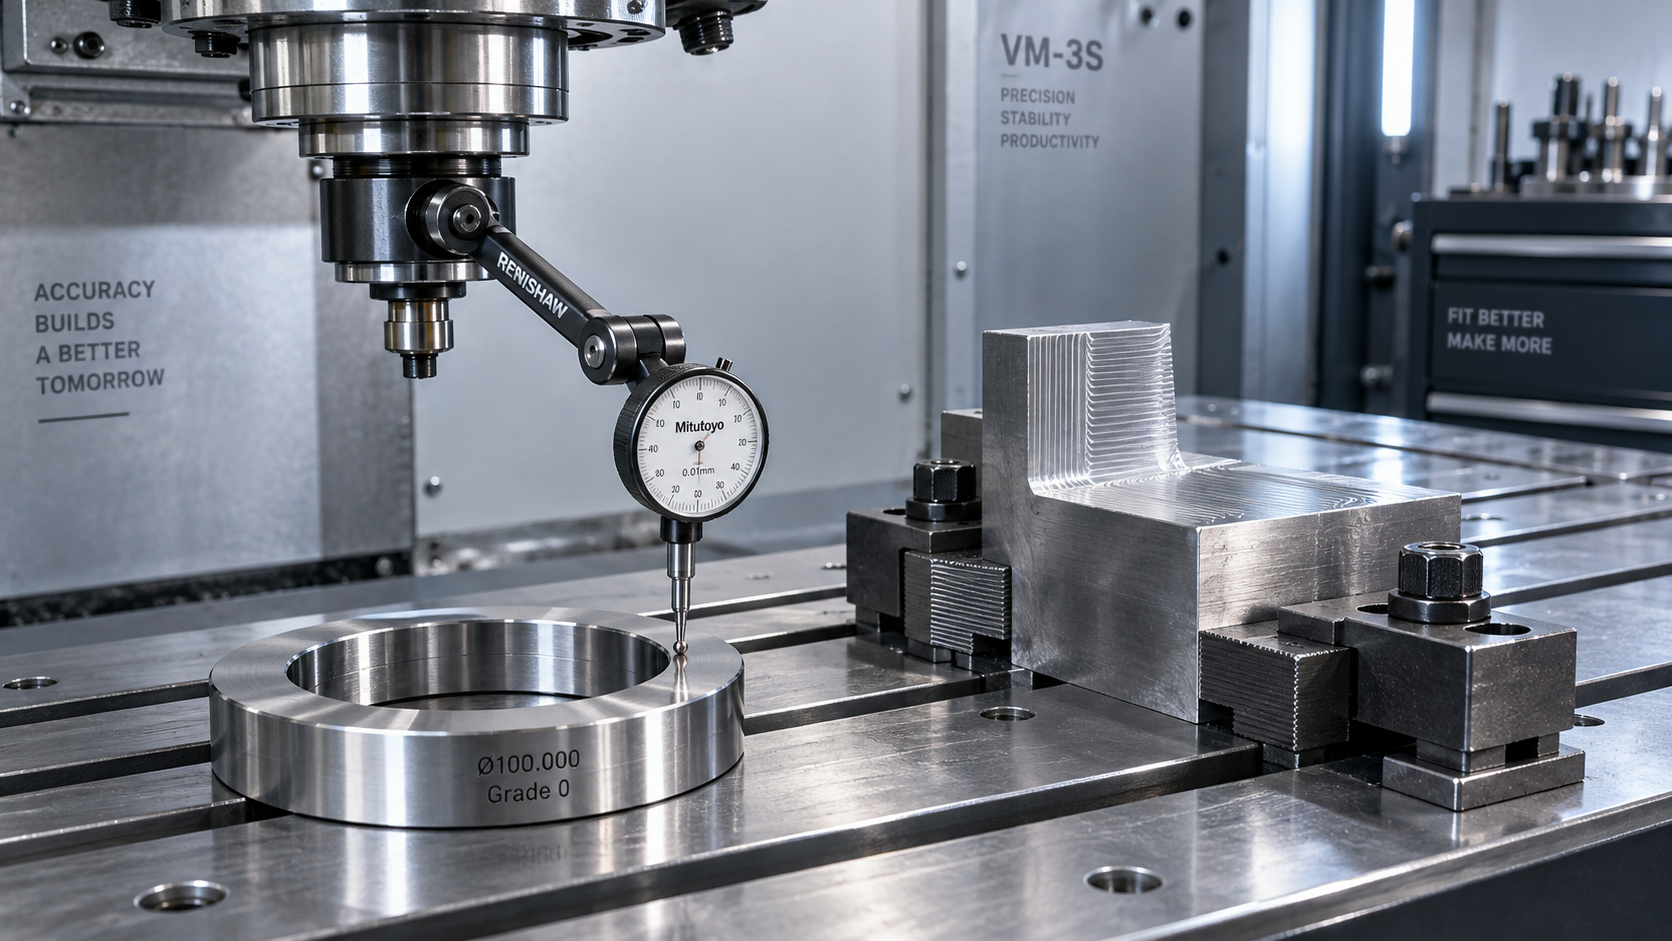
Compare las lecturas en las posiciones izquierda y derecha, y después en las posiciones delantera y trasera. Estos pares muestran la orientación del husillo con respecto a la referencia en dos planos perpendiculares. Repita el barrido para comprobar que las lecturas son estables. Si no se repiten, investigue el montaje del indicador, las condiciones de contacto, el juego de los rodamientos o el movimiento de la máquina antes de realizar un ajuste.
Para un error angular pequeño, la relación aproximada es:
Error angular en radianes ≈ diferencia de lecturas entre puntos opuestos ÷ diámetro de barrido.
Por ejemplo, una diferencia de 0,02 mm en un barrido de 200 mm representa aproximadamente 0,0001 radianes. Esto es una ilustración, no un límite de aceptación. La diferencia permitida debe proceder de la especificación de la máquina, el procedimiento de servicio y la precisión requerida por el trabajo.
No considere la diferencia del indicador como el escalón previsto entre pasadas. La superficie resultante también depende de la geometría de la fresa, el desplazamiento entre pasadas, los filos de corte activos, la dirección de avance y la deflexión. El barrido mide la alineación; el corte de prueba establece su efecto sobre el mecanizado.
Ajuste el cabezal sin perder el control del conjunto
En una máquina con cabezal ajustable, identifique el ajuste correcto de giro o inclinación y sus correspondientes abrazaderas. Apoye el cabezal cuando así lo requiera el fabricante. Afloje los elementos de fijación solo lo suficiente para permitir un movimiento controlado; liberar excesivamente el conjunto puede hacer que un cabezal pesado se desplace de forma repentina.
Realice una pequeña corrección, apriete ligeramente las abrazaderas y repita el barrido. Con un solo indicador, acercar las lecturas alta y baja a su punto medio proporciona un objetivo inicial útil, pero la respuesta real depende de la ubicación del pivote y del mecanismo de ajuste. No suponga que el movimiento de un tornillo de elevación produce un cambio equivalente en el indicador.
Corrija ambos planos de forma iterativa, porque apretar o ajustar un plano puede afectar al otro. Apriete los elementos de fijación siguiendo la secuencia especificada y con el par especificado, y vuelva a medir. Una lectura obtenida con las abrazaderas flojas no representa la alineación final.
En un centro de mecanizado CNC de cabezal fijo, un barrido inaceptable no autoriza a aflojar el cartucho del husillo ni a añadir calces improvisados. Compruebe el estado de instalación, la nivelación de la máquina, el historial de colisiones y el procedimiento de alineación del fabricante. Los trabajos de alineación estructural requieren el método de ajuste designado y la metrología adecuada.
Distinga también la alineación del husillo de la perpendicularidad del movimiento del eje Z. El eje del husillo puede ser perpendicular a la mesa en la posición de medición mientras el cabezal se desplaza por una trayectoria incorrectamente alineada. El barrido de la mesa por sí solo no certifica la geometría completa de la máquina.
Demuestre la corrección mediante una prueba controlada de fresado frontal
Utilice una pieza de prueba estable, con espesor y apoyo adecuados. Mantenga inicialmente la fresa y las condiciones de corte originales, siempre que sean seguras y la herramienta esté en condiciones de servicio. Cambiar simultáneamente la herramienta, el avance, la sujeción de la pieza y la alineación dificulta identificar qué corrección resolvió el defecto.
Mecanice pasadas adyacentes con un desplazamiento documentado entre pasadas y un comando Z uniforme. Comience con pasadas en la misma dirección para reducir la influencia de los efectos relacionados con las inversiones de dirección y, después, reproduzca la trayectoria de la herramienta de producción. Mida la altura a través de los solapamientos en lugar de depender de la luz reflejada.
Si el barrido cumple la especificación pero permanece un escalón, la siguiente acción debe basarse en la evidencia:
- El escalón disminuye con una carga de corte menor: investigue el voladizo de la herramienta, la rigidez del cabezal, la sujeción de la pieza y los parámetros de corte.
- El defecto sigue a una fresa determinada: vuelva a comprobar el asiento del portaherramientas, el estado del cuerpo de la fresa, los alojamientos de los insertos y el descentramiento axial.
- El error cambia con la posición de la mesa: compruebe el estado de la mesa, la geometría de los ejes, la torsión de instalación y las condiciones de apoyo.
- El resultado cambia después del calentamiento: examine la estabilización térmica y el crecimiento del husillo antes de repetir el ajuste mecánico.
La arquitectura de la máquina también establece los límites de este procedimiento. Un centro de torneado con eje Y y herramientas motorizadas, como el TCK52DY, requiere comprobar el portaherramientas motorizado, la alineación de la torreta y las relaciones pertinentes entre los ejes. Un procedimiento de alineación del cabezal de una fresadora vertical no debe aplicarse directamente a su disposición de herramientas BMT.
Establezca una referencia de servicio medible
Registre el diámetro de barrido, las lecturas en ambos planos, la posición de la máquina, la condición térmica, el estado final de las abrazaderas y el resultado medido del corte de prueba. Incluya la identificación de la fresa y las condiciones de mecanizado para que una inspección posterior pueda reproducir la comprobación.
Cierre la corrección solo cuando el conjunto completamente asegurado cumpla el requisito de alineación y las pasadas adyacentes cumplan el requisito de la pieza. Si los dos resultados no coinciden, conserve las mediciones e investigue la causa restante en lugar de inclinar repetidamente el cabezal para compensar un fallo no relacionado.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas