En una fresadora, el sistema R8 suele ser adecuado para cambios manuales de herramientas, mientras que el BT40 permite la producción automatizada. El ISO 40 requiere una identificación más precisa antes de poder confirmar la compatibilidad.
La diferencia fundamental es que coincidir en el tamaño del cono no garantiza que las herramientas sean intercambiables. También deben coincidir los elementos de retención, la geometría de la brida y las interfaces del cambiador de herramientas.
Por lo tanto, los evaluadores técnicos deben comparar el sistema completo del husillo con las cargas de corte, la frecuencia de cambio de herramientas, los requisitos de precisión y el coste de mantenimiento de las herramientas adecuadas.
Esta comparación examina la geometría, la retención, la compatibilidad y los aspectos relacionados con la velocidad para ayudar a los compradores a distinguir las especificaciones útiles de las suposiciones que pueden causar errores de compra o problemas de mecanizado.
Para tratar cuestiones relacionadas con equipos con Shandong VEDON Intelligent Equipment Co., Ltd., estas comprobaciones proporcionan una base práctica para especificar máquinas herramienta CNC y herramientas de corte de precisión.
¿Qué diferencias existen realmente entre R8, ISO 40 y BT40?
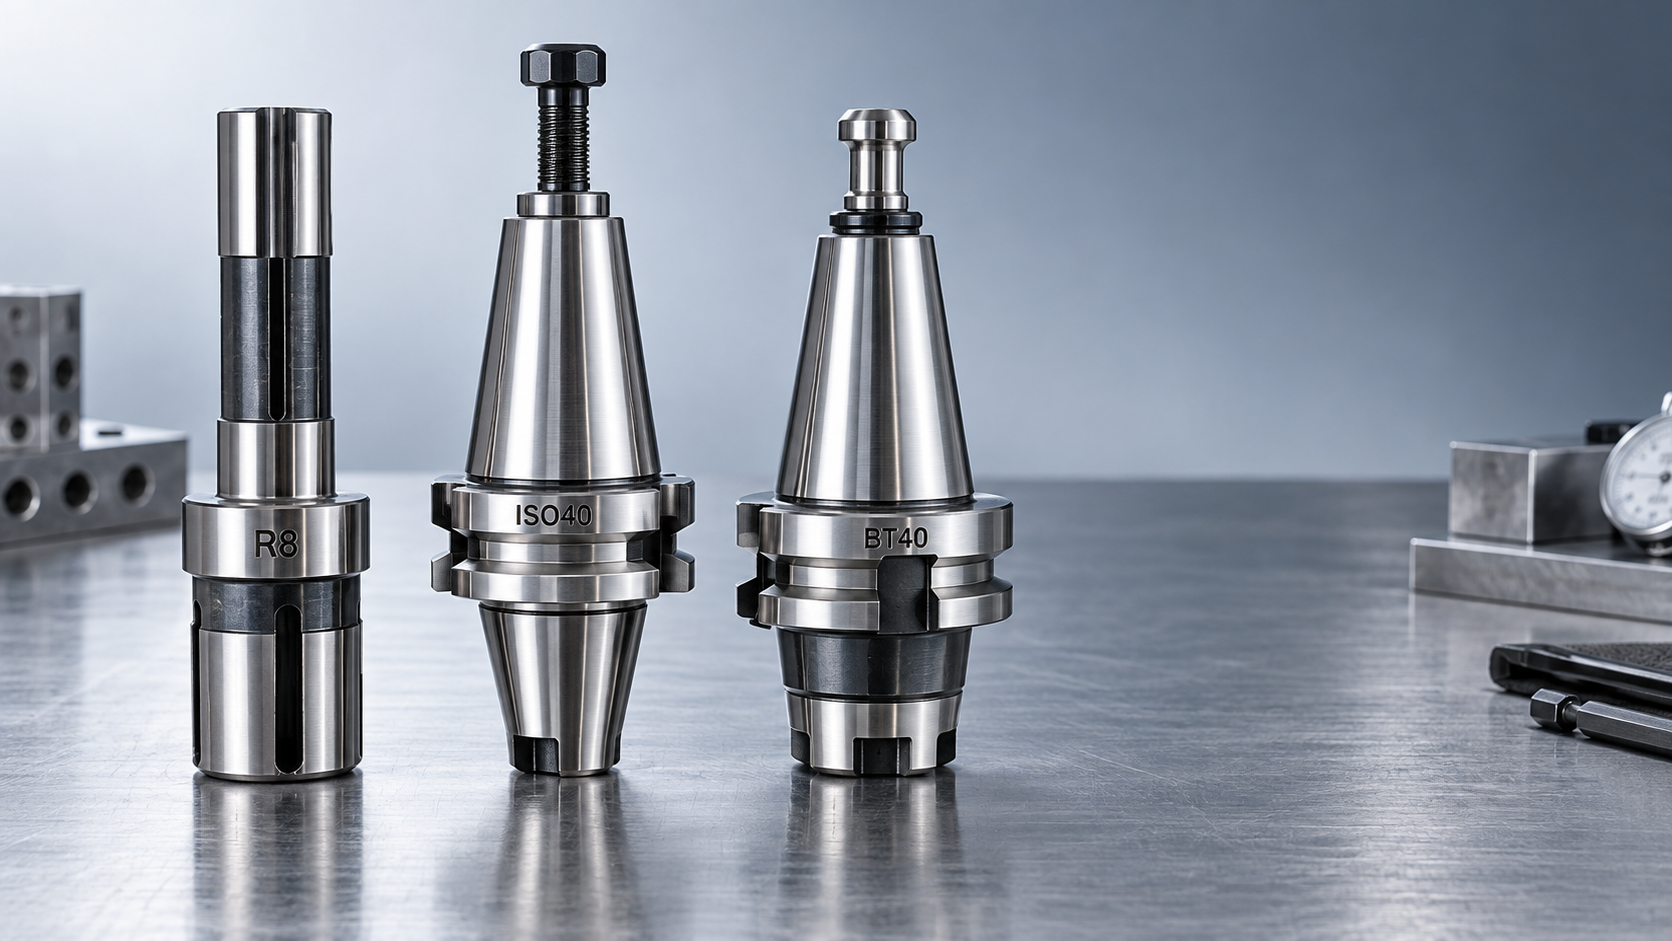
El sistema R8 utiliza una sección de asiento cónica y un vástago recto, con una rosca interna que admite una barra de tracción. Es común en las fresadoras verticales convencionales.
ISO 40 y BT40 pertenecen a la familia de conos pronunciados de tamaño 40 y relación 7:24. Por sí sola, su geometría cónica compartida no establece una intercambiabilidad completa de los portaherramientas.
El término ISO 40 puede describir diferentes configuraciones de herramientas en las especificaciones comerciales. Solicite información sobre la norma, el diseño de la brida y el método de retención que requiere realmente la máquina.
El BT40 suele seguir la familia de interfaces MAS 403/JIS B 6339. Una especificación de compra debe identificar la norma aplicable y los requisitos de la máquina, en lugar de basarse únicamente en una abreviatura.
¿Se pueden transferir los portaherramientas existentes a la nueva fresadora?
No apruebe la compra de una máquina basándose únicamente en si un portaherramientas existente entra en el husillo. El asiento, la retención y la manipulación automática requieren una confirmación independiente.
Un portaherramientas puede tener el cono correcto y, aun así, presentar una brida o un perno de tracción incompatibles. Estas incompatibilidades pueden impedir una sujeción segura o cambios de herramienta fiables.
Por ejemplo, las herramientas DIN 2080 de tamaño 40 suelen utilizar una disposición con barra de tracción roscada. Las herramientas DIN 69871 y BT utilizan configuraciones diferentes de brida y retención.
El CAT40 también comparte el cono pronunciado de tamaño 40, pero sus detalles de brida y retención difieren de los del BT40. Considere que las afirmaciones sobre conversión requieren una verificación documentada.
Solicite un plano de la interfaz del husillo y un plano aprobado del perno de tracción. Compare las roscas, la geometría de la cabeza del perno, las dimensiones de la brida y las características de acoplamiento del cambiador antes de realizar el pedido.
En el caso del R8, confirme la rosca de la barra de tracción, el acoplamiento disponible de dicha barra y el estado del portaherramientas. Las variaciones regionales de las herramientas hacen que las suposiciones sobre las roscas sean especialmente arriesgadas al comprar equipos importados.
Realice un inventario de los portaherramientas existentes según su designación exacta y su estado de uso. Incluya los pernos de tracción de repuesto, los equipos de preajuste, el almacenamiento y los costes de inspección al estimar los gastos de migración de herramientas.
¿Qué interfaz ofrece una mayor rigidez y precisión?
Para el fresado exigente, un sistema de tamaño 40 generalmente ofrece un mayor potencial de rigidez de la herramienta que el R8. El rendimiento real sigue dependiendo de la construcción completa de la máquina.
Los rodamientos del husillo, la longitud saliente del husillo, el diseño del portaherramientas, el diámetro de la fresa y el voladizo de la herramienta influyen en la deformación. Un cono más grande no puede compensar un alcance excesivo o una sujeción débil de la pieza.
El R8 sigue siendo práctico para cortes moderados, trabajos de reparación y diversas operaciones de taller de herramientas. Su idoneidad debe determinarse en función de los materiales reales y de las tasas de arranque de metal previstas.
Los sistemas BT40 estándar y otros sistemas convencionales de cono pronunciado localizan principalmente mediante el contacto del cono. No dé por hecho que la brida del portaherramientas también entra en contacto con la cara del husillo.
Las configuraciones de doble contacto requieren diseños compatibles de husillo y portaherramientas. Sus posibles ventajas deben evaluarse utilizando las especificaciones del fabricante correspondiente y una prueba de corte representativa.
La precisión debe medirse en la herramienta de corte, utilizando el portaherramientas y el voladizo previstos. El descentramiento del husillo por sí solo no describe el sistema completo ensamblado.
Solicite mediciones después de realizar cambios de herramienta repetidos y tras la estabilización térmica. Esto permite determinar si la consistencia del asiento y la temperatura de funcionamiento permiten cumplir las tolerancias dimensionales requeridas en producción.
¿BT40 significa automáticamente una mayor velocidad del husillo?
La designación BT40 no implica una velocidad máxima universal. La velocidad permitida depende del conjunto del husillo y de la combinación completa de herramienta y portaherramientas en rotación.
Evalúe el equilibrado del portaherramientas, las capacidades nominales de la fresa, los requisitos del perno de tracción, las especificaciones de los rodamientos y el voladizo de la herramienta. El límite aplicable más bajo determina el rango de funcionamiento seguro de esa configuración.
Solicite a los proveedores que indiquen las condiciones de equilibrado, incluida la configuración del conjunto y la velocidad prevista. Un grado de equilibrado sin esos detalles ofrece una orientación limitada para aprobar la aplicación.
Para el desbaste pesado, el par disponible a la velocidad de corte puede ser más importante que el número máximo de revoluciones. Revise las curvas de potencia y par del husillo junto con la selección de la interfaz.
Para el acabado continuo a alta velocidad, evalúe el comportamiento térmico y las vibraciones mediante cortes de prueba. Compare el acabado superficial y la deriva dimensional durante un ciclo de producción realista.
¿Cuánto afectan los cambios de herramienta a la economía de la producción?
El R8 puede ser rentable cuando los operadores cambian las herramientas con poca frecuencia y los trabajos varían considerablemente. El menor gasto en herramientas puede compensar los cambios más lentos en entornos de reparación y creación de prototipos.
El BT40 resulta atractivo cuando los ciclos repetitivos utilizan varias herramientas y los cambios automáticos reducen la intervención del operador. El beneficio depende de la estructura real del ciclo y de la fiabilidad de la máquina.
Estime el ahorro anual multiplicando el tiempo ahorrado por cada cambio de herramienta por el número de cambios por pieza y el volumen anual. Convierta el tiempo recuperado utilizando una tarifa horaria realista de la máquina.
A continuación, compare ese ahorro con los costes adicionales de portaherramientas, mantenimiento, pernos de tracción e inspección. Incluya el tiempo de preparación y las piezas rechazadas cuando existan datos de producción fiables.
Para el funcionamiento sin supervisión, verifique la capacidad del almacén de herramientas, el peso máximo de las herramientas, las restricciones de los alojamientos adyacentes y las dimensiones de herramienta admitidas. Estos límites pueden restringir un husillo que, por lo demás, sería adecuado.
¿Cuándo debe considerarse una solución de taladrado independiente?
Algunos trabajos industriales de metal requieren taladrar directamente sobre grandes estructuras de acero. Trasladar esos componentes a una fresadora puede añadir tiempo de manipulación sin mejorar la operación.
El taladro magnético VD23RE ofrece un diámetro máximo de taladrado indicado de 23 mm, una potencia nominal de 1500 W y una velocidad ajustable sin carga de 0–450 r/min.
Su fuerza de sujeción magnética indicada es de 13.500 N. La sujeción real depende de que el material ferromagnético sea adecuado, del espesor de la placa, del estado de la superficie y del cumplimiento de las instrucciones de funcionamiento.
Evalúe este equipo como una opción de taladrado independiente; las especificaciones suministradas no establecen la compatibilidad de husillo R8, ISO 40 o BT40 para este producto.
¿Qué deben especificar los evaluadores técnicos antes de realizar el pedido?
Base la especificación de aceptación en operaciones representativas: material, diámetro de la fresa, profundidad de acoplamiento, voladizo, tolerancia, acabado superficial y tiempo de ciclo previsto. A continuación, identifique la interfaz de husillo necesaria.
Exija documentación sobre la compatibilidad del portaherramientas, los detalles del perno de tracción, los requisitos de sujeción, los límites de velocidad y las restricciones del cambiador. Solicite demostraciones de corte que reproduzcan lo más fielmente posible las condiciones de producción previstas.
Elija R8 para trabajos manuales adecuados y evalúe BT40 para la producción automatizada. Considere el ISO 40 como información incompleta hasta confirmar su interfaz exacta.
La mejor compra de una fresadora combina una compatibilidad de herramientas verificada con rigidez suficiente, par útil, precisión repetible y una economía de cambio de herramientas acorde con la carga de trabajo.