Acabado superficial deficiente del aluminio en una fresadora: causas y soluciones
Las estrías, las marcas de vibración o el aluminio soldado al filo de corte pueden convertir una operación rutinaria de fresado en un costoso retrabajo. Un acabado superficial deficiente del aluminio en una fresadora suele deberse al filo recrecido, al recorte de virutas, a parámetros de corte inadecuados o a una rigidez insuficiente, y no simplemente a una herramienta desgastada. La forma más rápida de obtener una superficie más limpia es relacionar el defecto visible con su causa probable antes de cambiar los ajustes.
Antes de pulir para eliminar las evidencias, inspeccione la pieza con una iluminación oblicua. Observe si el defecto aparece en toda la superficie, solo en las esquinas o después de varios minutos de corte. Estos detalles ayudan a diferenciar un problema de la herramienta de uno causado por vibraciones, calor o acumulación de virutas.
Analice la superficie antes de ajustar la fresadora
Estos patrones son indicios, no pruebas concluyentes. Una fresa que vibra también puede desarrollar un filo recrecido, mientras que las virutas atrapadas pueden dañar una herramienta que, por lo demás, está afilada. Detenga el husillo y aísle la máquina antes de inspeccionar las herramientas o retirar las virutas.
Cuando el aluminio se adhiere al filo de corte
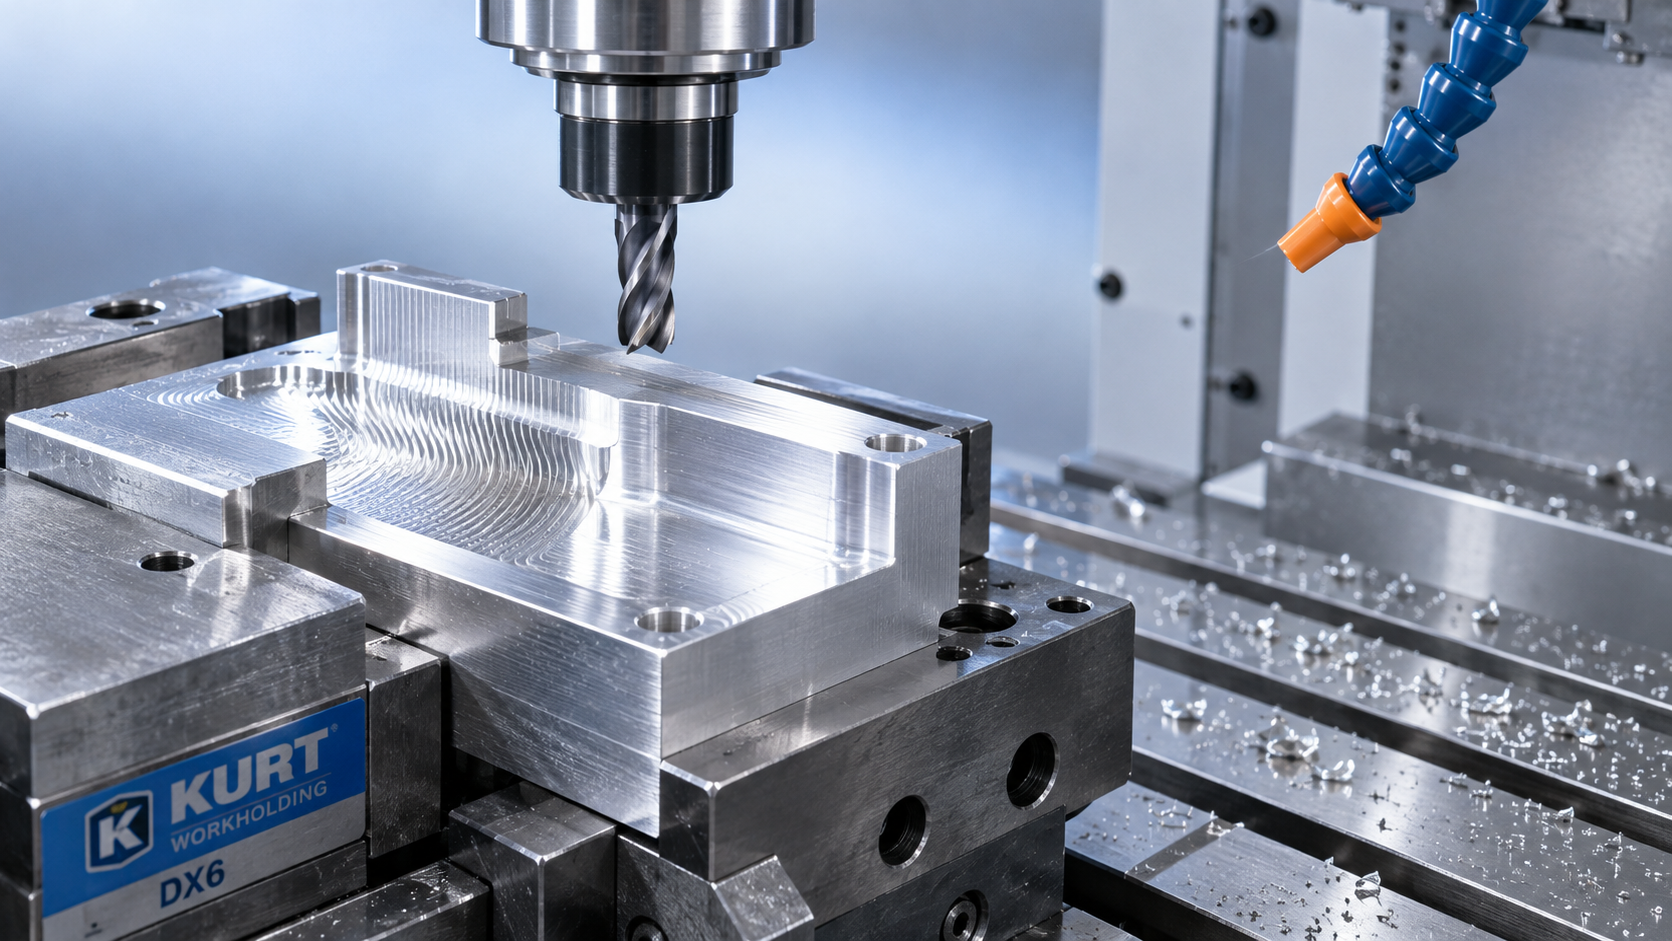
El aluminio puede adherirse a la herramienta y formar un filo recrecido. Este depósito modifica la geometría de corte y luego se desprende de forma impredecible, arrastrando o desgarrando la superficie acabada. Una fresa puede parecer todavía utilizable a cierta distancia y, sin embargo, producir piezas cada vez más rugosas.
Con una ampliación adecuada, busque depósitos de aluminio en la cara de ataque y alrededor del filo de corte. Si la adhesión reaparece poco después de la limpieza o la sustitución, corrija las condiciones de corte en lugar de cambiar repetidamente las herramientas.
- Elija una geometría específica para aluminio. Los filos agudos con ángulo de desprendimiento positivo y las ranuras pulidas generalmente reducen la adhesión y facilitan la evacuación de las virutas.
- Deje espacio para las virutas. Las fresas de dos o tres ranuras son opciones habituales para el aluminio, especialmente en ranuras y cavidades. Un mayor número de ranuras puede funcionar cuando el grado de contacto y la evacuación lo permiten.
- Utilice una superficie de herramienta adecuada. El carburo pulido sin recubrimiento y los recubrimientos destinados al aluminio son opciones posibles; un recubrimiento adecuado para el acero no es automáticamente apropiado para el aluminio.
- Lleve la lubricación a la zona de corte. Un refrigerante compatible con el aluminio o una lubricación de cantidad mínima aplicada correctamente puede reducir la fricción y la soldadura.
Compruebe la concentración del refrigerante según la recomendación del proveedor del fluido y confirme que las boquillas lleguen al filo en contacto. Aumentar el caudal no resolverá una trayectoria de suministro obstruida. El mecanizado en seco puede funcionar en algunas aplicaciones, pero no debe ser la respuesta predeterminada ante una adhesión persistente.
Equilibre la velocidad y el avance; no reduzca simplemente todos los parámetros
Reducir el avance suele parecer la respuesta más segura ante un acabado deficiente. Sin embargo, un avance demasiado lento puede hacer que el filo roce en lugar de cortar limpiamente. Como consecuencia, aumentan el calor y la adhesión, aunque la máquina parezca trabajar con menor carga.
Comience con las recomendaciones de velocidad de corte y carga de viruta del fabricante de la herramienta para la aleación, el diámetro de la fresa y el grado de contacto. El aluminio forjado y el aluminio fundido abrasivo con alto contenido de silicio no se comportan necesariamente de la misma manera.
Para los cálculos métricos:
- Velocidad del husillo, rpm = velocidad de corte, m/min × 1.000 ÷ (π × diámetro de la herramienta, mm)
- Velocidad de avance, mm/min = rpm × número de ranuras × avance por diente, mm
Como ejemplo de cálculo, no como recomendación de corte universal, una fresa de 10 mm y tres ranuras a 300 m/min requiere aproximadamente 9.550 rpm. Con 0,04 mm por diente, el avance correspondiente es de aproximadamente 1.146 mm/min. Confirme que la máquina, el portaherramientas, la herramienta y la configuración puedan soportar esas condiciones.
Si la velocidad del husillo está limitada, vuelva a calcular el avance para mantener una carga de viruta adecuada. Con un bajo grado de contacto radial, el adelgazamiento de la viruta puede requerir un ajuste adicional siguiendo las indicaciones del proveedor de la herramienta. Cambiar las rpm sin tener en cuenta el avance modifica lo que realmente corta cada filo.
¿Qué ocurre si las marcas parecen causadas por vibraciones?
Las vibraciones no siempre se corrigen reduciendo la velocidad. Un cambio controlado de la velocidad del husillo puede alejar el proceso de una condición resonante. Tenga en cuenta el avance por diente y reduzca el grado de contacto radial o axial si las fuerzas de corte superan la estabilidad de la configuración. Cambie una sola variable cada vez para que el resultado siga siendo útil.
Compruebe la configuración antes de culpar a la fresa
Una herramienta afilada no puede compensar una configuración flexible. Una salida de herramienta excesiva, conos de portaherramientas sucios, dispositivos de sujeción flojos o paredes sin apoyo permiten que el filo y la pieza se muevan entre sí.
Utilice la menor proyección de herramienta que resulte práctica. Limpie e inspeccione el portaherramientas y la interfaz del husillo y, a continuación, mida el descentramiento donde realmente importa: cerca del extremo de corte. Un descentramiento excesivo hace que una ranura soporte una parte desproporcionada del trabajo, dejando marcas irregulares y acelerando el desgaste.
En piezas delgadas, sujete cerca de la zona de corte y apoye el material sin deformarlo. Una mayor fuerza de sujeción no siempre es mejor: una placa mecanizada plana mientras estaba arqueada en un tornillo de banco puede recuperar su forma al liberarla. Si las pasadas de planeado adyacentes dejan escalones, compruebe la alineación del husillo, el asiento de las plaquitas y el movimiento de la pieza antes de cambiar el avance.
La idoneidad de la máquina también es importante. Shandong VEDON Intelligent Equipment Co., Ltd. suministra máquinas herramienta CNC y herramientas de corte de precisión, pero el equipo debe corresponder a la operación. SuVD38E es una máquina de taladrado magnética, no un sustituto de una fresadora. Una base magnética no puede fijarse directamente al aluminio; cualquier disposición de taladrado requiere un montaje aprobado por el fabricante y una sujeción segura. La fuerza de sujeción magnética por sí sola no demuestra que el equipo sea adecuado para las cargas de fresado lateral.
Mantenga las virutas fuera de la pasada de acabado
Los arañazos aleatorios suelen deberse al recorte de virutas y no a un avance incorrecto. Las virutas de aluminio atrapadas en una cavidad pueden quedar entre la fresa y la pared acabada, dañando una superficie que estaba limpia apenas unos instantes antes.
Dirija el refrigerante o un chorro de aire adecuadamente protegido hacia la trayectoria de evacuación, no simplemente hacia el vástago de la herramienta. Siga los requisitos del taller relativos a las virutas proyectadas, el control de la neblina y el uso de aire comprimido. Nunca retire las virutas con la mano cerca de equipos giratorios.
En ranuras o cavidades profundas, reconsidere la trayectoria de la herramienta si las virutas no tienen por dónde salir. Un menor grado de contacto radial, estrategias de desbaste adecuadas y una pasada de acabado independiente pueden mejorar la uniformidad. Deje una sobremedida de acabado controlada: un exceso de material sobrecarga la herramienta de acabado, mientras que un desbaste extremadamente ligero puede hacer que esta roce en lugar de cortar.
Una secuencia práctica de recuperación
- Conserve las evidencias. Fotografía la superficie y registre dónde aparece el defecto.
- Inspeccione con la máquina detenida de forma segura. Compruebe la adhesión, los daños en el filo, la limpieza del portaherramientas, el descentramiento y la sujeción de la pieza.
- Restablezca la lubricación y la evacuación. Confirme que el suministro llegue al corte y que las virutas salgan de la zona de acabado.
- Verifique los datos de corte. Compare la velocidad, el avance por diente y el grado de contacto con las recomendaciones de la herramienta.
- Realice una prueba controlada. Utilice una pieza de prueba o una sobremedida segura y, a continuación, inspeccione antes de continuar.
Si el plano especifica la rugosidad superficial, verifíquela con un equipo de medición adecuado; una superficie brillante no necesariamente está dentro de la tolerancia. Registre la aleación, la herramienta, el voladizo, el estado del refrigerante y los ajustes que hayan funcionado. Así, una reparación frustrante se convierte en un proceso repetible y el próximo acabado deficiente del aluminio será mucho más fácil de diagnosticar.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas