En una fresadora con holgura en el husillo de avance, el fresado convencional suele ser la opción más segura para empezar, ya que el fresado en concordancia puede arrastrar inesperadamente la mesa hacia la fresa.
Ese movimiento puede aumentar de forma repentina el contacto de la herramienta, dañar el filo de corte, desplazar la pieza o generar riesgo de lesiones antes de que el operador pueda reaccionar eficazmente.
Para quienes utilizan fresadoras manuales o sistemas de avance desgastados, la decisión depende de la holgura mecánica, el control del avance, la sujeción de la pieza y las instrucciones de funcionamiento del fabricante de la máquina.
Esta guía explica cómo afecta la holgura al comportamiento de corte, cómo comprobar la configuración y qué condiciones deben verificarse antes de que el fresado en concordancia sea una opción razonable.
¿Por qué el fresado en concordancia puede arrastrar una mesa suelta hacia la fresa?
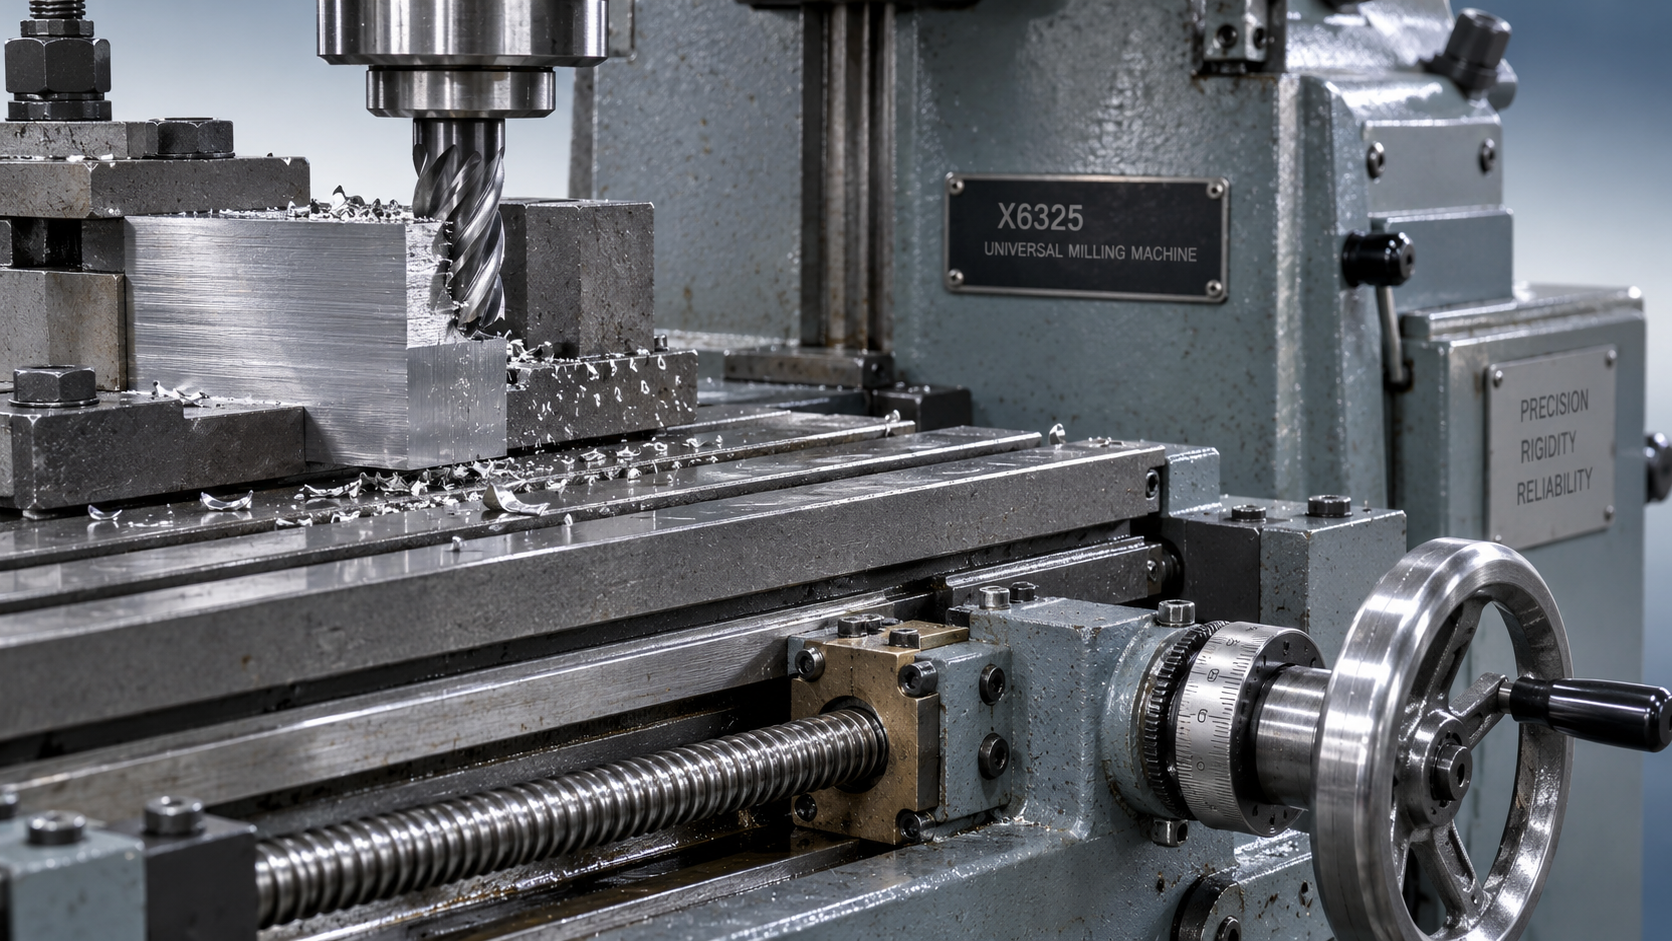
La holgura es el espacio libre entre los componentes de avance acoplados. Cuando el husillo de avance cambia de dirección, puede girar dentro de ese espacio antes de que la mesa vuelva a moverse.
Durante el fresado periférico convencional, la rotación de la fresa en el punto de contacto se opone a la dirección de avance de la pieza. El espesor de viruta comienza cerca de cero y aumenta durante el contacto.
Durante el fresado periférico en concordancia, la rotación de la fresa en el punto de contacto sigue la dirección de avance de la pieza. El espesor de viruta comienza siendo relativamente grande y disminuye hasta la salida.
Esta diferencia es importante porque el fresado en concordancia genera una componente de fuerza en la dirección del avance que puede empujar una mesa suelta por delante del movimiento controlado por el husillo.
Cuando la mesa atraviesa la holgura disponible, la fresa puede arrancar más material del previsto. La carga resultante puede provocar enganches, vibraciones o roturas.
En general, el fresado convencional mantiene el mecanismo de avance apoyado contra la resistencia de corte. Esto reduce la tendencia a un avance descontrolado, aunque no compensa los defectos de la máquina.
¿Cómo identificar la dirección correcta de avance?
Determine el método de fresado según el movimiento de la fresa en el punto de contacto real. El sentido de giro horario del husillo, por sí solo, no indica si la operación es de fresado en concordancia.
En el corte periférico, compare el movimiento tangencial del diente en el punto de contacto con la dirección en la que se mueve la pieza con respecto al eje de la fresa.
Si ambas direcciones coinciden, ese contacto es de fresado en concordancia. Si se oponen, es fresado convencional. Vuelva a comprobarlo cada vez que cambie el lado de corte.
Tenga cuidado con los diagramas que muestran el desplazamiento de la herramienta en lugar del de la mesa. En una configuración con el husillo fijo, estas descripciones emplean direcciones opuestas para representar el mismo movimiento relativo.
El ranurado a ancho completo hace que ambos lados de una fresa de extremo entren en contacto, combinando zonas de corte en concordancia y convencional. No se comporta como una pasada periférica simple.
Del mismo modo, el fresado frontal requiere prestar atención al desplazamiento de la fresa y a la geometría de contacto. Siga las recomendaciones del proveedor de herramientas cuando no corresponda aplicar un diagrama básico de fresado lateral.
Compruebe la holgura antes de elegir la estrategia de corte
Siga el procedimiento de inspección de la máquina con el husillo detenido y la máquina asegurada para evitar movimientos inesperados. Si es práctico, retire la fresa para acceder con mayor seguridad.
Un comparador de carátula apoyado en una superficie fija de la máquina permite detectar el movimiento real de la mesa. Compare ese movimiento con el giro del volante al invertir la dirección de avance.
Gire el volante lentamente hasta que el indicador muestre movimiento y, a continuación, invierta el giro despacio. El movimiento del volante durante ese intervalo indica el juego perdido en ese punto y en esas condiciones.
Una lectura digital puede ayudar a mostrar la posición de la mesa, pero no elimina la holgura mecánica. La mesa aún puede moverse inesperadamente cuando cambian las fuerzas de corte.
Compruebe varios puntos a lo largo del eje, ya que el desgaste del husillo y la tuerca puede variar según el recorrido. Una sola medición no permite determinar el estado de todo el eje.
Inspeccione también el ajuste de las guías, la lubricación, los soportes del husillo, el estado de la tuerca y la sujeción de la pieza. Las mediciones de holgura por sí solas no revelan todas las causas de movimiento o falta de rigidez.
No existe un valor de holgura universal que haga seguro el fresado en concordancia. La idoneidad depende de todo el sistema de avance, la carga de corte, el diseño de la máquina y los límites establecidos por el fabricante.
¿Cómo configurar el fresado convencional en una fresadora manual?
Empiece con una sujeción segura de la pieza y una proyección corta y rígida de la herramienta. Confirme que la mordaza o el dispositivo de fijación estén bien sujetos y que la pieza tenga un apoyo adecuado.
Seleccione la dirección de avance según la geometría de contacto y elimine la holgura del avance antes de entrar en el material. Acérquese a la posición inicial de forma consistente desde la dirección prevista.
Utilice los bloqueos de los ejes únicamente según lo permita el manual de la máquina. Asegure los ejes que no se utilicen cuando corresponda, dejando libre el eje de avance para que se mueva según su diseño.
Seleccione la velocidad, el avance, la profundidad axial y el contacto radial según las recomendaciones para la herramienta y el material. Reduzca el contacto cuando la rigidez de la máquina o la potencia disponible lo requieran.
Realice una primera pasada moderada para evaluar la configuración. Observe si el avance es irregular, si hay vibraciones, si la pieza se mueve o si se producen cambios inesperados en la carga, manteniendo una posición de trabajo segura.
Si la mesa se engancha, el volante da una sacudida o el corte se vuelve inestable, detenga la operación mediante el procedimiento aprobado. Investigue la causa antes de intentar otro corte o ajuste.
Nunca intente sujetar con la mano una mesa que se engancha. Mantenga las manos alejadas de las herramientas giratorias y las virutas, y detenga el husillo antes de medir o retirar obstrucciones.
¿Es seguro realizar una pasada ligera de acabado en concordancia?
Una pasada de acabado más ligera reduce las fuerzas de corte, pero no elimina la holgura. Incluso un contacto poco profundo puede arrastrar hacia la herramienta una mesa que se mueva libremente.
No considere que aumentar la fricción de las guías, la resistencia del volante o utilizar un avance motorizado garantice el control. Estas medidas no impiden necesariamente el movimiento a través de la holgura.
La compensación de holgura por software también tiene limitaciones. Corregir la posición de inversión ordenada no elimina físicamente la holgura ni garantiza que las fuerzas de corte no puedan mover la mesa de forma inesperada.
Considere el fresado en concordancia únicamente cuando el fabricante lo permita y el sistema de avance pueda controlar las fuerzas de la fresa durante toda la operación prevista, incluida la entrada y la salida.
Verifique el estado mecánico, los límites de holgura aplicables, el comportamiento del accionamiento, la sujeción de la pieza y las recomendaciones para las herramientas. Cualquier duda sobre el control de la mesa debe resolverse antes de realizar el corte.
¿Qué cambia al pasar a una fresadora CNC?
Muchos centros de mecanizado CNC utilizan husillos de bolas precargados y servomotores, por lo que el fresado en concordancia es una opción habitual cuando la máquina se mantiene dentro de las condiciones especificadas.
Sin embargo, la denominación CNC no demuestra que la holgura esté controlada. Los soportes desgastados, los componentes dañados o un ajuste incorrecto aún pueden perjudicar el posicionamiento y la estabilidad del corte.
Para quienes evalúan equipos, la VMC1370 de Shandong VEDON Intelligent Equipment Co., Ltd. combina una bancada fundida de una sola pieza con un sistema de husillo de bolas y servomotor.
Los recorridos de sus ejes indicados son de 1,300 × 700 × 700 mm, y su mesa de trabajo de 1,400 × 700 mm permite configurar utillajes y piezas de mayor tamaño.
Estas especificaciones ayudan a evaluar la capacidad, pero la idoneidad para el corte aún debe verificarse. Confirme la holgura, el estado de mantenimiento, las especificaciones de precisión aplicables y las indicaciones del fabricante para la operación prevista.
Elija el método que su máquina pueda controlar de forma fiable
En una fresadora manual propensa a la holgura, el fresado convencional suele ser la opción práctica para empezar. Reduce la tendencia de la fresa a empujar la mesa hacia delante.
El fresado en concordancia puede ofrecer ventajas de corte y acabado cuando el sistema de avance controla el contacto de manera fiable. Estas ventajas dependen de que el estado de la máquina esté verificado y la configuración sea adecuada.
Base la decisión en el estado medido y en las instrucciones del fabricante. Corrija la holgura excesiva y el avance inestable antes de buscar mejoras en el acabado superficial mediante un cambio en la dirección de corte.