Máquinas de fresado manuales frente a máquinas CNC para trabajos de producción en pequeños lotes
Un taller de mecanizado de series cortas puede necesitar refrentar una placa de reparación, mecanizar un soporte y fabricar varias carcasas coincidentes dentro del mismo plazo de entrega. Elegir la fresadora equivocada puede ocupar la mano de obra cualificada, prolongar el tiempo de preparación o dejar infrautilizada una capacidad costosa. El fresado manual suele ser adecuado para trabajos sencillos y no repetitivos; el fresado CNC resulta más atractivo cuando la geometría, la repetibilidad o los pedidos recurrentes justifican la programación y la preparación.
El tamaño del lote por sí solo no resuelve la decisión. Un solo componente contorneado puede justificar el mecanizado CNC, mientras que varias placas sencillas pueden seguir siendo económicas en una fresadora manual. Compare la ruta completa, desde la revisión del plano hasta las piezas aceptadas, y no solo el precio de compra o la velocidad de corte.
Comience por los trabajos que consumen las horas de su taller
Revise trabajos representativos ya completados y separe el tiempo dedicado a la sujeción de la pieza, la preparación de herramientas, la programación, el corte, la inspección y la corrección. Incluya los trabajos interrumpidos y las modificaciones urgentes. Estos datos revelan si la verdadera limitación es la capacidad del husillo, la preparación de ingeniería o el acceso a un mecanizador cualificado.
Para una placa rectangular que requiere una superficie refrentada y una ranura sencilla, una fresadora manual con lectura digital puede ofrecer una ruta directa hasta la finalización. El operario establece los puntos de referencia, posiciona la pieza y mecaniza las características sin crear un programa CNC. Esa ventaja disminuye cuando el plano añade múltiples cavidades, agujeros interpolados o contornos coordinados.
El potencial de repetición también es importante. Un primer pedido puede incluir costes de programación y desarrollo de utillajes que pueden reutilizarse en entregas posteriores. Sin embargo, los pedidos repetidos solo conservan esa ventaja cuando los programas, las compensaciones, los registros de herramientas y los requisitos de inspección están controlados. Una preparación no documentada no es un proceso de producción reutilizable.
Diferencias prácticas entre el fresado manual y el CNC
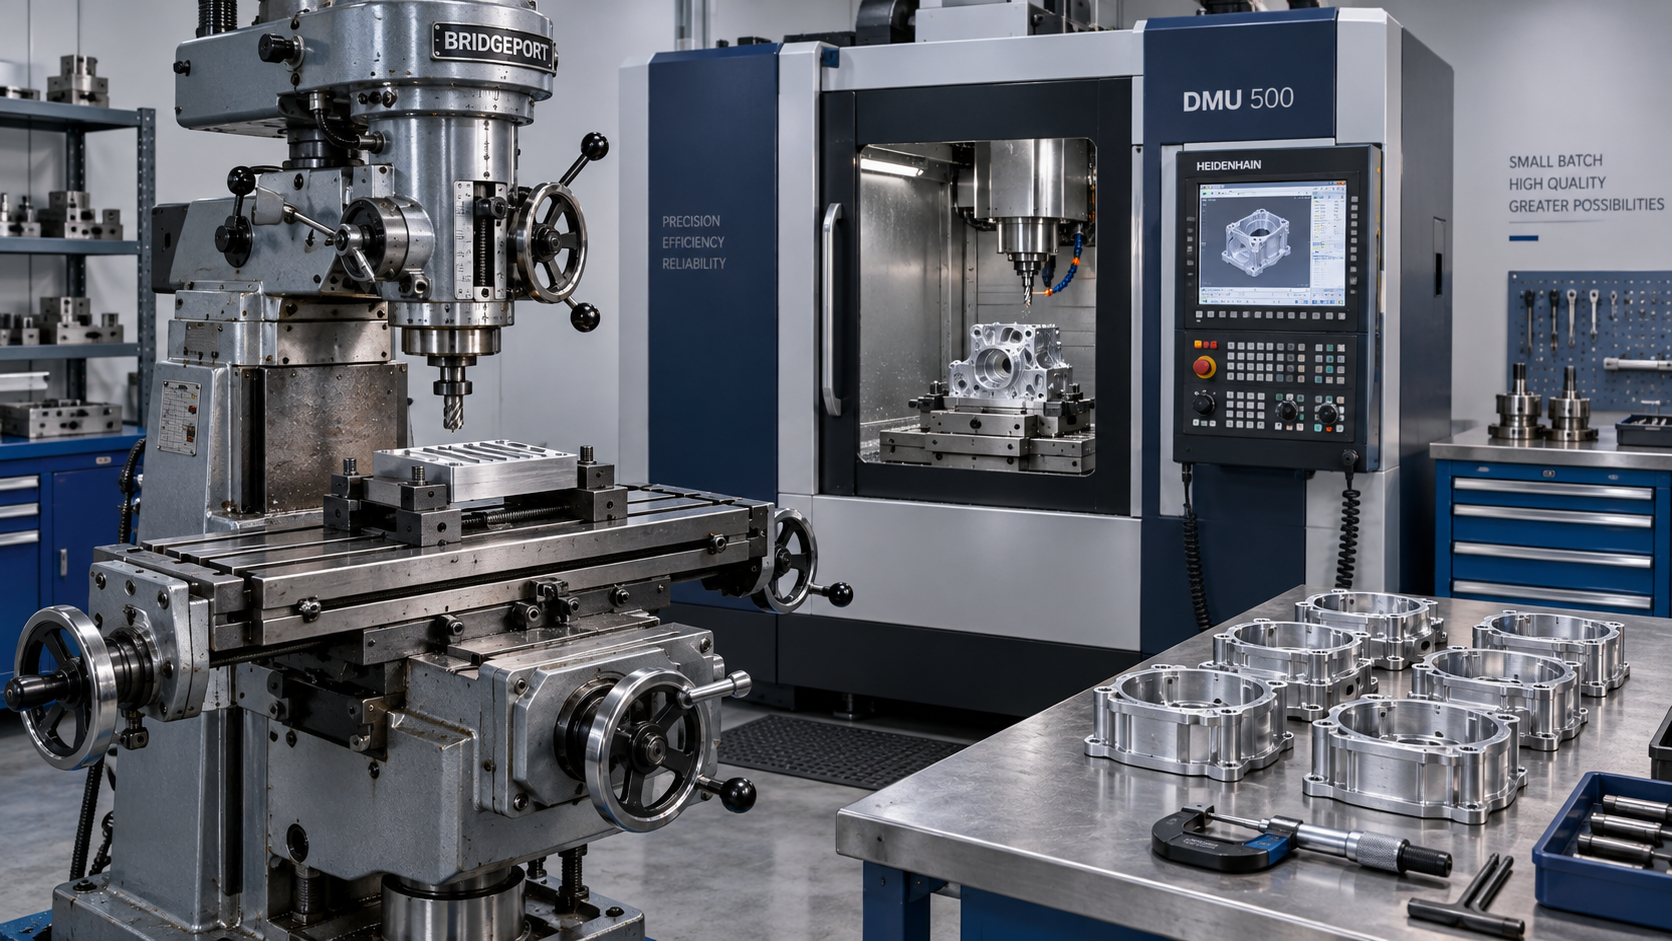
Ninguna de las dos opciones constituye una solución universalmente superior. Una máquina CNC a la espera de programas puede aportar menos capacidad útil que una fresadora manual bien respaldada. Por el contrario, asignar características complejas a equipos manuales puede consumir horas escasas de personal cualificado, aunque la propia máquina cueste menos.
Compare el coste por pieza aceptada, no solo la tarifa horaria
Una tarifa de máquina baja puede ocultar un alto contenido de mano de obra. Una tarifa CNC más elevada también puede ocultar una baja utilización si la carga de trabajo no la justifica. Utilice los mismos límites de coste al comparar las rutas:
Coste del lote = preparación y puesta a punto + recursos de mecanizado + herramientas y utillajes + inspección + retrabajo o desperdicio previstos.
Divida ese total entre el número de piezas aceptadas. Incluya la programación, tanto si se realiza internamente como si se subcontrata, y evite contabilizar dos veces la mano de obra del operario si ya está incluida en la tarifa de la máquina. Evalúe los lotes repetidos por separado del primer lote.
Para una pieza recurrente, la cantidad de equilibrio depende del coste adicional de preparación del CNC dividido entre el ahorro por pieza. Esta comparación solo es útil cuando ambas rutas pueden cumplir los requisitos del plano y de entrega. También supone que las herramientas, el utillaje y la revisión permanecen suficientemente estables durante la serie de producción prevista.
Tenga en cuenta el cuello de botella. Ahorrar horas de mecanizado manual tiene más valor cuando el mecanizador correspondiente ya está sobrecargado. Reducir el tiempo de corte aporta menos beneficio inmediato cuando la inspección o la disponibilidad de material controlan el envío. Separe el ahorro de efectivo de la capacidad liberada; no representan automáticamente el mismo resultado financiero.
Los requisitos de tolerancia requieren algo más que comparar sistemas de control
El control CNC mejora el movimiento repetible, pero no garantiza que todas las características terminadas cumplan la tolerancia. El estado de la máquina, el descentramiento del husillo, el juego, el comportamiento térmico, la deflexión de la herramienta, la sujeción de la pieza y los métodos de medición siguen determinando el resultado. Una máquina manual competente puede producir trabajos precisos, aunque mantener la uniformidad puede requerir una mayor intervención del operario.
Lea el plano por característica, en lugar de tratar la tolerancia más exigente como una especificación para todas las operaciones. Un agujero con tolerancia estrecha puede requerir mandrinado u otro proceso de acabado, independientemente de cómo se fresen las superficies circundantes. Las paredes delgadas y las cavidades profundas introducen riesgos de deflexión que la automatización por sí sola no puede eliminar.
Antes de comprar, solicite una prueba de mecanizado utilizando material, geometría, sujeción de la pieza y criterios de inspección representativos. Evalúe los resultados dimensionales junto con el esfuerzo de preparación y la estabilidad del ciclo. Una demostración sobre una muestra sencilla no demuestra la capacidad para las piezas que impulsan su inversión.
Evite que los trabajos de taladrado distorsionen la decisión sobre el fresado
Algunos trabajos utilizan una fresadora principalmente para taladrar y roscar. Trasladar las operaciones adecuadas de fabricación de agujeros a equipos específicos puede liberar capacidad de fresado sin requerir inmediatamente otra máquina CNC.
LaZ5040A es una taladradora vertical, no un sustituto de una fresadora. Sus especificaciones indicadas incluyen un diámetro máximo de taladrado de 40 mm, un tamaño máximo de roscado de M24, un cono de husillo MT4, un rango de velocidad del husillo de 42–2050 rpm y un área efectiva de mesa de trabajo de 370 × 500 mm. Estos parámetros proporcionan un punto de partida para evaluar los trabajos de taladrado por separado.
La idoneidad real sigue dependiendo del material, las herramientas, la profundidad del agujero, los requisitos de posicionamiento y la sujeción de la pieza. No debe suponerse que las capacidades máximas indicadas se puedan alcanzar en cualquier condición de corte. No asigne operaciones de fresado lateral a equipos de taladrado sin la aprobación explícita del fabricante para dicha operación.
Adapte la inversión al personal y a la carga de trabajo
Los equipos manuales evitan los requisitos de programación CNC, pero una operación productiva sigue dependiendo del criterio de mecanizado. Perder el acceso a un operario experimentado puede poner de manifiesto un riesgo de capacidad. Los equipos CNC trasladan parte de esa dependencia hacia la programación, la verificación de la preparación, la gestión de herramientas y el mantenimiento, en lugar de eliminarla.
Antes de añadir capacidad CNC, determine quién preparará los programas, validará los trabajos nuevos, mantendrá el control de revisiones y responderá al desgaste de las herramientas o a las alarmas. Los ciclos automáticos más largos pueden permitir que un operario realice otras tareas, pero solo después de que el proceso sea estable y se comprendan los requisitos de supervisión. No base el periodo de amortización en una producción sin supervisión que no haya sido validada.
Un taller mixto puede utilizar equipos manuales para reparaciones, modificaciones sencillas y operaciones secundarias adecuadas, reservando la capacidad CNC para geometrías exigentes y producción repetitiva. La máquina adicional solo merece la pena si su carga de trabajo y el personal disponible justifican el espacio en planta, el mantenimiento y el capital inmovilizado.
Condicione la compra a una carga de trabajo representativa
- Seleccione planos representativos. Incluya trabajos sencillos únicos, características exigentes y pedidos probablemente repetitivos, en lugar de limitarse a la pieza más compleja.
- Desarrolle ambas rutas de proceso. Identifique las preparaciones, las herramientas, las etapas de inspección, el esfuerzo de programación y cualquier operación que requiera equipos independientes.
- Verifique la capacidad. Compruebe los recorridos útiles, el espacio libre para el utillaje, las características del husillo, el estado de la máquina y los resultados demostrados en características relevantes.
- Compare una utilización realista. Incluya la formación, el mantenimiento, el acceso al servicio técnico, el software cuando sea necesario y el tiempo entre trabajos de corte remunerados.
Dé prioridad a la capacidad manual cuando predominen los trabajos sencillos e irregulares y el control directo del operario evite más preparación de la que genera. Dé prioridad al CNC cuando la geometría compleja, las preparaciones repetidas o el posicionamiento que requiere mucha mano de obra consuman capacidad de forma constante. Cuando la demanda siga siendo incierta, pruebe la ruta CNC propuesta mediante trabajos representativos subcontratados antes de comprometer capital, manteniendo disponibles en la planta los trabajos manuales urgentes.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas