Fuerza de sujeción de los taladros magnéticos: por qué el espesor del acero cambia la clasificación
Fuerza de sujeción de un taladro magnético: por qué el espesor del acero cambia el valor nominal
La fuerza de sujeción de un taladro magnético no es una garantía fija para cualquier superficie de acero. Es un valor nominal obtenido en condiciones específicas. Si se traslada la misma máquina de acero estructural grueso a una chapa fina, la fuerza de adherencia disponible puede cambiar considerablemente, incluso cuando la base parece apoyarse de forma plana.
Esta diferencia afecta a algo más que a la seguridad. Los pequeños movimientos de la base pueden provocar vibraciones de la fresa, una geometría deficiente del orificio y daños en los filos de corte. Al evaluar el equipo, la pregunta útil no es simplemente «¿Qué fuerza tiene el imán?», sino «¿Cuánta fuerza de sujeción se mantiene sobre el acero que realmente queremos taladrar?».
Por qué el acero fino modifica el circuito magnético
La base magnética y la pieza de trabajo forman un circuito magnético. El flujo pasa por las caras polares de la base y retorna a través del acero situado debajo. Por tanto, la pieza de trabajo forma parte del sistema de sujeción; no es solo una superficie que sostiene la máquina.
En una chapa fina, la sección de acero disponible puede restringir esa trayectoria de retorno. La saturación magnética local y el aumento de las fugas pueden limitar el flujo útil en la zona de contacto y reducir la fuerza de atracción. Por lo general, un mayor espesor mejora la fuerza de sujeción hasta que el circuito magnético se acerca a su límite de funcionamiento efectivo. A partir de ese punto, añadir más acero puede aportar poco beneficio.
No existe un espesor universal al que todos los taladros magnéticos alcancen la fuerza anunciada. La geometría de los polos, el diseño del imán, las propiedades del acero y las condiciones de contacto son factores determinantes. El espesor mínimo de chapa especificado para un modelo no debe extrapolarse a otro, aunque sus valores nominales de fuerza de sujeción sean similares.
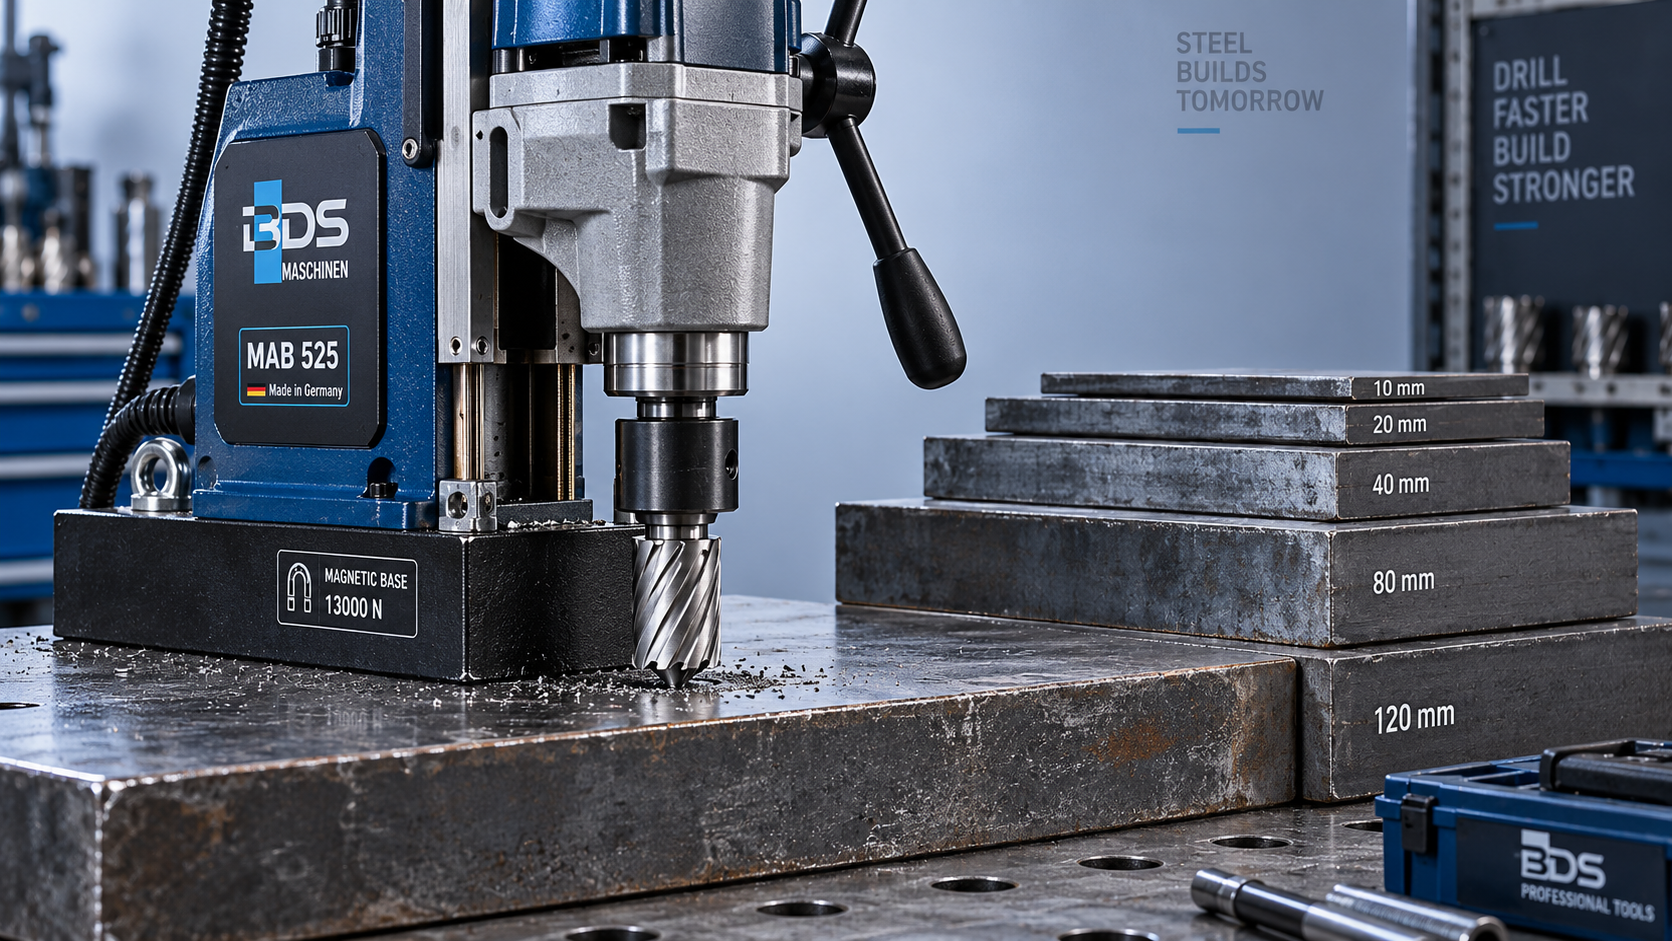
El espesor también influye en la rigidez mecánica. Una chapa fina puede flexionarse bajo la presión de avance o alrededor de un punto de taladrado que no tenga un soporte adecuado. Incluso con una fuerza de atracción magnética suficiente, el movimiento de la pieza puede desestabilizar el corte. La adherencia y el soporte de la chapa deben comprobarse por separado.
Qué indica realmente la fuerza de sujeción publicada
El valor del catálogo debe leerse junto con las condiciones de ensayo. La adherencia magnética suele caracterizarse mediante una prueba de desprendimiento, pero la documentación del fabricante debe especificar la dirección de la carga y el procedimiento. Una fuerza medida perpendicularmente a una chapa limpia no describe automáticamente la resistencia al deslizamiento lateral, la torsión o el despegue durante el taladrado.
Esta distinción es especialmente importante en superficies de acero verticales. El peso de la máquina actúa a lo largo de la superficie, mientras que el taladrado genera una reacción de avance, un par de corte y, posiblemente, un momento de vuelco. Un valor elevado de fuerza de desprendimiento no equivale directamente a una carga admisible para esa combinación.
Antes de comparar máquinas, solicite la siguiente información:
- El grado del acero, el espesor de la chapa y el estado de la superficie utilizados para determinar el valor nominal.
- El método de ensayo, la dirección de la fuerza y si el valor representa la atracción máxima medida u otro valor definido.
- El espesor mínimo especificado de la pieza de trabajo y cualquier dato sobre la fuerza de sujeción en función del espesor.
- Las restricciones relativas a revestimientos, superficies curvas, trabajos en vertical y operaciones por encima de la cabeza.
- Para una base electromagnética, las condiciones de alimentación y el comportamiento tras una interrupción del suministro eléctrico.
También es importante prestar atención a las unidades. Los newtons y los kilonewtons expresan fuerza; los kilogramos expresan masa. Si un folleto indica una capacidad de sujeción en «kg», pregunte si se refiere a kilogramos-fuerza. No considere ese valor como una carga suspendida segura. Asimismo, pregunte qué norma de ensayo o procedimiento interno documentado respalda el valor, en lugar de suponer que todos los proveedores utilizan métodos equivalentes.
El espesor no compensa una superficie de contacto deficiente
Incluso el acero grueso puede ofrecer una adherencia decepcionante si la base magnética no logra un contacto adecuado. La pintura, las escamas de óxido, las virutas atrapadas y las irregularidades de la superficie introducen separaciones en el circuito magnético. Como estas separaciones presentan una reluctancia magnética mucho mayor que el acero, incluso una pequeña distancia puede ser importante.
En una viga fabricada, inspeccione la zona de apoyo real en lugar de confiar en el espesor nominal del ala. Las salpicaduras de soldadura pueden levantar un borde de la base. Es posible que un ala estrecha no soporte toda la superficie de los polos. Cerca de un borde o una abertura, la trayectoria de flujo disponible puede diferir de la de la amplia placa de ensayo utilizada para determinar el valor del catálogo.
El tipo de acero también importa. No dé por sentado que cualquier acero inoxidable es adecuado: muchos grados austeníticos no proporcionan una atracción magnética suficiente para esta aplicación. Si el material no está claramente identificado, compruebe su compatibilidad antes de planificar el método de taladrado. La preparación de la superficie también debe respetar las especificaciones del revestimiento y los requisitos del proyecto; no siempre es aceptable retirar la pintura protectora.
La selección de la fresa modifica los requisitos de estabilidad
La base magnética debe permanecer estable durante todo el corte, no solo mientras el motor está parado. El diámetro y el filo de la fresa, el avance, la dureza del material y el comportamiento al atravesar la pieza influyen en las fuerzas transmitidas a la máquina. Las vibraciones o el enganche de la fresa pueden generar cargas transitorias que no quedan reflejadas en un valor estático de fuerza de sujeción.
Considere la broca de 35 mm indicada: una fresa anular con punta de carburo de tungsteno, especificada para una profundidad de corte de 35 mm y diámetros de corte de 46–50 mm. La distinción es importante: en este caso, 35 mm indica la capacidad de profundidad, no el diámetro del orificio. Para seleccionarla, es necesario comprobar la capacidad de corte aprobada del taladro, la interfaz del husillo, el rango de velocidades y la configuración de la pieza de trabajo, no solo la fuerza de atracción magnética.
Las opciones de vástago Universal y Weldon también deben verificarse con respecto al portaherramientas utilizado. Que una fresa encaje físicamente no significa necesariamente que esté aprobada para la máquina o la aplicación. En material fino, el corte anular no elimina la necesidad de una chapa con soporte adecuado y de una configuración de montaje aprobada por el fabricante.
Cómo evaluar una aplicación en chapa fina
Empiece por la configuración prevista menos favorable: la chapa más fina, la posición más limitada de la base y la fresa de mayor tamaño prevista. Compare esas condiciones con el manual de la máquina antes de realizar cualquier prueba. Si la chapa está por debajo del espesor mínimo especificado, no deduzca que es adecuada porque el imán parezca estar bien sujeto o porque un indicador de estado esté encendido. Los indicadores pueden supervisar distintas condiciones; compruebe qué mide realmente el suyo.
A veces se propone una placa de respaldo como solución, pero colocar una pieza de acero suelta debajo de la pieza de trabajo no garantiza el resultado. Su eficacia depende del contacto, la geometría y la trayectoria magnética completa. Utilice únicamente una configuración aprobada por el fabricante. Si no se puede establecer un montaje adecuado, es preferible recurrir a una sujeción mecánica, un dispositivo de fijación apropiado u otro proceso de taladrado.
Instale el dispositivo de retención de seguridad especificado en un punto de anclaje adecuado, especialmente para trabajos en vertical o por encima de la cabeza cuando estén permitidos. Una cadena o una correa limita las consecuencias de una pérdida de adherencia; no aumenta la fuerza de sujeción de la base ni convierte en aceptable una configuración inadecuada. En las máquinas electromagnéticas también es necesario revisar expresamente el comportamiento ante un corte de energía.
Para Shandong VEDON Intelligent Equipment Co., Ltd., cuya actividad abarca máquinas herramienta CNC, soluciones de fabricación inteligente y herramientas de corte de precisión, se trata de una decisión de selección a nivel de sistema: la máquina, la fresa, el material y el dispositivo de retención deben considerarse en conjunto. El análisis técnico útil empieza por la pieza de trabajo prevista, no por una cifra aislada del catálogo.
Antes de aprobar un taladro magnético, obtenga las condiciones de espesor en las que se basa su valor nominal y documente la configuración de montaje propuesta. Si esas condiciones no coinciden con el trabajo, solicite orientación específica para la aplicación en lugar de aplicar un factor de corrección sin fundamento. Un valor elevado de fuerza de sujeción solo es útil cuando se conocen sus límites.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Elaine / Gerente de ventas
Jaye / Director de ventas