¿Puede el fresado en serie en una fresadora horizontal reducir los costos de las piezas?
Sí: el fresado en paquete en una fresadora horizontal puede reducir el costo por pieza cuando se pueden mecanizar varias superficies compatibles en una sola pasada y el volumen de producción justifica la inversión en herramientas y preparación. Los mejores candidatos son los pedidos repetidos con dimensiones estables, características accesibles y piezas lo bastante rígidas como para soportar el trabajo simultáneo de varias fresas.
El beneficio económico proviene de reducir el esfuerzo total de producción: menos pasadas, menos manipulación y menos preparaciones repetidas. Un ciclo de corte más corto, por sí solo, no garantiza ahorros. El mantenimiento adicional de las herramientas, los ajustes difíciles o el aumento de piezas rechazadas pueden consumir la ventaja aparente.
De dónde provienen realmente los ahorros
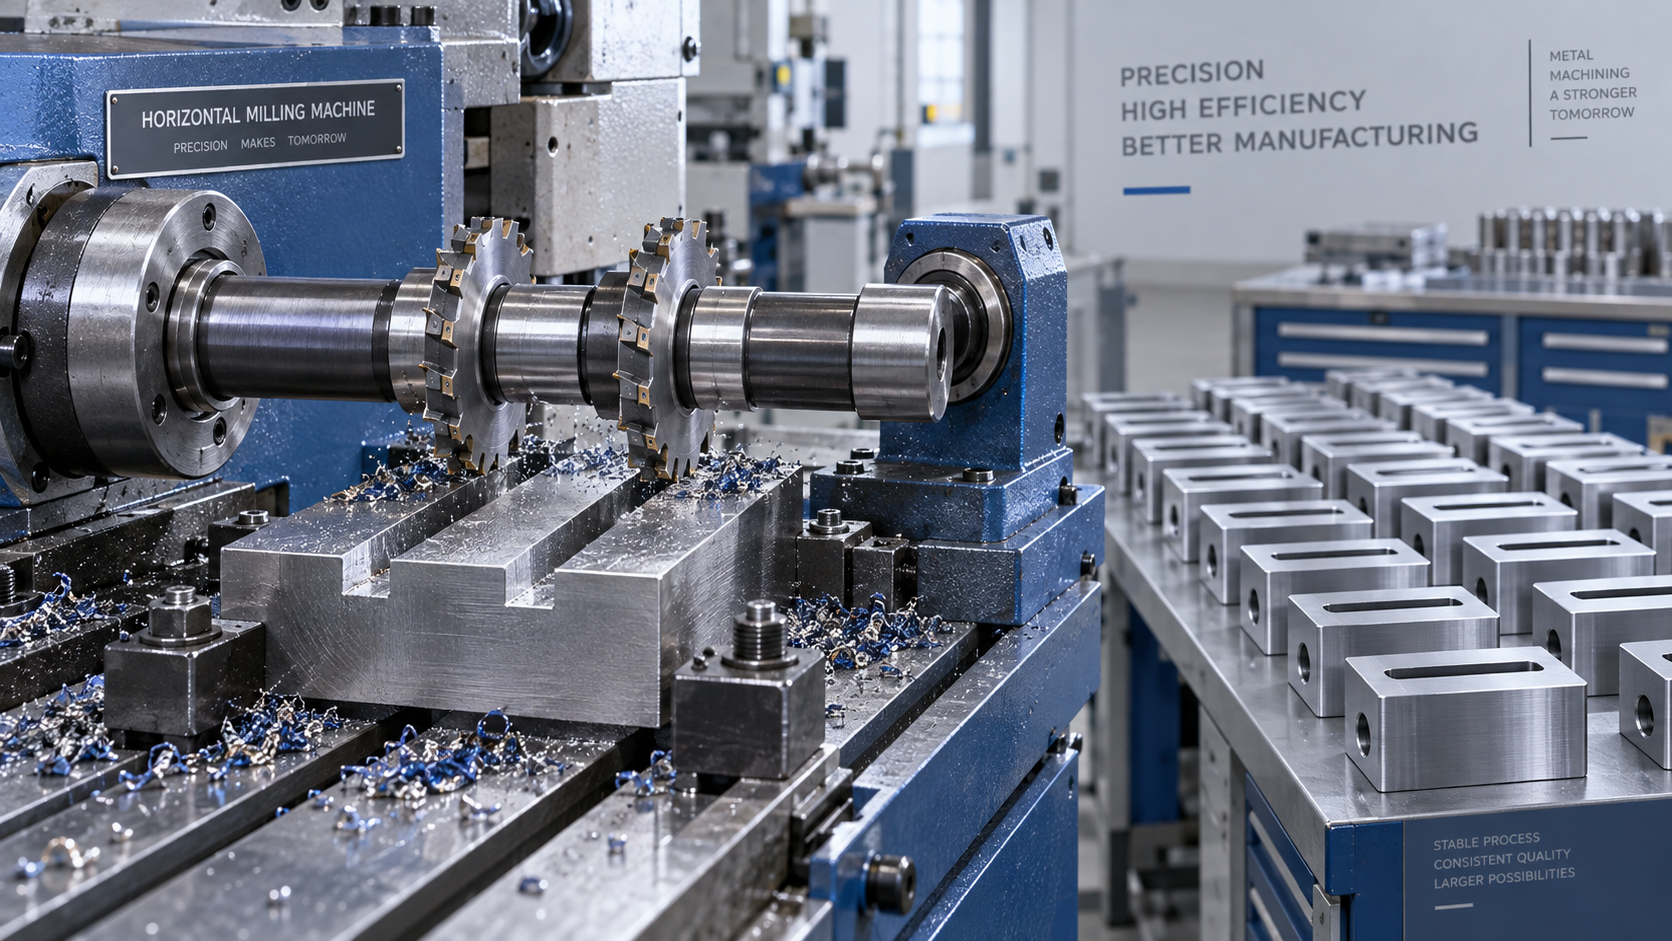
El fresado en paquete monta varias fresas en un árbol común, con separadores que las posicionan para mecanizar diferentes características durante el mismo movimiento de la mesa. Según la disposición, las fresas pueden producir ranuras paralelas, escalones o combinaciones de superficies accesibles.
Piense en un componente con dos ranuras paralelas que, de otro modo, requerirían pasadas separadas. Una disposición de fresado en paquete adecuada puede mecanizar ambas durante un solo avance. Si el proceso actual también requiere reposicionar la pieza, combinar las operaciones puede eliminar la manipulación y otra posible fuente de error de posicionamiento.
Sin embargo, los ahorros dependen del proceso de partida. Sustituir varias preparaciones manuales ofrece una oportunidad distinta a la de reemplazar una operación CNC eficiente que ya mecaniza todo en una sola sujeción. Compare la disposición propuesta con su ruta de producción real, incluida la carga, la inspección y los cambios de herramienta.
Mecanizar características relacionadas en una sola preparación puede mejorar su consistencia posicional, ya que comparten la misma ubicación de la pieza. Sin embargo, la precisión sigue dependiendo del descentramiento de las fresas, las dimensiones de los separadores, la deflexión del árbol y la estabilidad del dispositivo de sujeción. Combinar operaciones elimina algunas fuentes de error, pero hace que el conjunto completo de herramientas tenga mayor influencia.
¿Qué piezas justifican una disposición de fresas específica?
Busque piezas recurrentes con características que compartan una dirección de corte práctica y sean accesibles sin interferencias. Los bloques, soportes y componentes similares con características paralelas repetidas pueden ser adecuados, siempre que el plano y la sujeción permitan el corte simultáneo.
La compatibilidad de las condiciones de corte es tan importante como la geometría. Todas las fresas del árbol giran a la misma velocidad del husillo. Por lo tanto, las fresas de diferentes diámetros funcionan a distintas velocidades periféricas. Una combinación que parece conveniente en el plano puede exigir compromisos en cuanto a velocidad, avance o selección de fresas.
El proceso también requiere un equilibrio viable de las cargas de corte. Si una fresa elimina mucho más material que las demás, puede determinar la velocidad de avance de todo el conjunto. Varias fresas no generan automáticamente un aumento proporcional de la producción.
Las paredes delgadas, las zonas de sujeción débiles, las superficies interrumpidas y las variaciones en el sobrematerial requieren especial atención. Las fuerzas de corte combinadas pueden causar vibraciones o desplazamientos que serían manejables en operaciones separadas y más ligeras. Algunas piezas siguen necesitando una pasada de acabado independiente para alcanzar las dimensiones o el acabado superficial requeridos.
Las revisiones frecuentes del diseño debilitan la justificación económica. Cambiar la separación entre características puede requerir reconstruir el conjunto de fresas, ajustar el dispositivo de sujeción y volver a aprobar la primera pieza. Un proceso de mecanizado flexible puede seguir siendo más económico para lotes pequeños con especificaciones cambiantes.
Calcule el costo por pieza aceptada
Una comparación útil incluye la ruta completa, desde la carga de una pieza en bruto hasta la producción de un componente aceptado. Aplique los mismos supuestos de costos a los procesos actual y propuesto.
Costo por pieza aceptada = costo total de producción pertinente ÷ número de piezas aceptadas producidas.
Los costos pertinentes incluyen la mano de obra de preparación, el tiempo de máquina, la atención del operario, el consumo de herramientas, la inspección, el retrabajo y las piezas rechazadas. Incluya la carga y descarga en el tiempo de ciclo. Para el proceso propuesto, contabilice también el árbol, los separadores, los dispositivos de sujeción, la preparación de las fresas y cualquier modificación de la máquina o equipo adicional.
Separe los ahorros recurrentes de la inversión inicial:
- Ahorros recurrentes: reducción de los costos de procesamiento, manipulación y otros costos operativos, una vez descontados el mantenimiento adicional y los consumibles.
- Inversión inicial: herramientas, sujeción de piezas, desarrollo del proceso, instalación y cualquier compra de equipo necesaria para implementar el proceso.
- Cantidad de equilibrio: inversión inicial dividida por el ahorro recurrente neto por pieza aceptada, cuando dicho ahorro sea positivo.
Utilice una estimación realista de la demanda durante la vida útil prevista de la pieza. Un cálculo favorable basado en la utilización plena resulta menos útil si los pedidos son esporádicos o si el componente se acerca a una fase de rediseño.
Distinga también entre capacidad liberada y ahorros en efectivo. Reducir el tiempo de ciclo puede liberar capacidad valiosa en un cuello de botella, sobre todo cuando hay más trabajo vendible en espera. Puede tener poco efecto financiero inmediato en una máquina infrautilizada cuyos costos de personal y propiedad no cambian. Evite contabilizar las horas de máquina liberadas a la vez como una reducción de gastos y como ingresos adicionales por producción, a menos que ambos efectos sean viables.
Compruebe la máquina con la carga combinada
Un husillo horizontal no basta, por sí solo, para determinar si una máquina es adecuada para el fresado en paquete con árbol. Algunos centros de mecanizado horizontales utilizan principalmente herramientas individuales y requieren un enfoque de ingeniería distinto al de una fresadora horizontal convencional equipada con árbol.
En una fresadora horizontal destinada al fresado en paquete, examine el par del husillo a la velocidad de operación propuesta, el diámetro del árbol, la disposición de los soportes, el recorrido disponible y el espacio libre para el dispositivo de sujeción. La máquina debe soportar la carga de corte simultánea y mantener las dimensiones requeridas.
La rigidez del árbol merece especial atención. Un conjunto largo de fresas o una longitud excesiva sin soporte pueden aumentar la deflexión y las vibraciones. Un soporte adecuado ayuda, pero su posición debe ser compatible con la pieza, el dispositivo de sujeción y el acceso de las fresas. La potencia nominal del motor, por sí sola, no demuestra que el conjunto completo vaya a funcionar.
La sujeción debe resistir las fuerzas combinadas sin deformar el componente. El sentido de giro de las fresas y la dirección de avance también afectan la forma en que esas fuerzas actúan sobre el dispositivo de sujeción. En las máquinas convencionales, el estado del sistema de avance y el juego influyen en la idoneidad de la dirección de fresado propuesta.
Debe evaluarse la evacuación de virutas y el acceso del refrigerante con todas las fresas en contacto. Las virutas atrapadas entre las fresas o recortadas en la pieza pueden dañar las superficies y acelerar el desgaste. Por lo tanto, una prueba práctica debe utilizar el conjunto de fresas propuesto y un sobrematerial representativo.
El mantenimiento de las herramientas puede cambiar la rentabilidad
Un conjunto de fresado en paquete introduce interacciones de mantenimiento que una estimación del tiempo de ciclo podría pasar por alto. Una sola fresa desgastada o dañada puede interrumpir toda la operación. Sustituirla o reafilarla puede requerir comprobar las dimensiones del conjunto montado y volver a aprobar una primera pieza.
Los cambios en el diámetro de las fresas pueden afectar la profundidad de corte y la relación entre las superficies mecanizadas. El estado de los separadores, la limpieza de las superficies de asiento y la repetibilidad del montaje también influyen en el tiempo necesario para reanudar la producción.
Pregunte cómo propone el proveedor gestionar estos aspectos. Entre las medidas útiles pueden figurar las dimensiones de montaje documentadas, fresas de repuesto adecuadas, un procedimiento de inspección definido o un árbol de repuesto preparado, cuando el programa de producción lo justifique. Incluya estas medidas en la estimación de la inversión, en lugar de tratarlas como detalles operativos posteriores.
Pida al proveedor que demuestre la viabilidad de producción
La oferta debe relacionar la máquina, las herramientas y el dispositivo de sujeción con un componente definido y unos requisitos de producción concretos. Envíe planos representativos, especificaciones del material, condiciones del material en bruto, tolerancias, tamaños de lote y demanda anual. Indique qué características requieren actualmente operaciones separadas.
Al analizar una propuesta con Shandong VEDON Intelligent Equipment Co., Ltd. u otro proveedor de equipos, solicite una explicación del proceso completo y de las responsabilidades relativas al rendimiento de la máquina, las herramientas, la sujeción de piezas y el servicio.
La conversación de aceptación resulta más útil si abarca:
- El tiempo total de ciclo, incluida la manipulación y las comprobaciones habituales.
- Las dimensiones críticas y el acabado superficial con todas las fresas en contacto.
- El tiempo de ajuste después de sustituir o reafilar las fresas.
- La disponibilidad de herramientas, los requisitos de mantenimiento y el procedimiento de cambio.
- El funcionamiento previsto con la gama normal de material en bruto de entrada.
Utilice estos resultados para comparar tres opciones prácticas: adaptar una máquina existente, adquirir capacidad dedicada o mantener una ruta de mecanizado más flexible. El fresado en paquete justifica la inversión cuando la demanda recurrente, las características compatibles y un proceso estable permiten reducir el costo por pieza aceptada. Antes de comprometer capital, confirme ese resultado con un componente representativo y una comparación completa de los costos operativos.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Elaine / Gerente de ventas
Jaye / Director de ventas