Cortadores anulares vs. brocas helicoidales para perforar con taladro magnético
Para realizar orificios pasantes repetidos en placas de acero o perfiles estructurales, una corona de corte suele ser la mejor opción para un taladro magnético, especialmente a medida que aumenta el diámetro del orificio. Retira un anillo de metal y deja un núcleo central, por lo que corta menos material que una broca helicoidal. Esto puede acortar el tiempo de perforación y reducir el empuje necesario, siempre que la corona, la velocidad, la lubricación y la preparación sean adecuadas para el trabajo.
Una broca helicoidal sigue siendo útil para orificios pequeños y orificios ciegos, si la máquina admite el taladrado convencional y ofrece un control de profundidad adecuado. La elección comienza con las especificaciones del orificio y, a continuación, con la capacidad real de la máquina para utilizar herramientas. No debe suponerse que un taladro magnético con una capacidad nominal para una corona de determinado diámetro también admite una broca helicoidal del mismo diámetro.
Empiece por el orificio que necesita obtener
En un trabajo de fabricación que requiere varios orificios para el paso de pernos en una placa, el corte con corona ofrece una ventaja práctica: no hay mucha razón para convertir todo el volumen del orificio en virutas. Esta ventaja resulta más útil a medida que aumenta el diámetro, aunque el punto en que conviene cambiar de herramienta depende del material, la geometría de la corona, la capacidad de la máquina y el número de orificios.
Para unos pocos orificios pequeños, una broca helicoidal compatible puede ser la opción más práctica. Su menor coste de adquisición puede compensar el posible ahorro de tiempo de una corona, sobre todo si la máquina ya cuenta con un portabrocas o adaptador de husillo aprobado. No existe un diámetro universal a partir del cual todos los operadores deban cambiar de herramienta.
Los orificios ciegos cambian la decisión. Una corona convencional deja un núcleo unido a la pieza hasta que la herramienta atraviesa el material, por lo que, en general, no es adecuada cuando se necesita un orificio ciego sin material residual. Una broca helicoidal puede producir un orificio ciego dentro de los límites de la máquina, pero su punta deja un fondo cónico. Si el plano exige un fondo plano, un perfil de fondo controlado o un agujero acabado con tolerancias estrechas, puede ser necesario utilizar herramientas adicionales u otro proceso de mecanizado.
Los orificios existentes también requieren precaución. El pasador piloto de una corona suele ayudar a posicionar la herramienta antes de que sus dientes entren en contacto con el material. Al agrandar una abertura, puede faltar ese apoyo de posicionamiento. Utilice una corona y un sistema de guiado concebidos para la operación. Una broca helicoidal también puede engancharse o vibrar al agrandar un orificio, especialmente cuando queda poco material para que sus filos de corte trabajen.
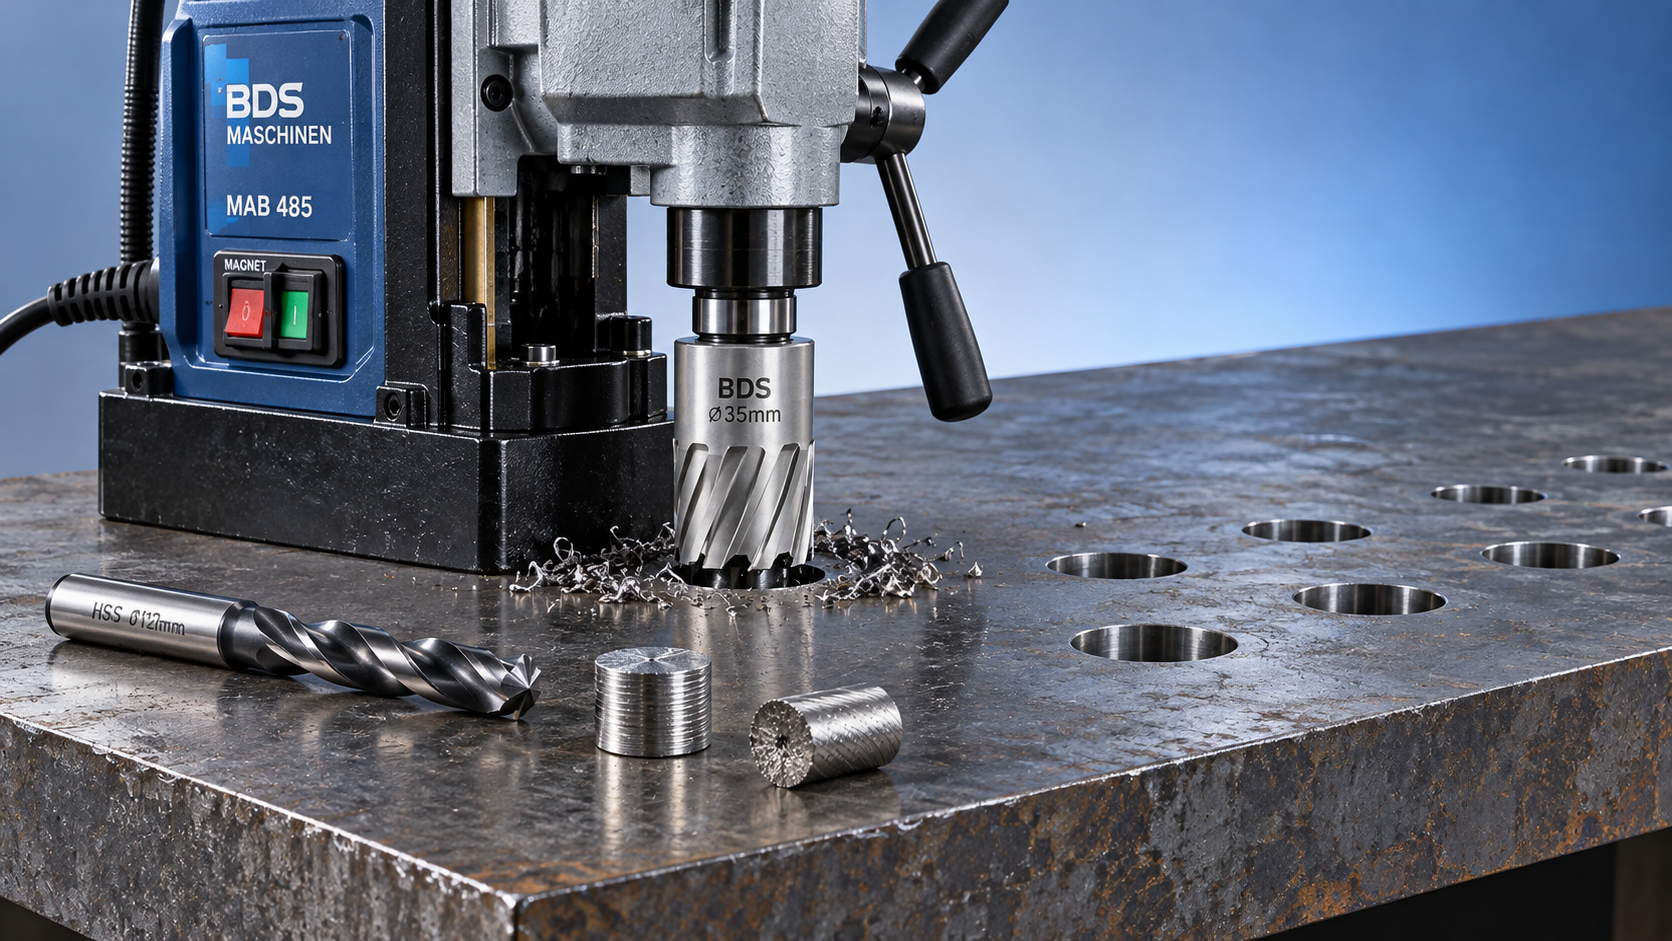
Ninguna de las dos herramientas garantiza por sí sola un agujero acabado de precisión. El descentramiento, el desgaste de la herramienta, el avance y el movimiento de la base magnética afectan al tamaño y al acabado del orificio. En el caso de orificios de holgura, un resultado de taladrado limpio puede cumplir las especificaciones del plano; para un ajuste de posicionamiento o de cojinete, debe contemplarse la operación de acabado especificada.
Compruebe el husillo, la velocidad y el espacio de trabajo antes de elegir las herramientas
La comprobación de compatibilidad más importante es verificar si la máquina está aprobada para el tipo y el diámetro de herramienta seleccionados. Las coronas suelen utilizar un mandril específico, a menudo con un pasador piloto y un conducto para el refrigerante. Las brocas helicoidales pueden requerir un portabrocas, un adaptador o un husillo cónico adecuado. Que un adaptador encaje físicamente no significa que la máquina tenga capacidad para taladrar con él.
En las fichas de producto, esta distinción puede pasar fácilmente desapercibida. Por ejemplo, elVDW35 indica un diámetro de perforación con corona de 35 mm. Esta cifra es pertinente para seleccionar coronas; no establece una capacidad de taladrado con broca helicoidal de 35 mm. Si se plantea el taladrado convencional, el operador debe comprobar por separado las configuraciones de husillo permitidas, la capacidad para brocas helicoidales y las instrucciones de funcionamiento.
La velocidad requiere la misma atención. Para una velocidad de corte determinada, los diámetros de corte mayores suelen requerir velocidades de husillo más bajas, mientras que el material y el grado de la herramienta modifican el ajuste adecuado. Por ejemplo, el acero inoxidable requiere una herramienta y unas condiciones de corte adaptadas a su tendencia al endurecimiento por deformación. La velocidad en vacío de una máquina no indica por sí sola si puede mantener unas condiciones de corte adecuadas bajo carga. Siga las recomendaciones del fabricante de la herramienta sin superar los límites de funcionamiento del taladro.
La falta de espacio de trabajo disponible puede descartar una herramienta que, por lo demás, sería adecuada. Compruebe conjuntamente estas dimensiones:
- Profundidad de corte: La profundidad nominal de la corona debe permitir taladrar la sección correspondiente.
- Recorrido de avance: El husillo debe tener suficiente recorrido para posicionar la herramienta, completar el corte y retirarla.
- Longitud de la herramienta instalada: Un portabrocas y una broca helicoidal pueden requerir un espacio considerable debajo del husillo.
- Espacio de salida: Al atravesar el material, se necesita espacio para la herramienta y, en el corte con corona, para el núcleo liberado.
El recorrido y la profundidad de la corona son especificaciones distintas. Una máquina puede tener suficiente recorrido de avance y, aun así, no disponer del espacio necesario para instalar un conjunto de herramientas determinado, especialmente dentro de un bastidor o debajo de un obstáculo.
La estabilidad de la preparación puede ser más importante que la ventaja de velocidad de la corona
Ambas herramientas dependen de una base magnética estable. La pintura, las incrustaciones, los residuos, la curvatura de la superficie y un espesor insuficiente del acero pueden reducir la fuerza de sujeción efectiva. La fuerza de sujeción magnética publicada corresponde a condiciones especificadas; no debe considerarse como la resistencia disponible en cualquier viga, placa o conjunto.
Las placas delgadas plantean dos problemas: pueden ofrecer una sujeción magnética insuficiente y flexionarse bajo la carga de taladrado. Un soporte posterior solo puede ayudar si ofrece una trayectoria magnética y un apoyo mecánico adecuados. Siga los requisitos mínimos del fabricante de la máquina para la pieza de trabajo y los métodos de preparación aprobados. Los materiales no magnéticos requieren un dispositivo de fijación o un sistema de sujeción adecuado y aprobado.
El filo transversal de una broca helicoidal contribuye al empuje axial, por lo que un avance excesivo resulta especialmente problemático en una preparación marginal. Las coronas pueden reducir el empuje en orificios pasantes de mayor diámetro, pero sus dientes también necesitan un contacto constante. El movimiento de la base, la holgura del husillo o la vibración de la pieza pueden provocar vibraciones y astillar los filos de corte.
El taladrado de placas apiladas requiere una decisión aparte. Los espacios entre capas provocan un contacto intermitente, y un núcleo retenido puede interferir con la capa siguiente. Utilice herramientas de corona diseñadas específicamente para taladrar pilas y siga el procedimiento indicado para retirar los núcleos. No elija una corona estándar concebida para trabajar una sola capa simplemente porque su profundidad de corte cubra el espesor combinado.
Durante el corte, aplique el lubricante recomendado a los filos de corte y mantenga un avance controlado. Un avance demasiado bajo puede provocar rozamiento; uno excesivo puede sobrecargar la herramienta o desestabilizar la base. Reduzca el avance a medida que se acerque la salida. Detenga el husillo antes de retirar las virutas o un núcleo retenido y utilice el dispositivo de seguridad especificado para el taladro, especialmente en trabajos verticales o por encima de la cabeza. Mantenga a las personas alejadas de la trayectoria de salida del núcleo.
Compare el coste por orificio aceptable
El precio de compra de una broca helicoidal puede hacerla atractiva para trabajos ocasionales. Las coronas resultan más fáciles de justificar cuando el trabajo incluye numerosos orificios pasantes de mayor diámetro y la preparación permite convertir su ventaja de corte en ciclos más cortos. La comparación útil debe incluir el posicionamiento, el taladrado, la gestión de las virutas, la retirada de los núcleos, los cambios de herramienta y el retrabajo.
La vida útil de la corona también depende de cómo se realiza el trabajo. Una herramienta más cara puede encarecerse rápidamente si se utiliza repetidamente con una base inestable, una velocidad inadecuada o cortes interrumpidos para los que no está diseñada. Las coronas de acero rápido y las coronas con plaquitas de carburo ofrecen distintas combinaciones de tenacidad, capacidad de corte y requisitos de mantenimiento. Elija el grado en función del material y de las condiciones de funcionamiento, en lugar de considerar automáticamente la opción más cara como una mejora.
Para una serie de orificios pasantes en acero estructural, empiece por comprobar si una corona cubre el diámetro y la profundidad requeridos; después, verifique el acoplamiento del mandril, la velocidad disponible, el soporte magnético y el espacio para el núcleo. Para orificios pequeños o ciegos, compruebe la configuración aprobada para brocas helicoidales de la máquina y la geometría de fondo requerida. Si hay dudas sobre cualquiera de las configuraciones, resuelva esa limitación antes de comprar las herramientas.
Antes de iniciar toda la serie, compruebe el diámetro, las rebabas, el acabado y la posición del primer orificio, y observe si el taladro se mueve o vibra durante el corte. Una herramienta que cumple con el plano, corta de manera estable y es fácil de manejar ofrece al operador una base sólida para continuar el trabajo.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Elaine / Gerente de ventas
Jaye / Director de ventas