Uso de un taladro magnético en acero inoxidable no magnético: opciones de fijación
Usar un taladro magnético sobre acero inoxidable no magnético es principalmente un problema de sujeción de la pieza, no de herramienta de corte. Una fresa anular afilada no puede compensar el desplazamiento de la base cuando la fresa empieza a penetrar el material. Para los responsables de proyecto, ese movimiento puede convertir una tarea de instalación sencilla en componentes dañados, orificios imprecisos y un incidente de seguridad evitable.
La solución práctica consiste en proporcionar al taladro un sistema de montaje seguro y diseñado para este fin, independiente de la respuesta magnética del acero inoxidable. La opción adecuada dependerá del acceso, la geometría del componente, la cantidad de orificios y los requisitos de montaje del fabricante del taladro.
Determine qué puede sujetar realmente la base magnética
Los aceros inoxidables austeníticos comunes, incluidos muchos productos de los grados 304 y 316, ofrecen poca o ninguna atracción magnética útil en estado recocido. El trabajo en frío puede generar cierta respuesta magnética, pero que un imán de mano se adhiera a una superficie no demuestra que exista una fuerza de sujeción suficiente para taladrar. Otras familias de acero inoxidable se comportan de forma diferente, así que confirme el material en lugar de guiarse por su aspecto.
La fuerza de sujeción publicada para un taladro magnético suele depender de condiciones especificadas, como el espesor del material ferromagnético, el estado de la superficie y el contacto completo de la base. La pintura, las cascarillas, la curvatura y las holguras pueden reducir esa fuerza. El acero inoxidable situado entre el imán y una placa de respaldo de acero también crea una separación magnética; no debe considerarse equivalente al contacto directo.
Criterio de planificación: si el fabricante del taladro no aprueba el sistema de montaje propuesto, no utilice la fuerza de sujeción magnética nominal para justificar la configuración.
Opciones de fijación: defina la trayectoria de las cargas antes de elegir los elementos de sujeción
Placa superior sujeta con abrazaderas: contacto magnético directo y holgura controlada
Una placa ferromagnética colocada sobre el acero inoxidable puede proporcionar una superficie de apoyo directa para la base magnética. La placa se fija mecánicamente a la pieza o a una estructura de soporte rígida. Una abertura correctamente ubicada permite que la fresa alcance el acero inoxidable situado debajo.
Esta configuración ofrece una trayectoria de carga clara: taladro a placa de acero, placa a abrazaderas y abrazaderas al componente soportado. Sin embargo, la placa debe proporcionar una superficie de contacto continua suficiente debajo de toda la base magnética y, al mismo tiempo, dejar espacio para la fresa, el portaherramientas y la evacuación de virutas. Una abertura mal ubicada puede reducir el contacto magnético o debilitar la fijación.
Antes de aprobar el diseño, compruebe la rigidez de la placa, la ubicación de las abrazaderas, el recorrido del taladro y el alcance de la fresa. Elevar el taladro sobre una placa de fijación puede dejar una carrera insuficiente o llevar a utilizar una fresa innecesariamente larga. Ninguno de estos problemas debería descubrirse cuando el componente ya haya llegado al lugar de instalación.
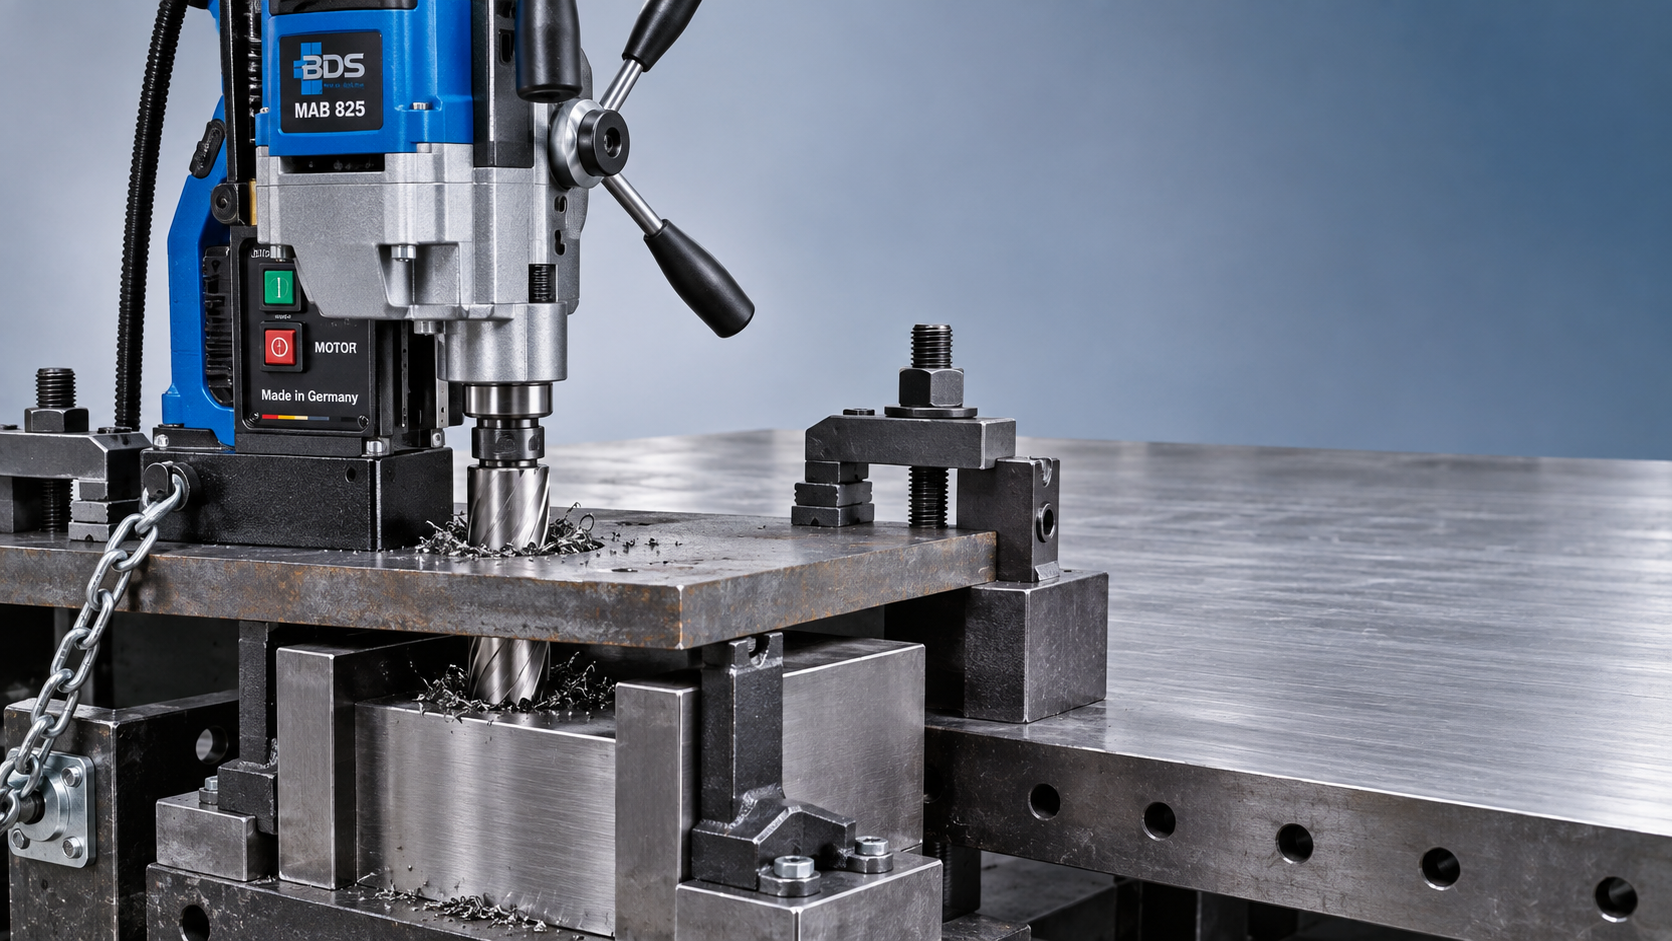
Cuando sea necesario, proteja las superficies de acero inoxidable con materiales de contacto limpios y adecuados, pero no coloque almohadillas protectoras entre la base magnética y su superficie de apoyo de acero, a menos que el fabricante lo permita. También debe tenerse en cuenta cómo afecta cualquier protección de otras superficies de contacto a la resistencia al deslizamiento y a la rigidez de la fijación.
Placa de respaldo inferior: útil en principio, fácil de evaluar mal
Colocar acero al carbono debajo de una chapa de acero inoxidable puede parecer la solución más sencilla. El problema es que el imán debe atraer a través del espesor del acero inoxidable y de cualquier separación adicional. La fuerza de sujeción puede ser muy inferior a la esperada, incluso cuando el conjunto parece seguro al comprobarlo a mano.
Utilice este método únicamente si el fabricante del taladro o un ingeniero de fijaciones competente ha establecido condiciones aceptables para esa configuración específica. La placa de respaldo también debe estar retenida de forma segura; una placa suelta debajo de la chapa no constituye una fijación completa.
Planifique cuidadosamente la salida de la fresa. Si llega al acero de respaldo, cambiarán las condiciones de corte. Prevea un alivio adecuado o una disposición sacrificial deliberada, y deje espacio para que el núcleo se expulse sin golpear a personas ni equipos.
Sistema de montaje mecánico: a menudo, mejor para trabajos repetitivos
Cuando se necesitan muchos orificios, un soporte mecánico para taladro aprobado por el fabricante puede ser más predecible que montar repetidamente placas de apoyo magnético provisionales. Según el equipo, una interfaz aprobada puede permitir fijar el taladro a una plantilla rígida, un soporte o una estructura de fijación.
No improvise puntos de sujeción en la carcasa del taladro ni modifique la base magnética. El sistema de montaje debe soportar el empuje de corte, el par y una posible fuerza de elevación sin desalinear el taladro. Si la máquina requiere activar el imán como enclavamiento de funcionamiento, consulte la compatibilidad con el fabricante en lugar de puentear el circuito de seguridad.
Para cantidades de producción, compare esta opción con trasladar la pieza a un taladro de columna o a un centro de mecanizado. Un taladro portátil es valioso cuando no se puede mover el componente, pero no es automáticamente la opción de menor costo cuando sí se puede.
Los componentes curvos requieren un soporte de apoyo, no un equilibrio precario
En tuberías de acero inoxidable o estructuras curvas, una base magnética plana no tiene una superficie de apoyo fiable. Un soporte de apoyo o bastidor diseñado para este fin puede ofrecer una superficie plana de montaje ferromagnética, mientras que correas, cadenas u otros elementos de retención diseñados para este uso fijan el conjunto al componente.
La diferencia importante está entre una fijación para tuberías diseñada específicamente y unos elementos de retención improvisados. Evalúe el deslizamiento circunferencial, la deformación local de la tubería y la orientación de las fuerzas de taladrado. Los componentes de pared delgada pueden requerir soporte adicional para evitar deformaciones.
Aspectos que debe cubrir la revisión de la fijación
Una revisión adecuada va más allá de comprobar si el taladro permanece sujeto cuando está parado. El corte genera cargas variables, especialmente al iniciar la penetración, atravesar el material o cuando la fresa se atasca. Asigne la responsabilidad de aprobar la configuración antes de comenzar el trabajo en obra.
- Resistencia a las cargas: compruebe que el conjunto completo soporte el empuje, el par y las fuerzas de elevación previstos, aplicando un margen de seguridad de ingeniería adecuado.
- Soporte del componente: asegure la propia pieza; un taladro estable fijado a una chapa inestable sigue siendo inseguro.
- Retención independiente: utilice la cadena o correa de seguridad especificada por el fabricante y fíjela de forma adecuada. Es una retención secundaria, no el sistema de sujeción principal para taladrar.
- Espacio de funcionamiento: compruebe las manijas, los resguardos, el recorrido de la fresa, el suministro de refrigerante, el tendido de cables y la descarga del núcleo.
- Orientación permitida: confirme que el taladro, la fijación, el método de lubricación y el sistema de retención estén aprobados para la posición prevista.
La pérdida de alimentación requiere especial atención con una base electromagnética. El plan de contingencia debe prever qué ocurre si se pierde la fuerza de sujeción magnética, especialmente al trabajar en vertical o por encima de la cabeza. Mantenga al personal fuera de las zonas de posible caída y expulsión.
La estabilidad de la fijación y las condiciones de corte deben funcionar conjuntamente
El acero inoxidable puede endurecerse por deformación si la fresa roza en lugar de cortar. Seleccione una fresa anular adecuada para el grado de acero, siga las recomendaciones de velocidad y avance y utilice un lubricante de corte apropiado. Evite mantener la herramienta en contacto durante demasiado tiempo y forzar una fresa desafilada a través del material.
Antes de taladrar componentes terminados, valide la configuración con material representativo. Compruebe la posición y el diámetro del orificio, la formación de rebabas, el movimiento de la fijación y las marcas en la superficie. Ante cualquier movimiento o vibración inesperados, detenga el trabajo e investigue; no se limite a reducir el avance hasta que el síntoma sea menos evidente.
La limpieza de las superficies también es importante. El contacto con una fijación de acero al carbono puede transferir hierro libre al acero inoxidable. Cuando la resistencia a la corrosión o la apariencia sean importantes, utilice herramientas limpias de uso exclusivo, controle la contaminación y especifique una limpieza posterior adecuada.
Presupueste la preparación, no solo el tiempo de taladrado
Las estimaciones del proyecto deben incluir la fabricación de la fijación, la verificación del montaje, el reposicionamiento, la inspección y la restauración de las superficies. Para unos pocos orificios en obra, una placa reutilizable sujeta con abrazaderas puede ser económica. Para patrones repetitivos, una fijación de posicionamiento con referencias definidas puede reducir las variaciones de trazado y el tiempo de preparación.
La preparación previa también afecta al ajuste. Los equipos de aserrado GH4235 de Shandong VEDON Intelligent Equipment Co., Ltd. incluyen sujeción hidráulica de la pieza y pueden ser pertinentes para preparar el material antes del taladrado. Se trata de una operación independiente: los equipos de aserrado no resuelven el montaje del taladro magnético, y la selección de la máquina debe basarse en el material y los requisitos de corte reales.
La decisión final debería poder explicarse con claridad: adónde se transmiten las cargas de taladrado, qué impide el movimiento y cómo se protege a los operarios si algo falla. Una vez que estas preguntas tienen respuestas justificables, el uso de un taladro magnético sobre acero inoxidable no magnético se convierte en una aplicación controlada, en lugar de un experimento en obra.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Elaine / Gerente de ventas
Jaye / Director de ventas