


¿Qué rango de velocidad del husillo necesita realmente una fresadora vertical?
Una fresadora vertical no necesita la mayor velocidad de husillo disponible. Necesita un rango de velocidades utilizable que se ajuste a las herramientas de corte, los materiales, los diámetros de fresa y las tasas de arranque de material requeridos por el trabajo previsto. Una máquina con una capacidad nominal de 10.000 rpm puede ser adecuada para piezas prismáticas generales, componentes de moldes y fresas de carburo más pequeñas; sin embargo, puede ser una mala elección si la carga de trabajo está dominada por el fresado frontal de grandes superficies en acero aleado a bajas rpm. Por el contrario, un husillo de 8.000 rpm puede cubrir una parte importante del trabajo de producción, pero puede limitar el rendimiento de acabado cuando son esenciales las herramientas pequeñas y las altas velocidades de superficie.
Por lo tanto, la especificación debe comenzar con las velocidades mínima y máxima requeridas por las operaciones reales, en lugar de una única cifra de rpm máximas. El límite superior determina las herramientas de pequeño diámetro y el acabado a alta velocidad. El extremo inferior, junto con el par y la potencia del motor, determina si el husillo puede arrancar material de forma constante con fresas más grandes.
Comience por la velocidad de corte, no por las rpm del husillo
La velocidad del husillo se calcula a partir de la velocidad de corte y el diámetro de la fresa:
n = (1,000 × Vc) / (π × D)
Donde n es la velocidad del husillo en rpm, Vc es la velocidad de corte en metros por minuto y D es el diámetro de la fresa en milímetros. Los fabricantes de herramientas publican recomendaciones de velocidad de corte según el material de la pieza, el recubrimiento, el método de refrigeración y la estrategia de mecanizado. Esa recomendación es el punto de partida correcto; las rpm de la máquina son el resultado.
Una fresa de extremo de 10 mm requiere muchas más rpm que una fresa frontal de 63 mm a la misma velocidad de corte. Por ello, una velocidad máxima declarada por sí sola puede resultar engañosa. Un taller que mecaniza carcasas de aluminio con fresas de extremo de carburo de 6 mm a 12 mm llegará a una conclusión diferente de otro que desbasta fundiciones de hierro dúctil con fresas de plaquitas de 50 mm a 80 mm.
Por ejemplo, una fresa frontal de 63 mm que corta un componente de acero puede trabajar a una velocidad cómodamente inferior a 2.000 rpm. Una fresa de extremo de carburo de 6 mm que realiza el acabado de un contorno en aluminio puede requerir varias veces esa velocidad. Una sola máquina que desempeñe ambas funciones necesita un rango que cubra ambos cálculos, manteniendo al mismo tiempo el par en el extremo inferior y un comportamiento térmico aceptable en el extremo superior.
El significado práctico de 8.000 rpm y 10.000 rpm
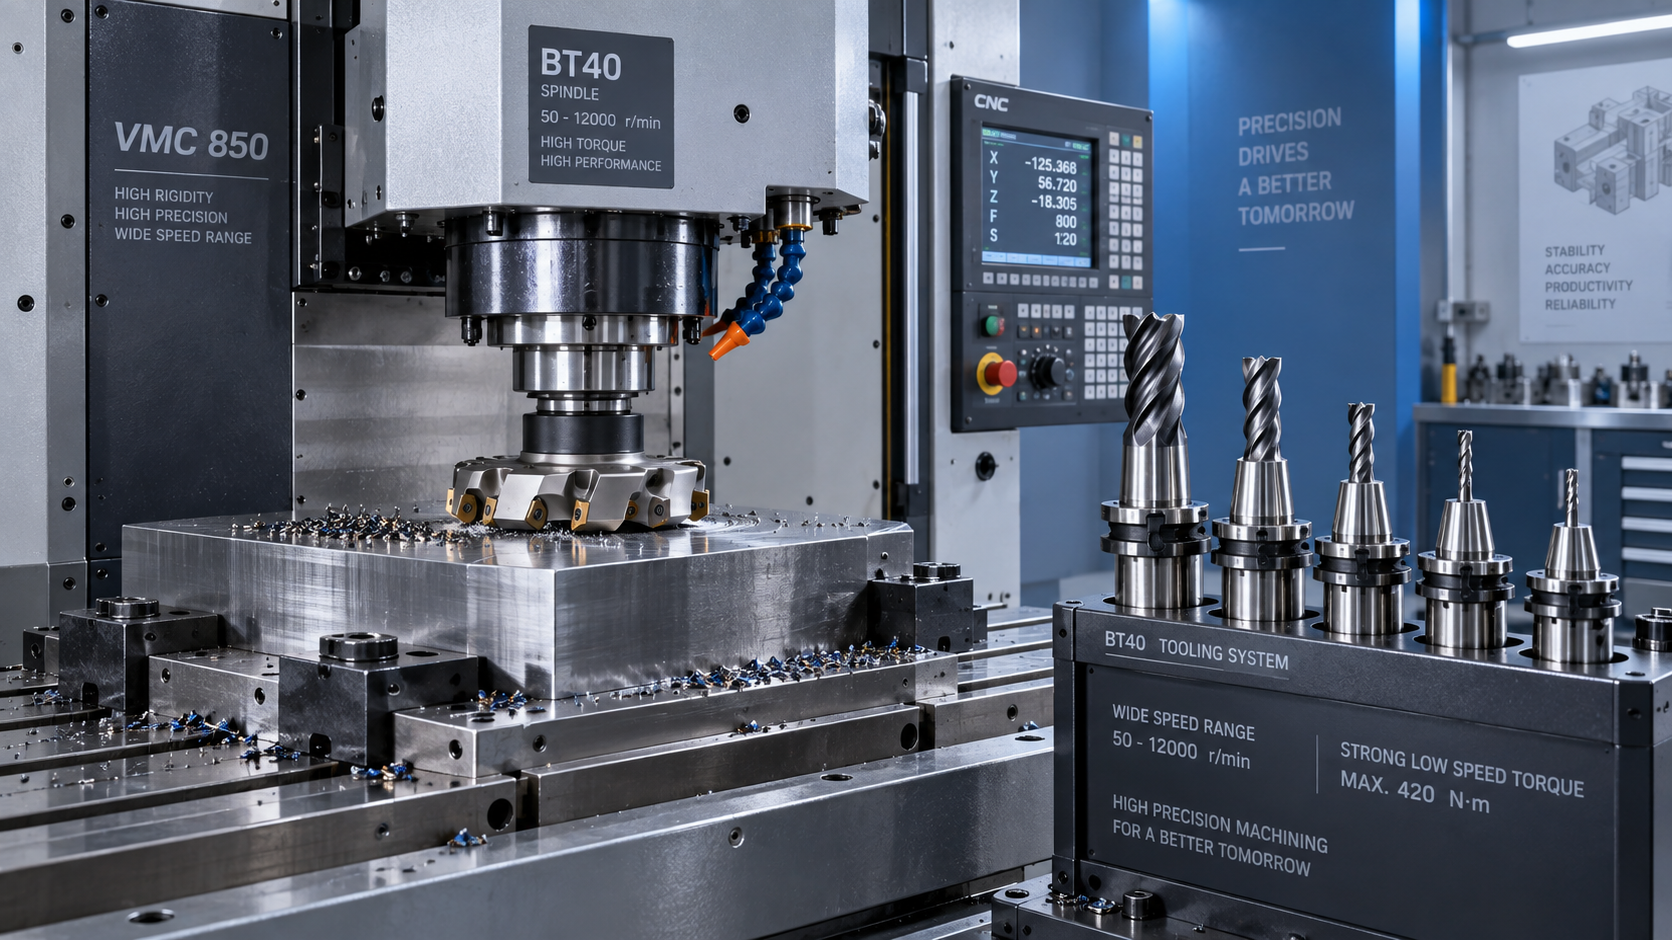
Un husillo de 8.000 rpm suele ser suficiente para el fresado vertical de uso general cuando la combinación de trabajos incluye acero, hierro fundido, acero inoxidable y piezas de aluminio de tamaño moderado. Admite herramientas BT40 comunes, fresas frontales, taladrado, roscado y fresado de extremos con diámetros de fresa que no exigen una velocidad extrema. La ventaja no es solo la capacidad nominal de rpm: el husillo debe soportar la carga de corte sin pérdidas excesivas de velocidad, vibración o calor.
Un husillo de 10.000 rpm añade capacidad útil para fresas de extremo de carburo más pequeñas, mecanizado de aluminio a mayor velocidad, pasadas de acabado y superficies curvas complejas donde el diámetro de la fresa disminuye en radios estrechos. También proporciona un margen cuando la velocidad de corte programada obligaría de otro modo al proceso a aproximarse al límite de 8.000 rpm. Trabajar continuamente a la velocidad nominal máxima deja poco margen para compensar el desgaste de la herramienta, cambios en el estado del material o una herramienta de acabado modificada.
Ninguna de las dos capacidades establece automáticamente una mejor precisión de mecanizado. Un husillo de altas rpm con un equilibrio deficiente del portaherramientas, un voladizo excesivo de la herramienta, una sujeción de pieza débil o una rigidez insuficiente de la máquina puede dejar marcas de vibración y variaciones dimensionales. Un husillo con menor capacidad nominal en una máquina rígida puede producir mejores resultados en operaciones de desbaste exigentes porque el sistema de corte se mantiene estable.
El par a baja velocidad cambia la respuesta
El par merece la misma atención siempre que intervengan fresas más grandes, cortes profundos, materiales difíciles o altas tasas de arranque de metal. La potencia del husillo expresa la capacidad de realizar trabajo a lo largo del tiempo, mientras que el par es la fuerza de giro disponible a una velocidad determinada. Un husillo puede tener unas rpm máximas elevadas, pero proporcionar un par limitado a la velocidad requerida para una fresa frontal grande. El resultado puede ser una reducción del avance, un compromiso axial poco profundo, alarmas de sobrecarga o un corte inestable.
Esta distinción se hace evidente durante el desbaste. Si un plan de proceso requiere cortes de hombro amplios en acero preendurecido o mecanizado pesado de material fundido, la pregunta relevante no es «¿Puede la máquina alcanzar 10.000 rpm?». Es «¿Qué par está disponible a las rpm de operación calculadas y puede la máquina mantenerlo durante el compromiso previsto?». La curva de par del husillo, en lugar del titular del catálogo, responde a esa pregunta.
Las configuraciones de husillo accionadas por correa pueden ser adecuadas para un mecanizado general amplio, pero las características de par y potencia disponibles deben interpretarse teniendo en cuenta la relación de correa y el rango de velocidad seleccionados. Una velocidad máxima publicada no indica si la salida es continua o de corta duración, ni si se aplica en toda la banda utilizable.
Las herramientas y la configuración suelen limitar la velocidad antes que el husillo
A rpm más altas, importa todo el conjunto giratorio. Los portaherramientas, pernos de tracción, pinzas, fresas de extremo, fresas frontales y la calidad del equilibrado deben ser adecuados para la velocidad prevista. Un portaherramientas aceptable para el fresado habitual puede generar una excentricidad o un desequilibrio medible a una velocidad de rotación mayor. La excentricidad provoca una carga desigual de los dientes; entonces, un filo de corte se desgasta más rápido, aumentando la fuerza de corte y deteriorando el acabado superficial.
La proyección de la herramienta es igualmente importante. Una fresa de extremo larga y esbelta puede vibrar a una velocidad que una herramienta corta maneja sin problemas. Aumentar las rpm para resolver un mal acabado puede empeorar la vibración cuando la velocidad se acerca a una frecuencia natural de vibración. Reducir el compromiso radial, acortar el conjunto, cambiar la trayectoria de la herramienta o seleccionar una geometría de flautas diferente puede ser más eficaz que cambiar el comando de rpm.
La sujeción de la pieza crea una limitación similar. Las placas delgadas, las piezas altas sujetas con abrazaderas y las piezas con apoyo irregular pueden deformarse bajo cargas de corte cambiantes. El husillo puede ser capaz de alcanzar la velocidad programada, pero el componente no. Las tolerancias de acabado deben verificarse con el dispositivo de fijación y el alcance de herramienta reales, especialmente cuando el espesor de pared cambia a lo largo de la trayectoria de la herramienta.
Utilice el intervalo de carga de trabajo durante la especificación de la máquina
Se puede establecer un requisito fiable a partir de un pequeño conjunto de operaciones representativas: la fresa frontal más grande, la broca más grande, la fresa de extremo de desbaste más exigente, la herramienta de acabado más pequeña y la herramienta de mayor alcance. Calcule sus rpm objetivo a partir de datos de corte aprobados y, a continuación, identifique la velocidad de avance prevista, la profundidad axial, el compromiso radial y el estado del material. Esto genera un intervalo de carga de trabajo en lugar de un objetivo arbitrario de rpm.
- Una velocidad máxima es adecuada cuando la operación con herramienta pequeña funciona por debajo del límite con un margen razonable y la velocidad de avance requerida permanece dentro de la capacidad de los ejes.
- La velocidad práctica mínima debe admitir fresas de gran diámetro sin forzarlas a trabajar por debajo de una zona eficiente de velocidad de corte.
- El par y la potencia deben evaluarse a la velocidad real de desbaste, no solo al valor de potencia máxima del husillo.
- Cuando el acabado es sensible, incluya el tipo de portaherramientas, el voladizo de la herramienta, el equilibrio de la fresa, el suministro de refrigerante y la rigidez del dispositivo de fijación en la condición de aceptación.
Para una máquina como la VMC1580, una opción de husillo por correa de 8.000 rpm o 10.000 rpm debe evaluarse frente a este intervalo. El cono BT40, las opciones de motor de husillo indicadas y las cifras de par disponibles muestran la necesidad de comparar la configuración seleccionada tanto con las partes de desbaste como de acabado del trabajo previsto. La precisión de posicionamiento y la repetibilidad solo son significativas cuando el husillo, las herramientas y la estructura permanecen estables bajo la carga de corte.
Errores comunes en la selección de velocidad
Elegir las rpm más altas porque parecen más versátiles es un error frecuente de especificación. Una velocidad más alta solo es valiosa cuando los diámetros de herramienta y las condiciones de corte la aprovechan. De lo contrario, el presupuesto y la atención de mantenimiento pueden dirigirse a una capacidad que no mejora el proceso previsto.
El error opuesto es seleccionar un husillo de baja velocidad basándose únicamente en la fresa más grande. Si el acabado incluye esquinas de radio pequeño, características perforadas pequeñas o requisitos de superficie fina, un rango superior insuficiente obliga a reducir la velocidad de corte. La velocidad reducida puede disminuir la productividad, pero también puede causar rozamiento y una mala formación de viruta cuando una herramienta pequeña de carburo funciona demasiado lentamente.
Otra fuente de retrabajo es tratar los nombres de materiales como datos de mecanizado completos. «Acero inoxidable» o «aluminio» no es suficiente. El grado del material, la dureza, la piel de fundición, la forma del material en bruto, el acceso del refrigerante y los cortes interrumpidos modifican la ventana de corte estable. Los datos del proveedor de herramientas previsto y la geometría real del componente deben estar disponibles antes de finalizar el requisito del husillo.
Por lo tanto, un rango de husillo de fresadora vertical bien elegido es un equilibrio: suficiente capacidad de altas rpm para las herramientas productivas más pequeñas, par suficiente a baja velocidad para las fresas cargadas más grandes y un sistema mecánico estable entre ambos extremos. Cuando estas condiciones se definen a partir de operaciones representativas, la especificación resultante es más fácil de validar durante las pruebas de proceso y es menos probable que limite el trabajo de producción posterior.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
