


Cómo elegir una fresadora vertical para acero, aluminio y trabajos de moldes
Cómo elegir una fresadora vertical para acero, aluminio y trabajos de moldes
Elegir una fresadora vertical rara vez consiste en seleccionar la mesa más grande, la mayor velocidad de husillo o el precio cotizado más bajo. Para los equipos de compras, la pregunta más útil es si la máquina mantendrá la precisión, conservará un tiempo de ciclo estable y seguirá siendo fácil de mantener con la combinación real de piezas que el taller prevé mecanizar.
Esta cuestión se vuelve más exigente cuando una sola máquina debe trabajar componentes de acero, piezas de aluminio y moldes. Estos materiales imponen diferentes exigencias al husillo, la estructura, el sistema de refrigeración, las herramientas y el control CNC. Una máquina que funciona bien en el mecanizado de aluminio a alta velocidad puede no ser la opción adecuada para cortes profundos en acero. Del mismo modo, un centro de mecanizado robusto de uso general puede seguir siendo insuficiente en acabado superficial y control de contornos para cavidades de moldes de precisión.
La decisión correcta comienza con la pieza de trabajo, no con el folleto. Antes de comparar modelos de máquinas, los compradores deben recopilar planos representativos de las piezas, grados de material, tamaño máximo del bruto, cantidades anuales, tolerancias críticas y las herramientas de corte previstas. Esto crea un perfil de mecanizado realista y evita una sobreespecificación costosa en algunas áreas y una especificación insuficiente en otras.
Comience por la rigidez y el comportamiento de corte
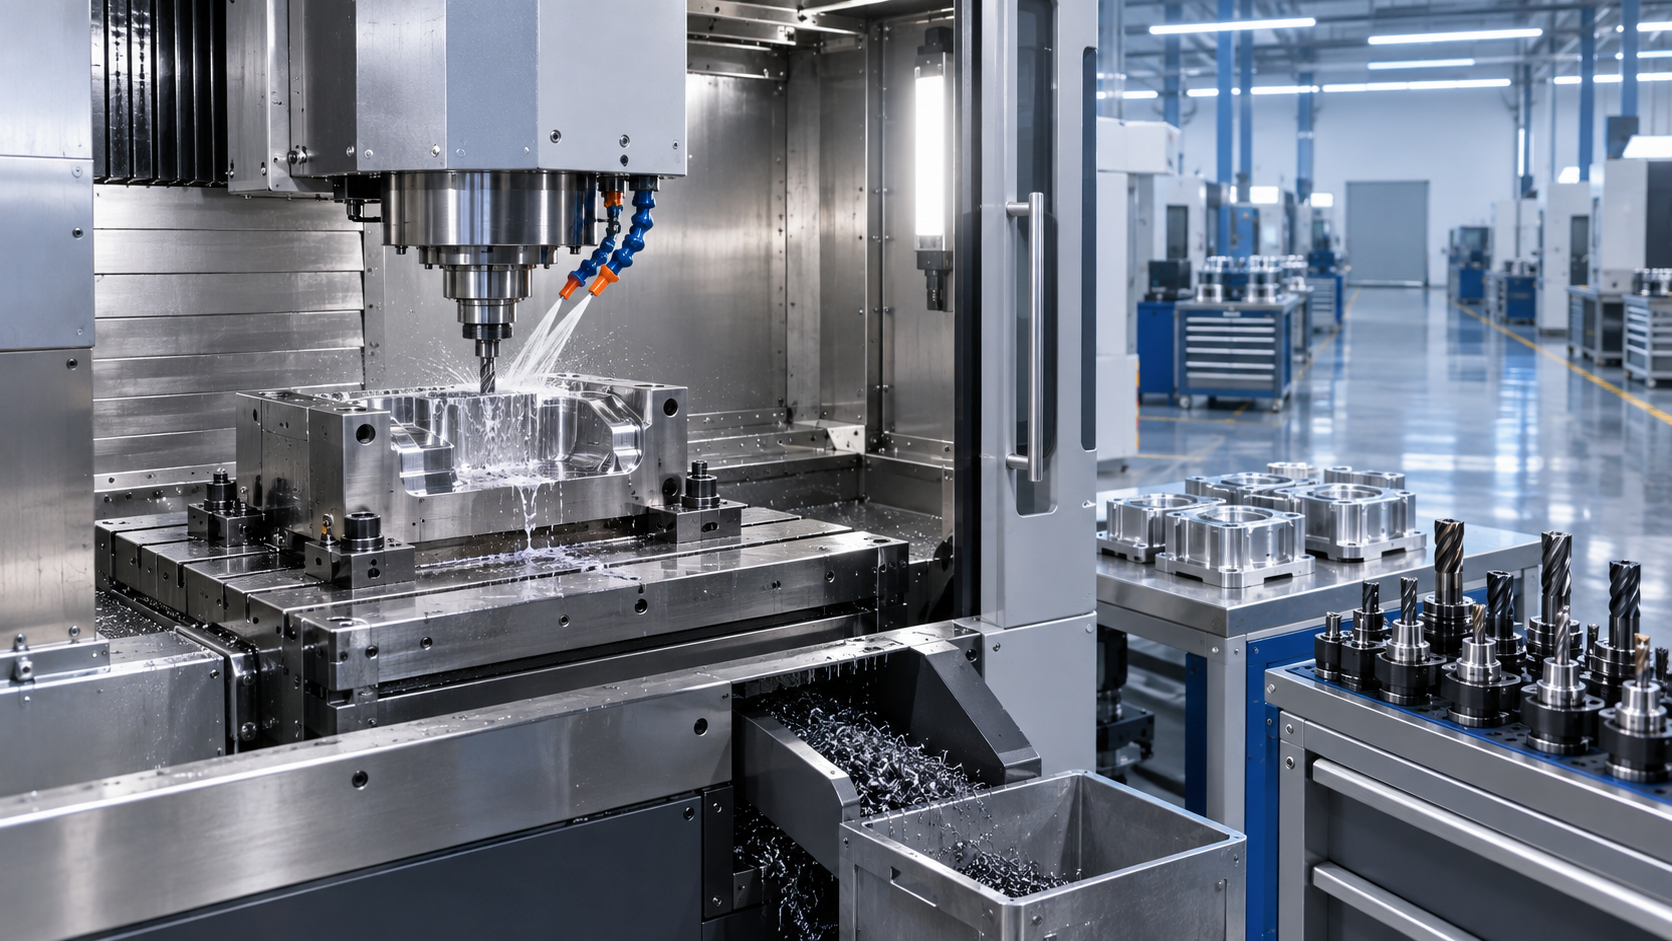
Para el mecanizado de acero, la rigidez suele ser el primer filtro práctico. Una fresadora vertical necesita una base de máquina estable, guías lineales o guías de caja adecuadamente dimensionadas y una estructura de cabezal de husillo capaz de resistir la deflexión bajo carga. Si la estructura se desplaza excesivamente durante el desbaste, el resultado no es solo una mala calidad superficial. Aumenta el desgaste de las herramientas, las condiciones de corte se vuelven inconsistentes y los operarios pueden reducir los avances simplemente para evitar vibraciones.
Los compradores deben mirar más allá del peso total de la máquina. El peso puede favorecer la estabilidad, pero no explica cómo se comportan la fundición, la columna, el carro, la mesa y el cabezal de husillo como sistema. Pregunte al proveedor cómo está diseñada la máquina para realizar desbastes típicos de acero, especialmente cuando intervienen voladizos largos de herramienta, cavidades profundas o cortes interrumpidos. También conviene comprobar si la carga de mesa indicada refleja la combinación completa de dispositivo de sujeción y pieza de trabajo, en lugar de solo el peso de la pieza.
Para el aluminio, la rigidez sigue siendo importante, pero el comportamiento térmico y la evacuación de virutas suelen hacerse más evidentes. El aluminio puede mecanizarse a velocidades de corte mucho más altas, generando un gran volumen de virutas en poco tiempo. Un diseño de cerramiento, disposición de refrigerante y gestión de virutas que funciona aceptablemente para el mecanizado ocasional de acero puede convertirse en un cuello de botella durante la producción continua de aluminio.
Ajuste el rendimiento del husillo a la combinación de materiales
La selección del husillo debe basarse conjuntamente en el par, el rango de velocidad, la entrega de potencia y el ciclo de trabajo. Es fácil centrarse solo en las rpm máximas, especialmente cuando el mecanizado de aluminio y el acabado de moldes forman parte del plan de producción. La alta velocidad es útil para herramientas de pequeño diámetro, acabados finos y corte eficiente de aluminio, pero no sustituye el par a baja velocidad necesario para el desbaste de acero o las fresas de gran diámetro.
Una especificación equilibrada del husillo suele ser más valiosa para trabajos mixtos que una especificación extrema en una sola dirección. Por ejemplo, un taller de moldes puede necesitar un contorneado suave a alta velocidad para el acabado, al tiempo que requiere suficiente par para mecanizar material preendurecido o preparar una cavidad con herramientas más grandes. El proveedor debe poder explicar la curva de par útil del husillo y el rango de aplicación recomendado, no limitarse a proporcionar valores máximos.
La refrigeración también merece atención. Los cambios de temperatura del husillo pueden afectar la consistencia dimensional durante ciclos largos, especialmente en trabajos de moldes donde importan las tolerancias finas y una calidad superficial repetible. La configuración de refrigeración necesaria depende del diseño de la máquina, el entorno operativo, el programa de producción y el objetivo de precisión. Debe revisarse como parte del proceso completo, en lugar de tratarse como un detalle opcional después de emitir la orden de compra.
La precisión es más que un valor de posicionamiento
Las cifras publicadas de posicionamiento y repetibilidad son importantes, pero solo constituyen un punto de partida. Las decisiones de compra deben distinguir entre la capacidad geométrica declarada de una máquina y la precisión lograda en piezas reales tras considerar los cambios térmicos, las variaciones de los dispositivos de sujeción, el desgaste de las herramientas y la preparación por parte del operario.
Las aplicaciones de moldes hacen especialmente clara esta distinción. Una cavidad puede requerir transiciones suaves entre trayectorias de herramienta, un comportamiento estable en las esquinas e interpolación consistente en superficies tridimensionales. En este tipo de trabajo, la respuesta del CNC, el ajuste de los servos, la capacidad de anticipación y la dinámica de la máquina pueden influir en el resultado final tanto como la precisión nominal de los ejes. Solicitar conversaciones sobre mecanizados de muestra basadas en geometrías representativas suele ser más informativo que comparar un valor de catálogo con otro.
Para piezas de producción de acero y aluminio, la repetibilidad puede ser la medida comercialmente más importante. Si un componente se mecaniza por lotes, la máquina debe volver de forma fiable a la misma condición tras cargas repetidas, palpado, cambios de herramienta y turnos. Por lo tanto, un plan de aceptación práctico debe identificar las características críticas, el método de medición, el concepto de sujeción y la secuencia de producción prevista antes de la entrega.
La capacidad de herramientas y la automatización deben seguir el plan de producción
La capacidad del almacén de herramientas se subestima con frecuencia. Un cambiador de herramientas pequeño puede ser suficiente para taladrado y mecanizado de cavidades sencillos, pero el trabajo con materiales mixtos suele requerir herramientas separadas de desbaste, acabado, taladrado, chaflanado, palpado y respaldo. El mecanizado de moldes puede requerir posiciones adicionales para herramientas de largo alcance, fresas de punta esférica y cortadores de acabado específicos. Una capacidad insuficiente genera intervención manual, aumenta el riesgo de preparación y reduce el valor de la operación desatendida.
La automatización debe evaluarse con la misma disciplina. Un sistema de palés, una interfaz para robots, la gestión de herramientas mediante códigos de barras o un sistema de palpado en proceso pueden ser adecuados cuando los volúmenes repetitivos lo justifican. Sin embargo, la automatización no corrige una sujeción inestable, un control deficiente de virutas ni herramientas poco fiables. El enfoque más sólido consiste en estabilizar primero el proceso de mecanizado y, después, identificar dónde la automatización reduce el tiempo de manipulación o protege la calidad.
También puede haber tareas de taladrado independientes alrededor de la célula de fresado: preparar acero estructural, dispositivos, placas o componentes de sujeción antes de que lleguen a la máquina CNC. En esas situaciones, una solución portátil de taladrado magnético como laVDW50 puede complementar los equipos de mecanizado fijos en lugar de sustituirlos. Su diámetro máximo de taladrado declarado de 50 mm, potencia nominal de 1500 W, velocidad sin carga de 0–600 r/min y fuerza de sujeción magnética de 12000 N son relevantes para el taladrado industrial de metales, siempre que se confirme la condición de la pieza de trabajo y los requisitos de operación segura.
Considere la máquina como un activo de producción mantenible
El precio de compra es solo una parte del coste de propiedad. Los compradores deben evaluar los requisitos de instalación, la compatibilidad eléctrica, los consumibles, la disponibilidad de repuestos, el acceso al mantenimiento preventivo, la formación y los acuerdos de respuesta para el soporte técnico. Una máquina muy capaz se vuelve difícil de justificar si el mantenimiento rutinario requiere largos periodos de inactividad o si los elementos de desgaste comunes son difíciles de obtener.
Aquí también importa la capacidad del proveedor. Shandong VEDON Intelligent Equipment Co., Ltd. integra I&D, fabricación, ventas y servicio en máquinas herramienta CNC, soluciones de fabricación inteligente y herramientas de corte de precisión. Para un comprador, el valor útil de este enfoque integrado es la posibilidad de analizar la fresadora, las herramientas, el flujo de trabajo de producción y las expectativas de servicio como partes conectadas de un mismo plan de mecanizado.
Preguntas que conviene resolver antes de la aprobación
- ¿Cuáles son las piezas de trabajo más grandes y pesadas, incluidos los dispositivos y elementos de sujeción?
- ¿Qué grados de material predominarán en la producción: acero dulce, acero aleado, aluminio, acero para moldes preendurecido o una combinación variable?
- ¿Qué características definen la aceptación de la pieza: posición de agujeros, tolerancia de perfil, acabado superficial, geometría de cavidad o tiempo de ciclo?
- ¿La máquina trabajará principalmente componentes de moldes únicos, piezas de producción repetitivas o ambos?
- ¿Qué herramientas, sistemas de palpado, manejo de virutas, filtración de refrigerante y formación de operarios deben incluirse desde el primer día?
Una fresadora vertical bien elegida no es simplemente aquella que cumple con el mayor volumen de trabajo de las piezas actuales. Es aquella cuya estructura, husillo, controles, capacidad de herramientas y plan de soporte se ajustan al trabajo que realmente consumirá horas de máquina. Revisar piezas representativas con el proveedor, incluidos los cortes difíciles en acero y las características de moldes de precisión, ofrece a los equipos de compras una base de selección mucho más sólida que una mera comparación de especificaciones.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
