Conceptos básicos de fresado: cómo los ejes de la mesa y la dirección de avance determinan el corte
Una fresadora puede dejar una superficie limpia en una dirección y producir vibraciones cuando se invierte el recorrido, porque invertir el avance cambia la forma en que los filos de corte entran en contacto con el material. El espesor de la viruta, la dirección de la fuerza de corte y la carga sobre la mesa cambian simultáneamente. El resultado también depende de la velocidad del husillo, el contacto de la herramienta, la sujeción de la pieza y la rigidez de la máquina.
Comprender esta relación comienza con dos ideas independientes: los ejes describen el movimiento relativo entre la herramienta de corte y la pieza de trabajo, mientras que el fresado convencional y el fresado en concordancia describen cómo se relaciona la dirección de avance con la rotación de la herramienta durante el corte.
Interpretación de X, Y y Z sin confundir el movimiento de la mesa
En una fresadora vertical típica, X se extiende de izquierda a derecha a través de la mesa, Y va de delante hacia atrás y Z sigue el eje del husillo. El movimiento de Z cambia la relación vertical entre la herramienta y la pieza de trabajo. Dependiendo del diseño de la máquina, dicho movimiento puede provenir del cabezal, la caña, la consola u otro conjunto.
Las letras identifican las direcciones de las coordenadas, no necesariamente qué componente se mueve físicamente. Un programa CNC describe el movimiento de la herramienta con respecto a la pieza de trabajo. Si la herramienta permanece estacionaria a lo largo de X mientras la mesa se mueve, la mesa se desplaza en sentido contrario al movimiento relativo programado de la herramienta. Confundir estos puntos de vista dificulta la interpretación de los diagramas de dirección de avance.
Estas descripciones suponen una configuración vertical convencional. En una fresadora horizontal, Z sigue siendo el eje principal del husillo, por lo que es horizontal. La documentación de la máquina establece las direcciones positivas y los límites de recorrido; la posición de un volante por sí sola no establece la convención de coordenadas.
La dirección de avance cambia la viruta en la entrada
Cada diente de fresado entra y sale del material durante la rotación. El espesor de la viruta cambia durante todo ese contacto. En el fresado periférico, el fresado convencional y el fresado en concordancia describen dos relaciones diferentes entre el avance de la pieza de trabajo y el movimiento tangencial local del filo de corte.
En el fresado convencional, la pieza de trabajo avanza en contra del movimiento tangencial de la herramienta durante el contacto. La viruta teórica comienza con espesor cero y aumenta hasta su máximo antes de que el diente salga. Cerca de la entrada, el filo puede rozar o aplastar el material antes de formar una viruta, especialmente si está desafilado o si el avance por diente es insuficiente.
En el fresado en concordancia, la pieza de trabajo avanza en la misma dirección que el movimiento local del filo de corte. El diente entra con el mayor espesor de viruta de ese contacto y la viruta se vuelve más delgada hacia la salida. En una máquina rígida con un juego controlado, esto suele reducir el rozamiento en la entrada y favorecer un mejor acabado.
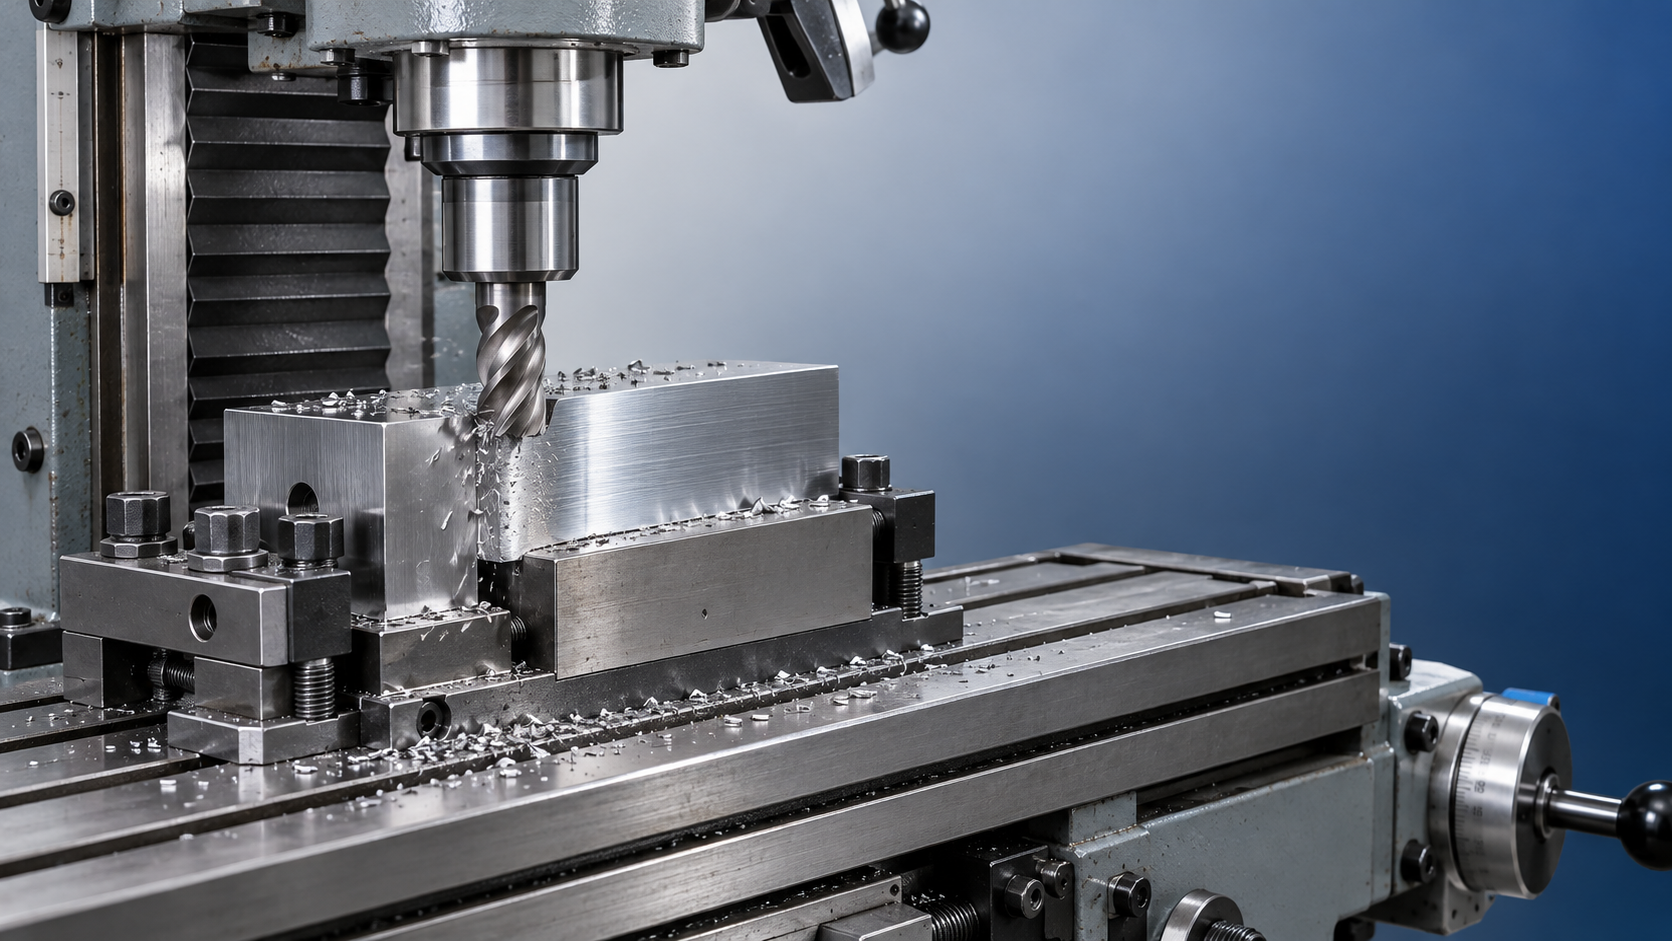
La rotación del husillo en sentido horario por sí sola no identifica el modo de corte. También importan el lado de la herramienta que está en contacto y la dirección de observación. Con la rotación sin cambios, pasar de un lado de una pieza de trabajo al lado opuesto cambia qué dirección de avance produce fresado en concordancia. Un diagrama útil debe mostrar la rotación, el avance de la pieza de trabajo y el lado en contacto.
El ranurado a todo el ancho añade una complicación: los lados opuestos de la herramienta entran en contacto bajo relaciones locales diferentes. Llamar a toda la operación de ranurado «fresado en concordancia» oculta esa distinción. Para una pasada de acabado a lo largo de una pared, es más fácil identificar y controlar el lado en contacto.
Por qué el juego cambia la elección
El juego es la holgura del sistema de movimiento que permite cierta inversión antes de que el componente accionado responda. Un husillo de avance y una tuerca desgastados ofrecen un ejemplo habitual: después de invertir el sentido, el volante gira brevemente antes de que la mesa comience a moverse.
Durante el fresado en concordancia, la fuerza de corte tiende a arrastrar la pieza de trabajo hacia la herramienta en la dirección de avance. Si el accionamiento de la mesa presenta una holgura no controlada, esa fuerza puede arrastrar la mesa a través del juego. El movimiento resultante aumenta bruscamente la carga sobre el diente, con riesgo de dañar el filo, marcar la superficie o perder el control.
Por lo general, el fresado convencional carga el mecanismo de avance contra el desplazamiento programado de la pieza de trabajo, lo que lo convierte en la opción más conservadora en muchas máquinas manuales con un juego considerable. Sus componentes de fuerza también pueden tender a levantar la pieza de trabajo en configuraciones comunes de corte periférico, por lo que sigue siendo necesario sujetarla firmemente.
Muchos centros de mecanizado CNC utilizan husillos de bolas precargados y sistemas de avance suficientemente rígidos para admitir el fresado en concordancia. Sin embargo, una etiqueta CNC por sí sola no establece la idoneidad. El desgaste mecánico, el estado de los rodamientos, la rigidez del dispositivo de sujeción y las instrucciones de funcionamiento de la máquina siguen determinando la elección. La compensación de holgura mediante software corrige el error de posicionamiento; no elimina la holgura mecánica ni restablece la rigidez bajo carga de corte.
La misma dirección puede comportarse de forma diferente según la configuración
Una pieza de trabajo alta, una herramienta con gran longitud de salida o una fresa de extremo esbelta se flexionan con mayor facilidad bajo carga. Invertir la dirección de corte cambia el punto en el que se flexiona el conjunto y la forma en que la fuerza actúa contra el dispositivo de sujeción. Una pasada puede cargar la pieza contra un soporte sólido, mientras que la pasada de retorno la separa de dicho soporte.
Esto explica por qué invertir una pasada de acabado puede cambiar la posición medida de una pared incluso cuando la trayectoria programada es idéntica. La deflexión de la herramienta y la recuperación elástica modifican el material que realmente se elimina. Una pasada ligera de repetición a veces elimina material adicional, pero las pasadas repetidas no corrigen un dispositivo de sujeción flojo ni un conjunto de herramienta inestable.
El estado del eje también es importante. Una sección desgastada de una guía, un patín ajustado incorrectamente o una extensión excesiva del husillo pueden empeorar la vibración en una posición determinada de la mesa. Bloquear un eje que no se utiliza, cuando el diseño de la máquina lo permite, puede mejorar la estabilidad durante un corte manual recto. Un eje necesario para el movimiento programado debe permanecer libre para moverse.
Las especificaciones de sujeción también corresponden a la operación prevista. Por ejemplo, elVDW50 está catalogado como un taladro magnético para perforación industrial de metales, con un diámetro máximo de perforación de 50 mm. Esa capacidad de perforación no establece su idoneidad para cargas de fresado laterales; la estructura de la máquina, los rodamientos del husillo, la retención de la herramienta y la disposición de montaje requieren una consideración independiente.
Diferenciar los problemas de avance de otros defectos superficiales
La dirección de avance influye en el acabado, pero una superficie rugosa no demuestra que se haya seleccionado el modo de fresado incorrecto. Las marcas de avance regulares, el material embadurnado y las vibraciones indican mecanismos diferentes.
- Marcas regulares y uniformemente espaciadas: El paso de los dientes y el avance por diente influyen en su separación. La geometría de la herramienta y la excentricidad afectan a su profundidad y uniformidad.
- Zonas embadurnadas o desgarradas: El material adherido al filo de corte, una lubricación insuficiente o el rozamiento pueden alterar la formación de viruta. Simplemente reducir el avance puede intensificar el rozamiento.
- Patrones ondulados acompañados de vibración: Las vibraciones de chatter implican una interacción entre las fuerzas de corte y la vibración estructural. La longitud de salida de la herramienta, el contacto, la velocidad del husillo y la sujeción de la pieza merecen atención junto con la dirección de avance.
El avance por diente relaciona el avance de la mesa con la rotación del husillo y el número de dientes: avance por diente = velocidad de avance ÷ (velocidad del husillo × número de dientes de corte). Aumentar la velocidad del husillo manteniendo constante la velocidad de avance reduce el avance nominal por diente. Por lo tanto, un ajuste que parece más rápido puede producir más rozamiento si el filo deja de formar una viruta eficaz.
El contacto radial también cambia el espesor real de la viruta. Un corte lateral estrecho puede producir una viruta máxima más delgada que el mismo avance nominal por diente con un contacto mayor. Por eso, un valor de avance copiado de un ranurado a todo el ancho no puede describir automáticamente la carga de corte de una pasada ligera de acabado.
Interpretar una pasada antes de modificarla
Para una pasada recta de fresado lateral, primero hay que establecer la rotación del husillo, el lado de la herramienta que está en contacto y el movimiento de la pieza de trabajo con respecto a la herramienta. Estas tres observaciones identifican el contacto convencional o en concordancia. Después, hay que relacionar la fuerza de corte con el accionamiento de la mesa, las abrazaderas y el soporte sólido más cercano.
Una comparación controlada mantiene constantes la herramienta, la profundidad, el contacto y la sujeción de la pieza, mientras cambia una sola variable relevante. Cuando la máquina permite ambos modos de corte, las diferencias en el acabado o la vibración se convierten entonces en evidencias significativas. Registre la dirección física de avance y el lado en contacto junto con el resultado; «de izquierda a derecha» por sí solo es ambiguo cuando la siguiente configuración cambia la orientación.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas