Aceptación de centros de mecanizado de pórtico: comprobación de la precisión en todo el recorrido
Un centro de mecanizado tipo pórtico puede superar una comprobación de precisión cerca del centro de la mesa y, aun así, exceder las tolerancias cerca del límite de un eje o con el carnero extendido. Por lo tanto, la aceptación debe demostrar el rendimiento en todo el volumen de trabajo acordado, no limitarse a confirmar un resultado favorable en un punto conveniente. Un informe de posicionamiento por sí solo no demuestra que la herramienta mantenga la posición correcta respecto a la pieza de trabajo en todo ese volumen.
La base de aceptación debe relacionar la precisión de posicionamiento, la alineación geométrica, el comportamiento térmico y el rendimiento de mecanizado representativo en condiciones documentadas. Cada aspecto aborda una fuente de error distinta; ninguno sustituye a los demás. Una máquina que repite posiciones de manera uniforme aún puede posicionarse incorrectamente, mientras que unos ejes individualmente precisos pueden producir características deformadas si su relación geométrica es incorrecta.
Defina qué significa «recorrido completo» antes de las pruebas
El contrato debe identificar el recorrido útil que se aceptará, incluidas las restricciones asociadas a los cabezales de husillo, la longitud de la herramienta, los dispositivos de fijación o los accesorios rotativos. El recorrido nominal de un eje no equivale automáticamente a un volumen de mecanizado libre de colisiones. Del mismo modo, una prueba limitada a la zona central de un eje no puede justificar una afirmación de recorrido completo sin restricciones.
Registre las coordenadas del rango de prueba, las líneas de medición, las posiciones objetivo y las configuraciones pertinentes de la máquina. En un pórtico de recorrido largo, esto incluye la posición de la silla a lo ancho del puente y la extensión del carnero. Estas posiciones modifican la relación entre la línea de medición, las guías y el punto central de la herramienta.
Verificar el recorrido completo no significa medir todos los puntos posibles. Significa aplicar un plan de muestreo acordado en todo el rango aceptado y, cuando sea necesario, complementarlo con mediciones adicionales en los extremos del recorrido, las transiciones de soporte o las ubicaciones críticas para la producción. Si la distancia de sobrepaso segura necesaria para las mediciones bidireccionales limita el rango probado, esa limitación debe constar en el registro de aceptación.
Utilice las normas como métodos de ensayo, no como garantía automática de tolerancias
La serie ISO 230 establece un marco para los ensayos de máquinas herramienta. ISO 230-1 aborda la precisión geométrica en condiciones sin carga o cuasiestáticas; ISO 230-2 aborda la precisión y la repetibilidad de posicionamiento de los ejes de control numérico; e ISO 230-3 aborda los efectos térmicos. Las partes aplicables de ISO 10791 añaden disposiciones de ensayo específicas para centros de mecanizado. ISO 10791-2 se refiere a máquinas con husillos verticales, pero es necesario comprobar que su configuración y alcance correspondan a la máquina que se va a aceptar.
La referencia a la «precisión ISO» es incompleta si no se especifican la parte de la norma, la edición, los ensayos aplicables, las desviaciones respecto al método y los límites de aceptación. Los códigos generales de ensayo explican cómo medir y evaluar el rendimiento; no establecen una tolerancia universal para todos los tamaños y aplicaciones de pórtico. Cuando una norma específica para la máquina establezca tolerancias, el contrato debe indicar cuáles se aplican.
También debe definirse la relación entre la aceptación en fábrica y la aceptación en las instalaciones. El transporte, las condiciones de los cimientos, la nivelación y las conexiones de servicios pueden modificar el rendimiento una vez instalada la máquina. Un informe de fábrica constituye una referencia inicial útil, pero por sí solo no demuestra la precisión después de la instalación.
Mida el posicionamiento en ambas direcciones en todo el rango aceptado
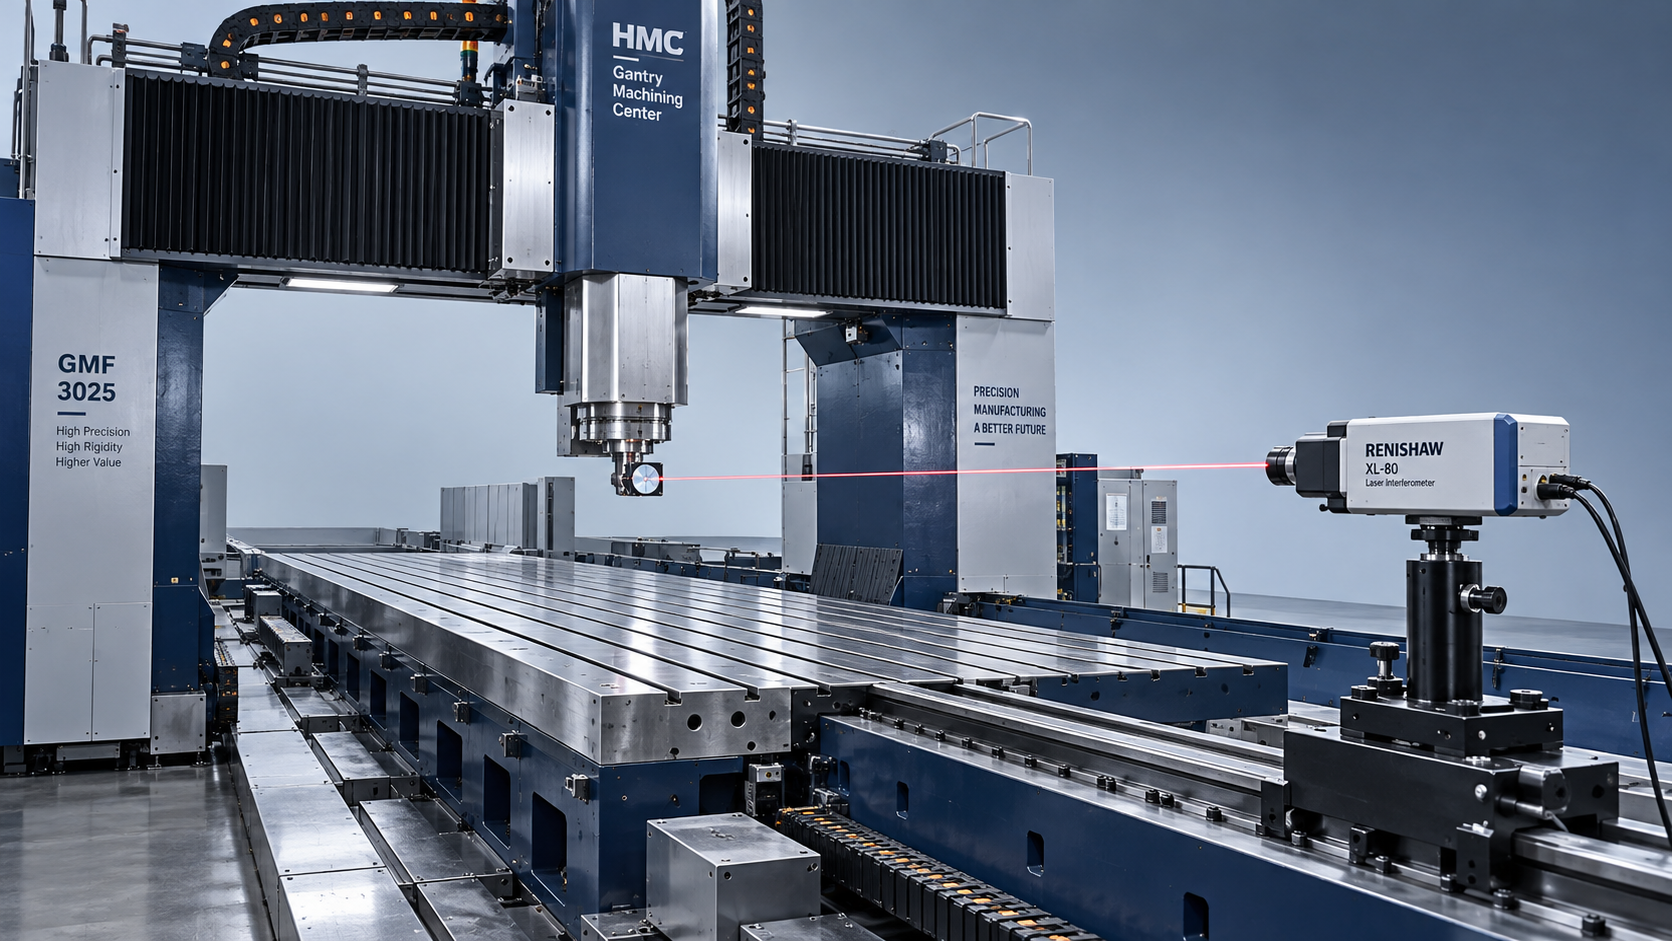
En las pruebas de posicionamiento de ejes lineales, un interferómetro láser calibrado puede comparar el movimiento ordenado con el desplazamiento medido a lo largo de la línea de medición. La configuración debe controlar los errores de alineación y tener en cuenta las influencias ambientales en la medición. La calibración del instrumento, por sí sola, no determina la incertidumbre de la prueba completa.
Utilice posiciones objetivo distribuidas según el método elegido, con aproximaciones repetidas desde ambas direcciones. Siga las reglas de muestreo y evaluación establecidas, en lugar de sustituirlas por un pequeño conjunto de paradas convenientes. Los objetivos adicionales pueden ayudar a investigar el comportamiento local, pero deben distinguirse de la secuencia de ensayo normalizada.
Conserve las lecturas individuales y los gráficos posición por posición, no solo un resultado resumido. Un único valor informado no permite determinar dónde se producen las desviaciones ni si siguen una tendencia gradual o presentan un cambio local abrupto. Registre los ajustes de compensación y la configuración pertinente del controlador. Toda corrección realizada durante la aceptación debe ir seguida de una repetición documentada de la prueba.
Compruebe la geometría en las zonas donde realmente trabaja la herramienta
Un interferómetro alineado a lo largo de un eje mide el desplazamiento a lo largo de su haz; ese resultado no establece por sí solo la rectitud, el movimiento angular, la perpendicularidad ni la alineación del husillo. Para ello se necesitan mediciones geométricas adecuadas. En un pórtico, el cabeceo o la guiñada pueden generar errores en el punto de la herramienta que aumentan con la distancia entre la línea de medición y el punto de corte, una consecuencia práctica del desplazamiento de Abbe.
Por ello, las comprobaciones geométricas deben incluir configuraciones representativas del uso: posiciones a lo largo de la bancada, ubicaciones de la silla a lo ancho del puente y extensiones pertinentes del carnero. Un carnero corto y retraído puede arrojar un resultado favorable que no represente el mecanizado profundo. En máquinas con accionamientos sincronizados del pórtico, evalúe la sincronización y la alineación del puente mediante el procedimiento aprobado por el fabricante; no desactive las funciones de protección para crear una condición de prueba.
Defina cada medición geométrica indicando su referencia, dirección y configuración. Decir «rectitud comprobada» no es suficiente sin especificar qué eje se desplazó, qué plano se midió y dónde estaban situados los demás ejes. Del mismo modo, las comprobaciones de perpendicularidad deben identificar el par de ejes y el tramo de medición.
A continuación, una prueba de corte representativa puede evaluar el comportamiento combinado de la máquina. Utilice una pieza de trabajo, un dispositivo de fijación, una herramienta, un proceso de corte y un método de inspección documentados. Las características distribuidas en un componente grande o en varios puntos de la mesa aportan evidencias distintas de las de una pieza pequeña ubicada en el centro. Los resultados de corte complementan las pruebas geométricas; la flexión de la herramienta y las variaciones del proceso impiden que, por sí solos, permitan aislar los errores de la máquina.
Especifique el estado térmico y la carga
«Máquina calentada» no es una condición de prueba reproducible. Defina las velocidades del husillo, el movimiento de los ejes, el funcionamiento del refrigerante, la duración del calentamiento y el criterio para iniciar la medición. Registre las condiciones ambientales y las temperaturas pertinentes de la máquina durante toda la prueba, especialmente cuando los gradientes o los cambios puedan afectar a una estructura larga.
Una comprobación de precisión de referencia y una prueba de deriva térmica responden a preguntas distintas. La primera evalúa el rendimiento en un estado definido; la segunda registra los cambios a medida que evolucionan las condiciones de funcionamiento. Cuando la producción implique un funcionamiento sostenido del husillo o movimientos repetidos de largo recorrido, una prueba térmica acordada puede revelar desplazamientos que no se detecten en una inspección breve y estabilizada.
Especifique también las condiciones de carga. La aceptación geométrica sin carga no demuestra el rendimiento con todas las masas de pieza permitidas. Si las cargas pesadas o distribuidas de forma desigual son esenciales para la aplicación, acuerde antes de las pruebas casos de carga representativos y sus ubicaciones. Manténgalos dentro de los límites especificados para la máquina.
Proteja la zona de prueba sin comprometer la validez de las evidencias
Las pruebas de recorrido completo acercan las estructuras móviles a los instrumentos, los cables, los dispositivos de fijación y los límites de acceso. Revise toda la trayectoria de movimiento, incluidas las distancias de inversión y sobrepaso, antes de ejecutar la secuencia. Asegure los equipos de medición y tienda los cables fuera de las zonas de atrapamiento y aplastamiento.
Utilice el modo de configuración y los procedimientos de protección aprobados por el fabricante. Si la instalación o el ajuste exponen al personal a movimientos peligrosos o a energía almacenada, aplique el procedimiento de aislamiento requerido. No anule los enclavamientos para obtener acceso óptico. Durante las mediciones automatizadas, siguen siendo necesarios el acceso al paro de emergencia y una zona de exclusión.
Convierta la aceptación en una decisión trazable
El registro final debe vincular cada resultado con la configuración de la máquina, el método, el límite y las condiciones de prueba. Incluya la identificación de la máquina, el estado de instalación y nivelación, la trazabilidad de los instrumentos, la incertidumbre de medición, los datos sin procesar, los registros ambientales, los ajustes de compensación, las desviaciones respecto al procedimiento acordado y las decisiones firmadas.
Acuerde de antemano cómo afectará la incertidumbre de medición a las decisiones de conformidad. Un resultado próximo al límite no debe aprobarse solo mediante redondeo. Si un eje, una configuración o una condición de funcionamiento no cumple, defina el alcance de la corrección y de la nueva prueba; repita las comprobaciones relacionadas cuando el ajuste pueda haber afectado a la geometría o la compensación.
La aceptación con restricciones solo es justificable si sus límites están claramente definidos y son exigibles. Una máquina aceptada en un volumen reducido no debe registrarse como conforme con los requisitos de recorrido completo sin restricciones. La evidencia decisiva es un conjunto trazable de resultados que indique dónde, en qué condiciones y según qué criterios cumple la máquina sus obligaciones.
Vedon
Normalmente responde en unos minutos
¿Tienes alguna pregunta relacionada con Inicio?
Elaine / Directora de ventas
Jaye / Gerente de ventas
Jessica / Gerente de ventas