¿Por qué una taladradora magnética perfora agujeros sobredimensionados? Comprobaciones de alineación
Una taladradora magnética puede perforar un orificio demasiado grande cuando la broca gira descentrada, la máquina se mueve bajo carga o los dientes de corte eliminan material de forma irregular. Sustituir la broca puede resolver el problema, pero primero compruebe si el orificio es uniformemente redondo y demasiado grande, ovalado, cónico o si solo se ensancha en la entrada. Estos patrones ayudan a distinguir los problemas de herramienta de los problemas de alineación y sujeción.
Empiece por comprobar las dimensiones del orificio terminado con las indicadas en el plano y con la capacidad especificada por el fabricante de la broca. El diámetro nominal de una broca no garantiza que todos los orificios cumplan una tolerancia dimensional estrecha. Si el trabajo requiere un ajuste de precisión, puede ser necesario dejar material para una operación de acabado controlada.
Examine el orificio antes de ajustar la taladradora
Retire las virutas sueltas y las rebabas antes de medir. Una rebaba de entrada puede interferir con el instrumento de medición y hacer que la abertura parezca más grande que el propio taladro. Utilice un instrumento adecuado para la tolerancia especificada; un calibre puede ayudar a detectar variaciones evidentes, pero las tolerancias más estrechas pueden requerir un alesómetro u otro método de inspección apropiado.
Mida en más de una dirección y, si es posible, a diferentes profundidades. Compruebe también por separado la posición del orificio y su diámetro. Un orificio puede estar desplazado y, aun así, tener el tamaño correcto; mover la taladradora para corregir su posición no resolverá un corte sobredimensionado.
- Redondo y uniformemente sobredimensionado: examine el tamaño de la broca, el estado de los dientes, el montaje y el descentramiento durante la rotación.
- Ovalado o irregular: compruebe si se mueve la base, se flexiona la pieza, hay holgura en la corredera o se producen vibraciones.
- Más ancho en la entrada: busque un inicio inestable, un contacto desigual de los dientes o movimiento antes de que la broca establezca su trayectoria.
- Dimensiones distintas a través del espesor: examine los cambios en el apoyo, la deflexión de la máquina, la acumulación de virutas y la alineación bajo carga.
Estos son puntos de partida, no diagnósticos definitivos. Varios fallos pueden producir marcas similares. Una taladradora inclinada puede crear una abertura elíptica en la superficie de la placa sin producir un taladro uniformemente sobredimensionado, por lo que el diámetro y la perpendicularidad deben comprobarse por separado.
Compruebe primero la base magnética y el apoyo de la pieza
La alineación no puede mantenerse estable si la base se desplaza o la pieza se dobla. Antes de inspeccionar el husillo, compruebe el contacto entre la base magnética y el acero. Asegure la máquina contra caídas o deslizamientos mediante el dispositivo de retención especificado por el fabricante, especialmente en trabajos verticales o por encima de la cabeza. Detenga el husillo y aísle su accionamiento antes de tocar la broca o ajustar piezas mecánicas, manteniendo la sujeción magnética necesaria y un sistema de retención independiente.
Inspeccione la parte inferior de la base y la superficie de apoyo. Retire las virutas y elimine las incrustaciones sueltas, los recubrimientos irregulares u otros contaminantes que impidan un contacto adecuado. Siga los requisitos de la máquina en cuanto al estado de la superficie y al espesor mínimo del material. Las placas delgadas, las superficies curvas y el contacto incompleto de la base pueden reducir la fuerza de sujeción.
Compruebe también cómo está apoyada la pieza. La taladradora puede permanecer firmemente fijada mientras una placa sin apoyo se flexiona debajo de ella. Esto modifica la relación entre el husillo y la superficie de corte a medida que aumenta la presión de avance. Apoye y sujete la pieza de modo que las fuerzas de corte no la muevan ni la doblen.
Un modelo como el VD68E, con un diámetro máximo de perforación indicado de 68 mm y una fuerza de sujeción magnética de 15,000 N, sigue dependiendo de unas condiciones adecuadas de contacto y de la pieza. La cifra de fuerza de sujeción, por sí sola, no determina con qué seguridad se sujetará la máquina sobre una superficie pintada, delgada o irregular, ni garantiza la precisión del orificio.
Si la base se desplaza, se levanta o se balancea durante el corte, detenga la operación y corrija la instalación. Aumentar la presión de avance para forzar el paso de la broca puede agravar tanto el movimiento como los daños en el orificio.
Distinga entre la alineación del husillo y el descentramiento de la broca
Hay que realizar dos comprobaciones: si el eje del husillo está correctamente orientado con respecto a la pieza y si la broca gira concéntricamente alrededor de ese eje. La taladradora puede estar perpendicular a la placa y, aun así, una broca mal asentada puede girar descentrada. También puede girar concéntricamente mientras se inclina con respecto al eje requerido para el orificio.
Con la máquina bien asegurada y el accionamiento aislado, inspeccione las superficies de montaje de la broca, el vástago, el árbol y los elementos de retención. Las virutas atrapadas, las superficies de contacto dañadas, un vástago incompatible o un apriete incorrecto pueden impedir que la broca se asiente bien. Vuelva a montar la broca siguiendo el procedimiento de montaje y los requisitos de apriete especificados.
Inspeccione la broca anular en busca de dientes astillados, desgaste irregular, material adherido o daños posteriores a un atasco. Las fuerzas de corte desiguales pueden provocar vibraciones y deflexión. El pasador piloto ayuda a localizar el corte y, en los sistemas compatibles, facilita el suministro de refrigerante y la expulsión del núcleo; no corrige el descentramiento del husillo ni compensa el movimiento de la base.
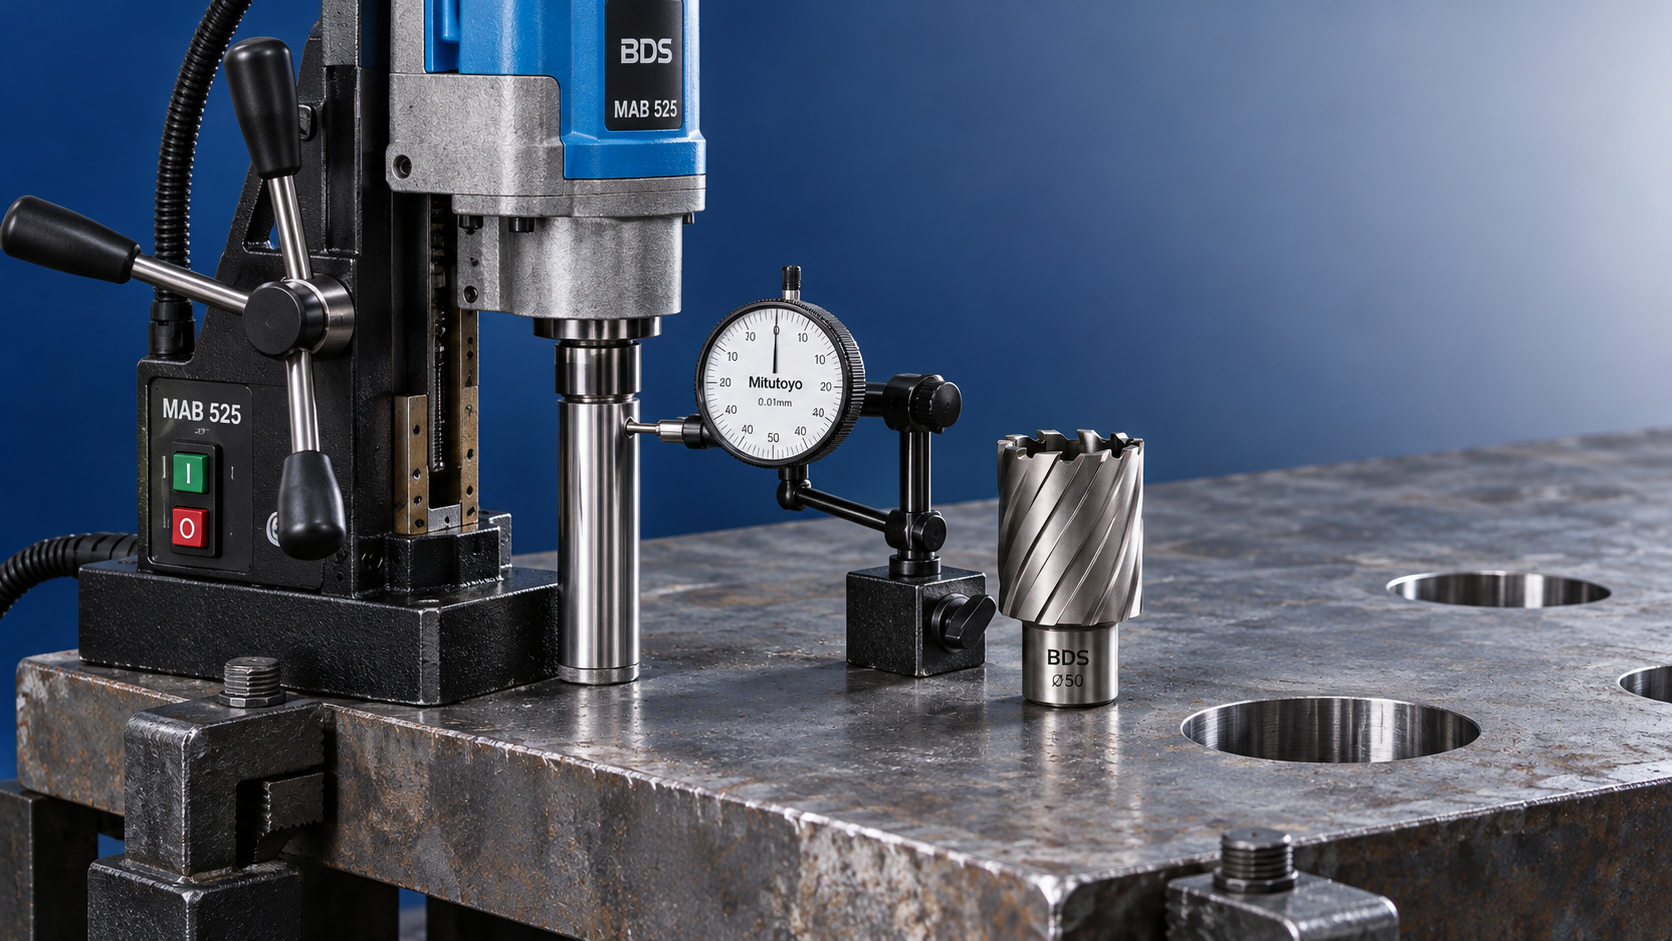
Cuando lo permita el fabricante, compruebe el descentramiento con un reloj comparador y una superficie de referencia lisa adecuada o un mandril de prueba. Gire el husillo manualmente según el procedimiento de servicio, con la alimentación desconectada. Evite usar dientes de corte interrumpidos como referencia improvisada: la geometría y los daños de los dientes pueden distorsionar la lectura. Compare los resultados con los límites de los fabricantes de la máquina y de las herramientas, en lugar de adoptar una tolerancia universal arbitraria.
Si el descentramiento excesivo persiste después de limpiar y volver a asentar la broca, compruebe progresivamente los componentes, desde la broca hacia el husillo. Una broca compatible en buen estado puede ayudar a identificar un fallo de herramienta. Un error persistente en el árbol o el husillo puede requerir una revisión por componentes dañados o desgaste de los rodamientos.
A continuación, compruebe la orientación del husillo con respecto a la superficie de perforación prevista, utilizando el método de alineación del fabricante. No dé por hecho que la carcasa del motor proporciona una referencia precisa. Inspeccione las guías del carro, el ajuste de la corredera y los puntos de fijación para detectar holgura. Mantenga la extensión del carro tan corta como permita la instalación; una extensión innecesaria aumenta la posibilidad de deflexión bajo carga de corte.
Compruebe qué cambia cuando la broca empieza a cortar
Una comprobación estática de alineación puede ser satisfactoria y, aun así, el orificio puede ensancharse bajo carga. Desde una posición de trabajo segura, observe si hay vibraciones, cambios en el sonido de corte, virutas irregulares o movimiento visible. Estas señales ayudan a identificar las fuerzas que aparecen únicamente durante el corte.
Ajuste la velocidad y el avance según el tipo y el diámetro de la broca y el material de la pieza, siguiendo las recomendaciones del fabricante de la herramienta. El rango de velocidades disponible en una máquina no constituye una recomendación de corte. Un avance excesivo puede desviar el conjunto o alterar la posición de la base; un avance insuficiente puede causar fricción y calor. Un avance constante que produzca un corte eficaz es más útil que intentar contrarrestar las vibraciones con más presión.
Al iniciar el corte, deje que la broca establezca un corte uniforme antes de aplicar el avance de trabajo normal. Las soldaduras, la curvatura de la superficie o una cara de inicio inclinada pueden hacer que algunos dientes entren en contacto antes que otros y crear una carga desigual. Si la superficie impide un contacto estable, puede ser necesario utilizar un dispositivo de fijación o adoptar otro método de mecanizado.
Mantenga el suministro de fluido de corte y la evacuación de virutas especificados. La acumulación de virutas puede aumentar la carga, rayar la pared y dañar los dientes. Utilice una broca adecuada para el espesor del material y siga su procedimiento para placas apiladas o cortes interrumpidos. Nunca retire virutas con la mano mientras el husillo esté girando. Reduzca el avance según sea necesario al acercarse a la salida, cuando cambia el apoyo bajo los filos de corte.
Verifique la corrección antes de continuar con el lote
Después de corregir un fallo identificado, realice un orificio de prueba controlado en un material comparable y con un apoyo equivalente. Mídalo con el mismo método utilizado para el orificio rechazado. Registre la broca, la instalación, la velocidad y el defecto observado para poder rastrear cualquier cambio posterior.
Si volver a asentar la broca restablece el tamaño correcto, compruebe si el problema vuelve a aparecer en los orificios posteriores. Si una broca en buen estado sigue produciendo orificios sobredimensionados en una instalación estable y con un apoyo adecuado, el siguiente paso es inspeccionar el husillo, el árbol o el carro. Si la tolerancia requerida es más estricta de lo que el proceso de perforación puede mantener de forma fiable, especifique una operación de acabado adecuada antes de liberar el resto del trabajo.

Vedon
Normalmente responde en unos minutos
¿Tiene alguna pregunta relacionada con Inicio?
William / CEO / Fundador de la marca
Elaine / Gerente de ventas
Jaye / Director de ventas