


Reducción de errores de preparación al mecanizar características angulares en fresadoras universales
El mecanizado de una cara angular, ranura, hombro o patrón de taladrado en una fresadora universal suele parecer sencillo en la hoja de proceso. En la práctica, es una de las operaciones con mayor probabilidad de generar discrepancias costosas entre el plano, el informe de inspección de la primera pieza y la pieza sobre la mesa. Un pequeño error de preparación puede alterar un ángulo, desplazar una característica de su posición teórica, reducir el espesor de pared restante o hacer que una fresa entre en el material en condiciones inseguras.
Para los responsables de calidad y seguridad, la preocupación no consiste simplemente en si un operario experimentado puede producir una pieza aceptable. La verdadera cuestión es si la preparación puede repetirse, verificarse, autorizarse y supervisarse sin depender únicamente del criterio individual. Un control riguroso de la preparación angular reduce los rechazos, protege las herramientas y los utillajes, y proporciona a los inspectores una base sólida para aceptar la producción.
Por qué el trabajo angular genera más riesgos que una preparación de fresado estándar
Una pieza plana colocada a escuadra en una mordaza tiene una cadena de referencias relativamente sencilla: la mordaza está alineada con el eje de la máquina, la pieza se apoya en superficies conocidas y la trayectoria de corte sigue una dirección de coordenadas programada o de avance manual. El mecanizado angular añade otra relación que debe controlarse. La pieza, el utillaje, la mesa, el cabezal del husillo o la fresa deben girarse una cantidad conocida, y ese giro debe referenciarse respecto a la referencia correcta del plano.
Aquí es donde supuestos aparentemente menores generan defectos. Un mecanista puede ajustar la mesa giratoria al ángulo indicado en el plano, pero tomar como referencia un borde en bruto en lugar de la cara de referencia especificada. Una barra seno puede calcularse correctamente, pero apoyarse sobre una superficie con rebabas. Un utillaje inclinable puede estar firme en reposo, pero asentarse ligeramente cuando aumentan las fuerzas de corte. Cada una de estas condiciones puede producir una pieza que parece correcta, pero que falla en el ensamblaje funcional.
También existe una dimensión de seguridad. Cuando una preparación angular eleva un lado de la pieza, puede reducir el contacto de sujeción, aumentar el efecto de palanca sobre las mordazas o acercar la herramienta a las abrazaderas y al hardware del utillaje. En una fresadora universal, una preparación dimensionalmente incierta suele ser también mecánicamente incierta.
Comience por la cadena de referencias, no por el ajuste del ángulo
El valor angular de un plano nunca debe considerarse la instrucción completa de preparación. Antes de que una pieza llegue a la mesa, revise desdequé se mide el ángulo, qué superficies establecen el sistema de coordenadas de la pieza y si la tolerancia se aplica al perfil, la angularidad, la orientación o la ubicación de la característica. Estos controles no son intercambiables.
Una conversación útil previa a la preparación entre producción y calidad debe responder a cuatro preguntas:
- ¿Qué superficie o eje es la referencia primaria para la característica angular?
- ¿La característica se creará girando la pieza, girando la mesa o utilizando una trayectoria de corte angular?
- ¿Qué método de inspección confirmará el ángulo y su ubicación después del mecanizado?
- ¿Qué superficies de preparación deben limpiarse, desbarbarse o mecanizarse antes de poder considerarse fiables?
Este último punto merece especial atención. Una placa angular precisa no puede corregir una zona con cascarilla de fundición, una viruta bajo un paralelo o una cara de posicionamiento deformada. El control de calidad comienza con la integridad del contacto: mesa limpia, base del utillaje limpia, superficies de posicionamiento limpias y sin interferencias ocultas en los puntos de sujeción.
Elija el método angular según la tolerancia y la pieza
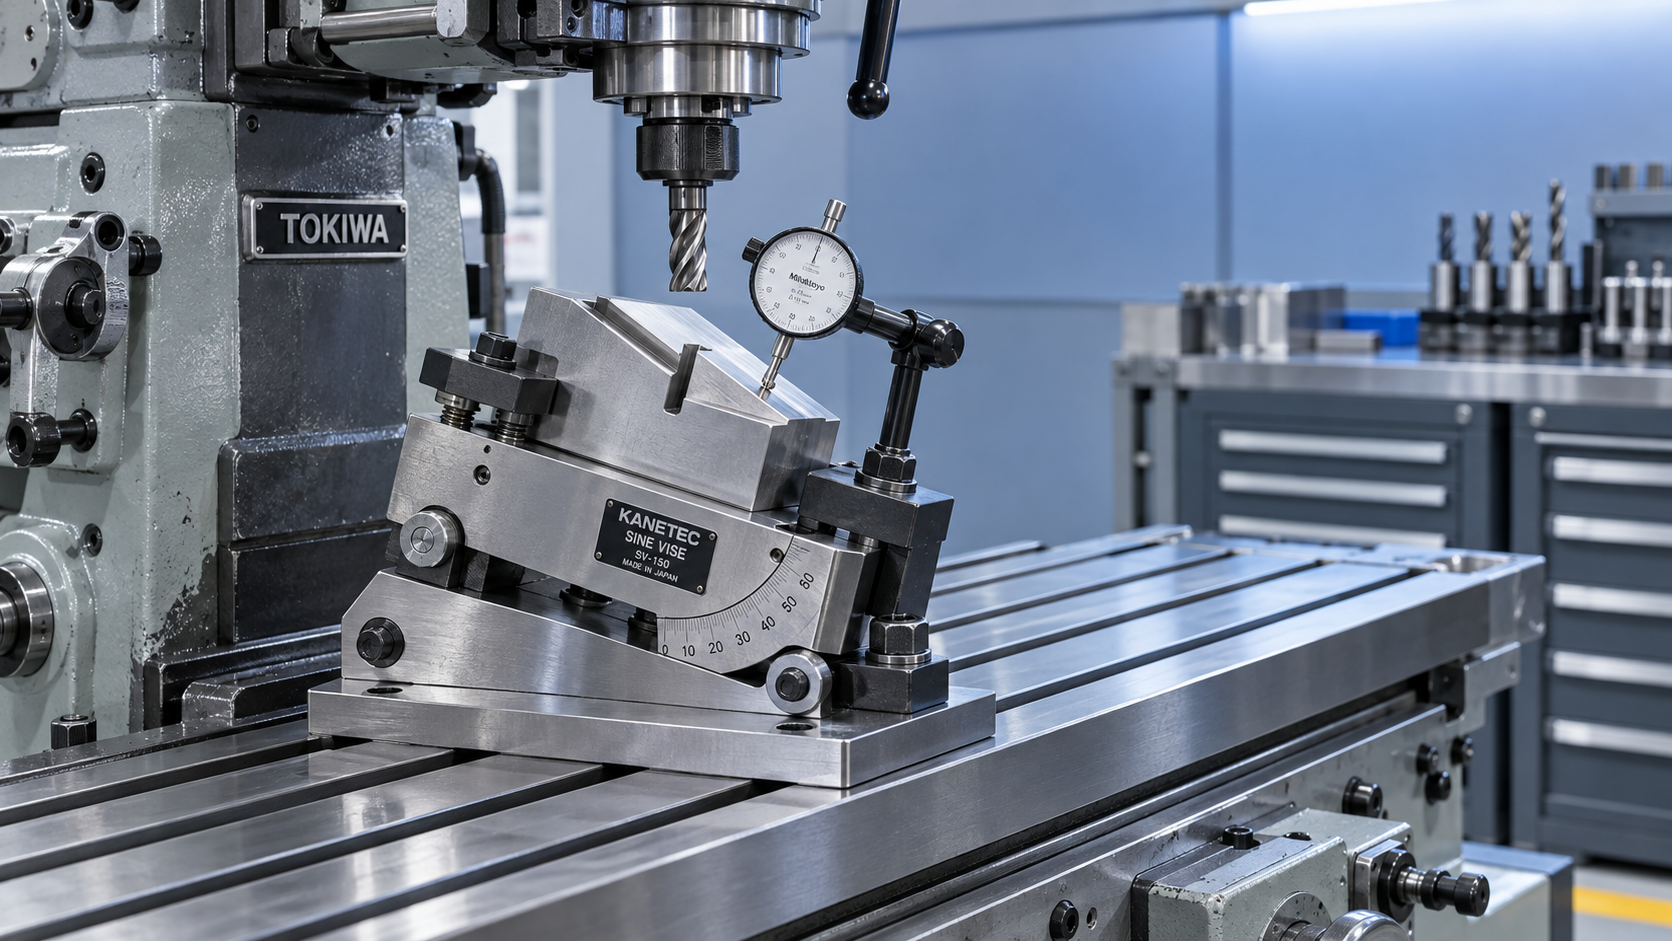
Las fresadoras universales ofrecen varias formas de generar un ángulo, pero no proporcionan la misma repetibilidad. Una mordaza giratoria puede resultar práctica para operaciones secundarias y tolerancias moderadas, especialmente cuando la pieza cuenta con una superficie de sujeción amplia y estable. Para relaciones angulares más exigentes, una barra seno o placa seno con bloques patrón certificados proporciona una base de preparación más trazable. Un utillaje específico suele estar justificado cuando se produce repetidamente la misma característica o cuando la geometría de la pieza hace que una preparación con mordaza sea vulnerable al movimiento.
Girar la mesa universal puede ser adecuado para cortes largos o características alineadas con el desplazamiento de la mesa. Sin embargo, los responsables deben confirmar que la escala de la mesa se utiliza únicamente dentro de su capacidad realista. Las graduaciones son útiles para el posicionamiento aproximado; no deben aceptarse automáticamente como evidencia final de un ángulo estrechamente controlado. Antes de la autorización, puede ser necesaria una verificación mediante barrido con reloj comparador, preparación seno o instrumento digital de ángulo calibrado.
En trabajos con ángulos compuestos, evite tratar cada ajuste como independiente. Inclinar un plano puede cambiar la forma en que otra superficie de referencia se presenta al comparador. Establezca un orden de ajuste por escrito, confirme primero la orientación primaria, después la secundaria y vuelva a verificar la primera tras bloquear la segunda.
Una rutina de verificación que detecta errores antes del primer corte
El punto de control más sólido se encuentra antes de que la fresa toque la pieza. Una hoja concisa de verificación de preparación puede hacer que este paso sea uniforme entre turnos sin convertirlo en papeleo innecesario. La hoja debe identificar la revisión del plano, el ID del utillaje, las superficies de referencia, el ángulo requerido, el equipo de medición y la persona autorizada para liberar la primera pieza.
En muchas operaciones, la siguiente secuencia es más fiable que una única anotación de “ángulo verificado”:
- Confirme el estado de la máquina. Compruebe el recorrido de la mesa, la función de bloqueo, la consideración de la holgura, las protecciones, la dirección del refrigerante y el espacio libre a lo largo de toda la trayectoria de herramienta planificada.
- Verifique la posición del utillaje. Compruebe con comparador la cara de referencia fija o el chavetero en lugar de asumir que el utillaje está alineado porque se utilizó anteriormente.
- Asiente y sujete la pieza. Aplique la fuerza de sujeción gradualmente y verifique que la pieza no se haya levantado, girado ni quedado apoyada sobre virutas.
- Verifique el ángulo de forma independiente. Utilice el método especificado en el plan de control: barrido con comparador, cálculo seno, bloque angular, inclinómetro digital o una combinación adecuada para la tolerancia.
- Realice una prueba en vacío. Desplácese por las posiciones de aproximación, corte, retirada e indexado a una velocidad segura. Busque conflictos con las abrazaderas, espacio libre insuficiente y riesgos relacionados con cables o mangueras de refrigerante.
- Mecanice e inspeccione una primera pieza controlada. Mida tanto el ángulo como la relación de la característica con las referencias críticas. Un ángulo correcto en una ubicación incorrecta sigue siendo un fallo de preparación.
La independencia de la verificación es importante. Si se utiliza la misma escala de mesa no verificada para ajustar y “comprobar” el ángulo, el proceso no se ha confirmado realmente. Los responsables de calidad deben fomentar una comprobación que se base en una referencia o instrumento diferente siempre que el nivel de riesgo lo justifique.
La estabilidad de la sujeción es una cuestión de inspección además de seguridad
Cuando una pieza se sujeta en ángulo, las cargas de corte no actúan directamente hacia abajo en la mordaza o el utillaje. Pueden introducir fuerzas de deslizamiento, elevación o rotación. Esto es especialmente importante durante el desbaste pesado, los cortes interrumpidos y el fresado lateral agresivo. Una pieza que se desplaza una pequeña cantidad puede no escapar visiblemente del utillaje, pero puede invalidar toda la relación angular.
Utilice posicionamiento positivo siempre que sea posible: topes, localizadores endurecidos, bloques escalonados, chavetas o alojamientos específicos que resistan la fuerza en la dirección de corte prevista. Las abrazaderas deben presionar la pieza contra sus localizadores en lugar de separarla de ellos. Si es necesario utilizar calces, emplee soportes rígidos y controlados, no pilas improvisadas que puedan comprimirse, inclinarse o desplazarse bajo vibración.
El personal de seguridad también debe mirar más allá del propio utillaje. Las preparaciones elevadas pueden acercar al operario a herramientas rotativas durante la verificación. Los comparadores de mango largo, los procedimientos seguros de parada del husillo, las prácticas de control de virutas y una regla clara que prohíba introducir las manos en la máquina antes de que se haya detenido el movimiento favorecen un comportamiento de inspección más seguro.
Fuentes comunes de falsa confianza
Algunos de los errores de preparación más persistentes surgen de comprobaciones que parecen razonables, pero que no demuestran la condición requerida. Leer la escala de una mordaza giratoria sin comprobar con comparador la base de la mordaza es un ejemplo. Otro consiste en comprobar una superficie angular tras el mecanizado sin confirmar si la pieza se movió durante el corte. Medir únicamente en un extremo de una característica larga puede no detectar la torsión, mientras que medir un ángulo sin referenciarlo a la referencia especificada puede ocultar un error de posición.
El estado de la herramienta también puede inducir a error en la investigación. Una fresa de mango desgastada puede desviarse y dejar un ángulo aparentemente incorrecto, aunque el utillaje se haya ajustado correctamente. Por el contrario, una herramienta afilada puede ocultar temporalmente una sujeción deficiente hasta que un lote posterior o un material diferente revele la debilidad. Registre el tipo de herramienta, la extensión de la fresa, la dirección de avance y las pasadas de desbaste frente a las de acabado al analizar variaciones recurrentes.
Incorpore la trazabilidad a la producción repetitiva
Para piezas recurrentes, conserve la información que hizo que la preparación exitosa funcionara. Las fotografías de las posiciones de las abrazaderas, las pilas de bloques patrón documentadas, los esquemas de orientación del utillaje, las rutinas de palpado aprobadas y los registros de primera pieza pueden evitar el problema del “conocimiento tribal” que aparece cuando un operario cualificado está ausente.
Este enfoque también conecta la calidad del fresado con el flujo de trabajo más amplio del taller de mecanizado. Por ejemplo, una plataforma de torneado rígida como laCW6260 puede utilizarse en una fase anterior para preparar material cilíndrico estable, hombros o diámetros de posicionamiento antes de una operación de fresado angular. Su capacidad de mecanizado pesado, rango de velocidad del husillo de 24–1600 rpm y opciones de husillo ISO-C8 o ISO-D8 pueden respaldar el premecanizado controlado de componentes que posteriormente requieren un posicionamiento secundario preciso. La preparación de fresado debe seguir estableciendo sus propias referencias, pero una geometría de entrada más uniforme reduce la variación evitable.
Shandong VEDON Intelligent Equipment Co., Ltd. aborda la selección de máquinas herramienta y el apoyo a la fabricación inteligente con el mismo objetivo práctico: hacer que la calidad sea repetible en lugar de depender de correcciones de última hora. Para los equipos de calidad, esto significa vincular la capacidad del equipo, el diseño del utillaje, el método de inspección y las instrucciones para el operario en un proceso único y utilizable.
Autorice el proceso, no solo la pieza
Un componente de primera pieza aceptable es importante, pero no debe poner fin a la investigación. Pregunte si la preparación puede mantenerse estable durante los cambios de herramienta, los relevos de operario, la variación entre lotes de material y la vibración normal de la máquina. Defina cuándo son necesarias las comprobaciones durante el proceso: después del desbaste, tras un número determinado de piezas, después de cambiar la fresa o siempre que se alteren las abrazaderas.
El mecanizado angular más fiable en una fresadora universal se logra haciendo que la preparación sea visible y verificable. Cuando las referencias son explícitas, el utillaje resiste las fuerzas de corte reales, la medición es independiente y las comprobaciones de seguridad en vacío son rutinarias, las características angulares dependen mucho menos de la suerte. El resultado no son solo menos piezas rechazadas, sino también una planta de producción más tranquila y segura, donde operarios e inspectores pueden confiar en el proceso que se les pide controlar.

Vedon
Normalmente responde en cuestión de minutos
¿Tiene alguna pregunta relacionada con Inicio?

William / Director ejecutivo / Fundador de la marca
Elaine / Gerente de ventas
Jessica / Gerente de ventas
